

注塑机橡胶机位移测量应用案例
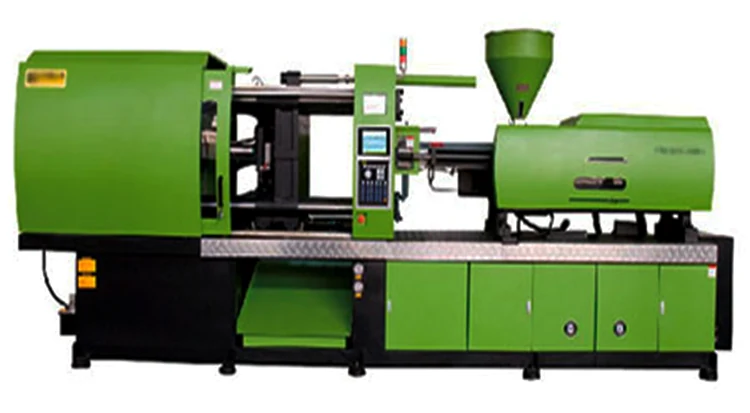
直线位移传感器用于注塑机实时监测射台与合模位置,位移控制提升注塑产品精度与一致性。射台位移反馈控制注射速度与位置,防护等级按注塑机工作环境选择,适配复杂现场。应用广泛。
直线位移传感器用于注塑机实时监测射台与合模位置,位移控制提升注塑产品精度与一致性。射台位移反馈控制注射速度与位置,防护等级按注塑机工作环境选择,适配复杂现场。应用广泛。
适用场景
注塑机、橡胶机的锁合模、注射台移动、注塑、顶出等工位的位置控制。这些工位的位移控制直接影响制品质量:锁模位置决定合模力与密封,注射行程决定注塑量,顶出行程决定脱模质量。
这类注塑机橡胶机位移测量,做得稳不稳,最后都落到制品尺寸和脱模这一关。电子尺性价比高、应用成熟,是注塑机械位置检测的常规选择;对停机时间敏感的设备,会在关键工位改用非接触方案,把维护频次降下来。
产品功能
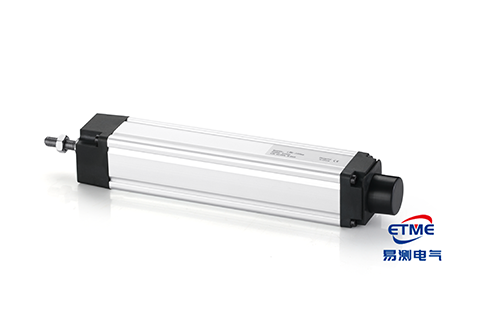
碳膜电阻直线位移传感器(电子尺)因价格相对低廉、测量精度较高、抗振动抗干扰性能优良,在精密注塑机械中应用广泛。电子尺通过碳膜电阻分压输出模拟量,滑块位移改变输出比例,结构简单、响应快。磁致伸缩传感器作为升级选项,非接触无磨损,寿命更长,适合对精度与停机时间敏感的高端设备。
电子尺输出的是模拟量,控制器按比例换算行程,现场调试就是标零位和满量程两件事,前后两个位置对上,中间的一致性由传感器自身的线性度决定。
安装注意事项
电子尺本体固定,滑块连接运动部件,安装时要让滑块运动方向与测杆轴线平行,避免偏磨导致碳膜条过早磨损;定期清理滑轨油污与料屑,防止杂质划伤碳膜;供电稳定,信号线屏蔽接地。
锁模射胶顶出这三处注塑机橡胶机位移测量怎么装怎么护
三处工位的要点不一样:锁模位置行程长、振动大,本体固定要牢,支架别用薄板;注射台移动速度慢但对重复性要求高,滑块连接处要避免间隙,间隙大了每次停止位置都会差一点;顶出工位空间小、行程短,注意线缆别被运动件压到。
油污和料屑是电子尺的主要威胁:粉尘进滑轨会拉伤碳膜,油污积在滑刷上会让读数跳。安装位置尽量选在溅油少的一面,加一块简单挡板,维护量能明显下降。
调试与维护
安装后设定零位与量程;定期检查滑刷接触状态,读数跳变时优先清洁滑轨与滑刷;碳膜条磨损到一定程度需更换,注意更换后重新校准。
维护节奏跟着设备保养走,清一次滑轨、量一次读数,比等到跳数再拆机省事。换碳膜条或整套电子尺后,头几班要复测制品尺寸,确认读数与制品实测对得上。
选型与维护要点
- 电子尺滑块运动方向与测杆轴线平行,避免偏磨;定期清理滑轨油污与料屑。
- 碳膜条磨损后读数跳变,优先清洁滑轨与滑刷;更换碳膜条后重新校准。
- 对精度与停机时间敏感的高端设备可升级磁致伸缩方案。
- 注塑机伺服电机干扰大,电子尺信号线采用屏蔽线并单端接地,供电与动力分开。
- 选型时按工位行程选量程,顶出这类短行程别用长量程硬凑,分辨率会吃亏。
通用价值
电子尺性价比高,适合注塑机等往复频繁场合;对精度与寿命要求更高的场合可升级磁致伸缩方案,按设备档次灵活配置,同一台设备上两种方案并存也不冲突。
相关产品与资料
注塑机、橡胶机的锁模或射胶工位要加位移反馈,把工位行程、控制信号类型和现场环境发过来,我们按注塑机橡胶机位移测量的实际工况帮你选电子尺或非接触方案。易测电气位移传感器工程师欢迎您的咨询。
 粤公网安备 44030602003587号