

伺服液压机模具开度控制:位移传感器应用
德敏哲磁致伸缩传感器非接触测上下模具开度,为伺服液压机压制提供高精度位置基准。传感器输出绝对值位置配合伺服系统实现精密压制与重复定位,适用于金属成型等工艺。重复定位精准。
德敏哲磁致伸缩传感器非接触测上下模具开度,为伺服液压机压制提供高精度位置基准。传感器输出绝对值位置配合伺服系统实现精密压制与重复定位,适用于金属成型等工艺。重复定位精准。
适用场景
伺服液压机、精密冲压设备的合模位置控制。伺服液压机依靠位置闭环来确保压制精度,模具开度直接决定压制件厚度的一致性;液压伺服系统响应快,位置反馈必须同步跟上,反馈延迟或漂移会直接影响压制质量。
金属成型一类的工艺对合模的重复定位精度要求高,一批工件之间厚度要均匀。设备长期高频往复工作,反馈元件既要有精度,也要经得起反复动作,中间出一次信号异常就可能压出整批废件。
产品功能
Germanjet 德敏哲磁致伸缩位移传感器通过非接触方式测量上下模具开度,输出与位置一一对应的连续位置信号,为压制过程提供位置基准,配合伺服系统实现精密压制与重复定位。传感器可同时输出位移与速度两个参数,伺服系统用位移做位置闭环、用速度做前馈补偿,控制品质比单纯位置反馈更好。
非接触结构没有磨损件,适合液压机高频往复工作;位置信号断电后不丢失,重新上电无需找零,减少开机等待时间,也避免开机时的误动作。
对金属成型工艺来说,位置基准稳不稳直接影响每模的压制深度,传感器一旦出现零点漂移或信号污染,压制件就会出现厚度偏差,所以反馈通道的供电与屏蔽要在安装阶段就处理好,不能等到出废件再回头找原因。
安装注意事项
传感器安装于液压机模板或油缸位置,磁环随动模运动,安装时确保行程覆盖模具开合全程。内置安装时传感杆从油缸端盖穿入、磁环装于活塞,注意端盖密封,防止液压油渗入;外置安装时支架固定牢靠,磁环与传感杆保持同心。信号线与动力线分开走线,供电独立,减少变频器、伺服驱动器带来的干扰。
伺服液压机模具开度控制的位移反馈选型与安装
做伺服液压机模具开度控制,先定反馈形式:要闭环就得有连续、全程可读的位置信号,断一次电就丢位置、必须回零重找的形式不适合。再定安装方式,缸内空间有富余、密封条件做得到就内置,在用设备检修窗口短就外置。
行程按最大开合量加余量选,磁环与传感杆的同心度、间隙都要在安装时调好,否则高频往复下读数会抖。输出接口要与伺服控制器的输入对上,模拟量、数字量别接错。
调试与维护
在合模行程范围内设定零位与满量程;输出方式与伺服控制器输入匹配。伺服系统的增益参数要与传感器响应速度匹配,增益给得太高、反馈跟不上就会出现震荡。定期检查磁环固定与密封件状态,内置安装尤其要看端盖处有没有渗油,磁环松动会让定位基准整体偏移。
换件或重新拆装过之后,原来的标定值不再适用,需要重新设定零位与满量程;停机检修时顺手查一下传感杆有没有磕碰变形,杆体轻微弯曲会让全程读数的一致性变差。
选型与维护要点
- 合模行程范围内设定零位与满量程,伺服增益与传感器响应匹配,避免反馈延迟引起震荡。
- 内置安装确认端盖密封件状态,防止液压油渗入传感杆;外置安装磁环与传感杆保持同心。
- 定期检查磁环固定与密封件,位置信号断电后不丢失,无需重新找零。
通用价值
位置信号断电后不丢,开机不用重新找零;非接触结构减少磨损,长期运行定位稳定,为精密压制提供可靠的位置基准,压制件厚度一致性和重复定位精度都能提上来。
相关产品与资料
伺服液压机模具开度控制的反馈元件用内置还是外置、行程和输出接口怎么定,可以按设备结构一起商量。易测电气位移传感器工程师欢迎您的咨询。
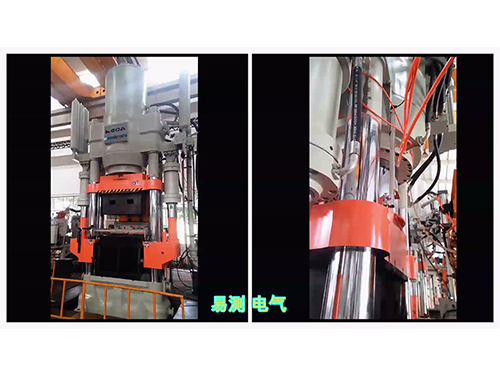
图:伺服液压机上使用磁致伸缩位移传感器控制模具开度
 粤公网安备 44030602003587号