


直线位移传感器碳膜修刻:按位置-输出曲线定制
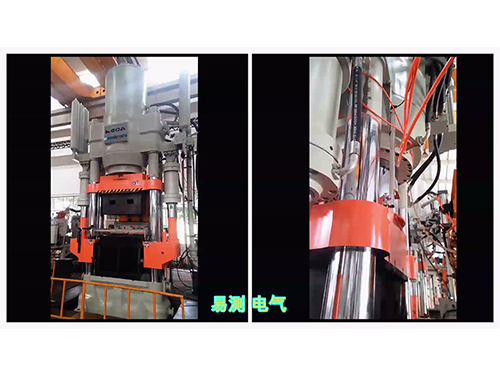
直线位移传感器碳膜修刻,解决的是碳膜尺只能输出直线比例信号这个老限制:把碳膜板上的电阻分布重新刻一遍,输出就能按你需要的任意曲线走,位置对应什么量,出厂前就标定好。典型例子是汽车油罐存量——液位和体积本身不成直线关系,修刻之后仪表直接读体积,后端不用再换算。
直线位移传感器碳膜修刻到底改了哪一层
结构一点没动。碳膜、电刷、外壳、接线方式跟普通碳膜电子尺一样,变的只有碳膜板上那层电阻的分布。普通碳膜尺追求的是「长度走得均匀,电阻涨得也均匀」,一支尺子从头到尾讲线性;修刻就是把这份均匀打破——该密的地方刻密,该疏的地方刻疏,让电刷走到不同位置时分压出来的电压,正好按你给的那条曲线走。
碳膜尺原来的工作方式
碳膜板两端加一个固定的直流电压,电刷在碳膜上滑动,滑到哪个位置就取出那一段的分压值。位置不同,输出电压不同,所以能拿电压反推位置。这套做法本身没问题,问题在于它天生是线性的:总长 200mm,电刷走在中点,输出就是一半电压。
如果对电压信号再做一级 V/A 转换,就能得到电流信号,远距离传输更省心。修刻和这一级转换不冲突——先修曲线,再把电压转成 4~20mA 之类,现场怎么接还怎么接。
哪些位置-输出关系值得修刻
不是只有油罐才用得上。判断标准很简单:你能列出一张「位置—目标值」的表格,而且这条关系是固定的、可重复的,就值得修。
| 位置 ↔ 输出 | 为什么要修刻 | 典型场合 |
|---|---|---|
| 液位 ↔ 液体体积 | 罐体有封头、横截面会变,液位与体积不成直线 | 油罐、异形容器存量直读 |
| 位置 ↔ 力 | 弹性元件受力与位移不是正比关系 | 弹簧、膜片的受力测量 |
| 位置 ↔ 速度 | 自由落体 V=√(2gh),与下落高度是开方关系 | 落体试验台、缓冲机构 |
| 压缩位移 ↔ 压力 | 压缩量与压力本身非线性 | 压缩试验、压装工位 |
有一类关系修刻帮不上忙:曲线绕回去、同一位置对应两个输出值的。这种情况得先从机构上解决,比如加一级连杆把双向行程拆成单向,再谈修刻。
定制一次要走完的几步
流程不复杂,但顺序别乱,尤其是对应表这一步——表给得含糊,后面全得返工。
- 列对应表:位置和目标值一对对列出来,位置用 mm,目标值用实际物理量(升、牛顿、米每秒),只写百分比的表用不了。
- 定端点:两个端点的输出先定死,比如零位对应 0V、满量程对应 10V,中间的点再按曲线插进去。
- 验单调:自己先看一遍表格,位置从小到大,输出是不是一直往一个方向走。有回头的地方先改。
- 打样确认:先做一支样品,装机实测几个关键点,对得上再谈批量。
- 带表出货:成品随货附一张位置-输出对应表,后端拿它做校验,换尺子也有依据。
对应表给得越细,拟合出来的曲线越贴。给十几二十个点,比只给首尾两点加一句「中间按对数走」靠谱得多。点数怎么取、曲线要多平滑,按工况跟厂家技术沟通,以厂家样本为准。
精度和误差怎么定
修刻尺的精度不是一个数字说了算,得把误差拆开看。下面这几项是现场常见的量级,具体到某一支产品,还是以厂家样本为准。
| 误差来源 | 从哪来 | 怎么控 |
|---|---|---|
| 端部够不着 | 电刷滑不到碳膜两头,通常有 1~2mm 出于结构和防撞需要够不着 | 对应表两端的点往里让开一段,别卡在极限 |
| 分压被拉偏 | 后端输入阻抗不够高,把分压点拽下去 | 后端输入阻抗做到 kΩ 级以上,必要时加缓冲 |
| 修刻台阶 | 曲线越陡,局部电阻变化越快,台阶越明显 | 曲线段斜率变化别太猛,陡段可以分段处理 |
| 温度漂移 | 碳膜阻值随温度走 | 要求高的场合做温度补偿,或换别的测量原理 |
| 电刷磨损 | 长期往复后接触电阻变化 | 按动作频次定期复核两端点,磨损到限就换 |
分辨率和重复性这两项,通常比线性度好看。寿命的主要磨损点就在电刷和碳膜的接触面上,动作频繁的工位要按百万次量级来估,具体数字以样本为准,别拿别人的工况直接套。
现场容易踩的两个坑
第一个坑:装机后读数整段偏。现象是每个点都比预期高一点或低一点,曲线的形状却没跑偏。原因多半是零点没对齐——电刷的机械零位和你给表时的起点差了一小段。处理办法是先把传感器推到机械起点,量一下实际输出,跟表里的起头对一下,差多少在后端软件里补掉;补不掉的,让厂家重新对零。
第二个坑:曲线中间段跳动。现象是两头都稳,中段读数隔一阵跳零点几毫米。原因一般是后端输入阻抗偏低,电刷走到中段时输出阻抗变高,负载把信号拽偏,顺带把干扰也引了进来。处理办法是先量后端输入阻抗,该加缓冲就加;信号线换屏蔽双绞,屏蔽层单点接地。
常见问题
问:修刻是改传感器还是改后端程序?
答:改的是传感器本身的碳膜板,后端程序只负责把信号读进来。好处是换一支同型号装上去曲线不用重做;代价是这支尺只适合你这一种工况,换了用途得重新修。
问:非直线输出的尺子,能当普通电子尺用吗?
答:能读,但得按你那条曲线换算,直接按线性读数会错。建议选型阶段就把用途说清,线性和非线性别混着当备件。
问:对应表给的点太少会怎样?
答:曲线会走形。点少,中间靠插值猜,猜出来的那段和实际关系差多少不好说。点给得密一些拟合更贴,具体给多少个点按工况和厂家沟通。
问:修刻之后能改回来吗?
答:常规不行。碳膜修刻是一次性加工,刻掉的电阻回不来。所以对应需求要一次定清楚,用途改了通常只能换一支。
问:这个方案只能用在油罐上吗?
答:不是。油罐存量只是个典型例子,位置对应力、对应速度、对应压力这些能列成表的场合都能做。关键看两点:关系是否固定,以及是否单调。
碳膜直线位移传感器修刻定制与非线性输出方案,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 磁致伸缩位移传感器原理:扭转波是怎么被听出来的[2026-09-29]
- 德敏哲CANopen位移传感器通讯配置范例详解[2026-09-24]
- 注塑机顶针电子尺震动问题与现场加固办法[2026-09-24]
- CANopen位移传感器事件计时器SDO配置详解[2026-09-24]
- 位移传感器接口从模拟量走向总线-产线升级内容要点详解[2026-09-24]
 粤公网安备 44030602003587号