


智能制造产线位移传感器选型与实施要点
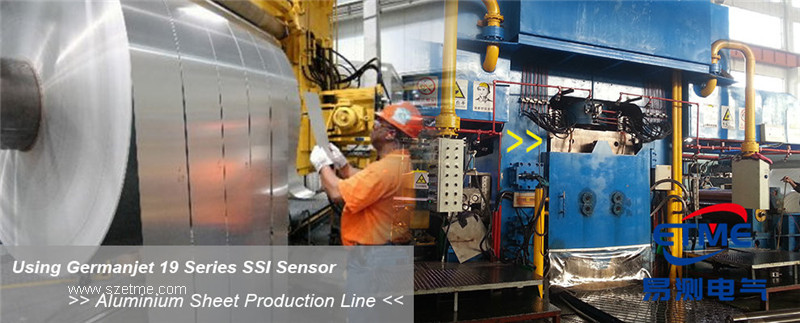
智能制造产线位移传感器选型,说到底就三步:先定测什么、要多准,再定用哪种原理和多大行程,最后定输出信号怎么接进控制系统。三步顺序不能颠倒,一颠倒就容易出返工——设备装好了才发现 PLC 没有对应的接口,或者量程差一截,改起来比早定贵得多。
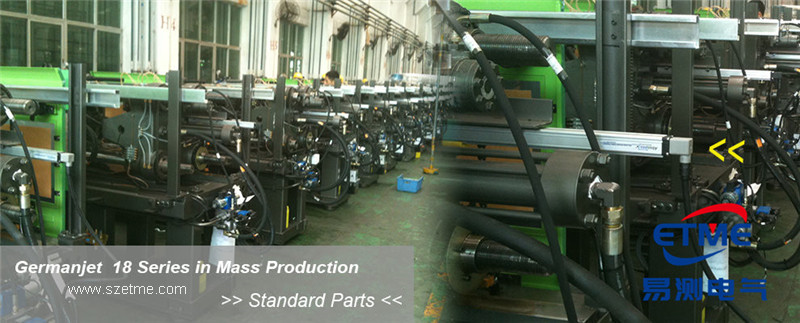
产线自动化程度越高,越靠传感器把位置说清楚。机器人抓手在哪、模架走到哪、堆垛机停在哪个库位,全靠这些反馈撑着。下面按参数怎么看、原理怎么配、实施分几步,一条条过。
智能制造产线位移传感器必看的九个参数
拿到样本别只盯精度。量程、分辨率、精度、线性度、重复精度、响应频率、输出信号类型、防护等级、工作温度范围,这九项要对着工况一项项核。精度是结果,其余几项里任何一项不匹配,精度都落不到实处。
| 参数 | 看什么 | 现场怎么核 |
|---|---|---|
| 量程 | 要覆盖实际行程并留余量 | 实地量一次,别照图纸估,两端各留一点 |
| 分辨率 / 重复精度 | 决定能不能辨别最小动作 | 按工艺要求的最小步距倒推 |
| 线性度 | 影响全行程的一致性 | 长行程、需要全程等精度的场合重点看 |
| 响应频率 | 跟得上快速往复 | 配 PLC 扫描周期一起算,别只算传感器 |
| 输出信号 | 能不能直接进现有控制器 | 先查 PLC 有什么口,再定传感器 |
| 防护等级 | 扛得住粉尘、油污、冲洗 | 按工位环境定,机加工区适当提高一档 |
| 工作温度 | 覆盖车间实际温度 | 烤炉、烘道旁的工位要单独核 |
先定测量对象,再定用哪种原理
| 测量对象 / 工况 | 推荐方向 | 理由 |
|---|---|---|
| 油缸位置检测 | 内置磁致伸缩位移传感器,耐压匹配系统压力 | 直接测活塞位置,装在缸里不占外部空间 |
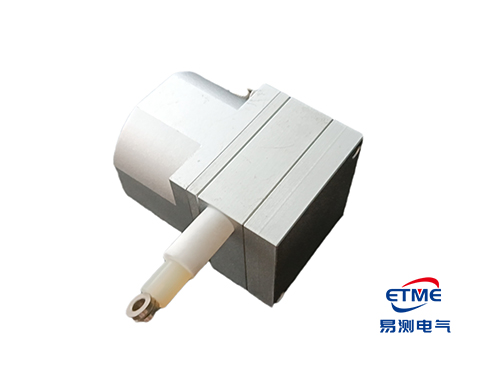
| 长行程(超过 2m)、安装空间有限 | 拉绳位移传感器 | 行程覆盖得住,安装灵活,成本可控 |
| 极高精度(微米级以内)、要求快响应 | LVDT 或电涡流 | 短行程段的分辨率和频响更能顶住 |
| 需要多工位联网、要诊断信息 | 总线型位移传感器 | 点位多、线少,状态能读回来 |
同样是"测直线位置",对象和量程一变,选型方向就换了。产线规划时最值钱的一步,就是把每个工位的测量对象先列清楚。
输出信号怎么定:模拟量还是总线
| 输出 | 接线特点 | 适合 |
|---|---|---|
| 4-20mA / 0-10V | 接线简单、兼容性好,PLC 模拟口直接采 | 单点、距离不远的常规工位 |
| SSI | 串行、抗干扰强、传得远 | 长距离、要求位置绝对值的高精度工位 |
| CANopen / PROFIBUS | 一条总线挂多个点,可读状态 | 点位多、需要联网诊断的产线 |
| PROFINET / EtherCAT | 直接进工业以太网 | 新建产线,要求与上位系统打通的场合 |
新产线现在越来越多直接上 PROFINET 或 EtherCAT 的总线型传感器,接线省、诊断信息全。老线改造则多半沿用原来的模拟量通道,改动小、停机短。这一项一定是跟着控制系统走,不是跟着传感器走。
实施分四步走,别跳步
- 第一步,把测量对象和精度写下来:每个工位测什么、要多准、行程多少,列成一张表。这张表后面所有决策都从它出发。
- 第二步,配原理和量程:按上表对号入座,量程两端留余量,安装空间提前量一次。
- 第三步,对齐控制系统:先确认 PLC 的接口类型和点数,再定输出信号和线缆走向,屏蔽和接地一并规划。
- 第四步,先试用再批量:拿样件在真实工位上跑一段时间,看重复精度、看抗干扰、看环境适应性,通过了再整线铺开。
第三步和第四步是最容易省的,也是最贵的两步。跳过对齐接口,后面就是加模块、改电柜;跳过试用验证,批量装机之后发现干扰,返工量是整个产线的量级。
两个现场算例对照看
注塑机锁模油缸:行程 1m、系统压力 210bar、闭环要求优于 0.1mm。这种选内置磁致伸缩,耐压按 210bar 档配,输出跟 PLC 走 SSI 或模拟量都行。别硬上拉绳式,油缸里没那个安装空间。
堆垛机水平行走:行程 15m、安装空间又紧。这种别硬上磁致伸缩,拉绳式更划算,行程覆盖得住,安装也灵活。15m 这个量级按拉绳式配,量程两端留余量,绳轮导向顺一点、定期清灰,长期就稳。
三种常见返工,以及怎么避开
第一种是接口对不上。现象是传感器到货了,发现 PLC 只有模拟量口,买的是总线型。原因是选型在控制系统定稿之前就拍了。处理是先把 PLC 接口清单拿到手,再签传感器的型号;已经错配的,要么加通讯模块,要么换输出版本。
第二种是量程差一截。现象是设备动作到极限位时读数顶住不动。原因是按图纸标称行程选的,实际机械行程比图纸长。处理是现场实测行程,两端各留余量再定量程,返工时往往要整批换型号,代价不小。
第三种是装上就不稳。现象是读数随设备启动、变频器工作而跳动。原因是屏蔽与接地没按单点接,桥架里跟动力线走在一起。处理是屏蔽层单点接地、信号线与动力线分管分槽,必要时加隔离。
常见问题
问:注塑机锁模油缸行程 1m、210bar,智能制造产线位移传感器怎么选?
答:选内置磁致伸缩。耐压按 210bar 档配,闭环要求优于 0.1mm 也接得住,输出跟 PLC 走 SSI 或模拟量都行,油缸里没有拉绳式的安装空间。
问:堆垛机水平行走 15m、安装空间又紧,怎么选?
答:这种别硬上磁致伸缩,拉绳式更划算,行程能覆盖,安装也灵活。量程两端留余量,绳轮导向顺一点,定期清理积灰,长期就比较稳。
问:产线要极高精度,LVDT 和电涡流怎么分?
答:看被测件和量程。LVDT 是带测杆的接触式结构,位移量稍大也能跟;电涡流非接触、只测金属、量程偏小但频响高。测形变和跳动走电涡流,常规高精度行程走 LVDT。
问:长行程超过 2m 又要上总线,输出信号怎么定?
答:机械部分一般走拉绳式。信号上,模拟量 4-20mA、0-10V 接线简单、PLC 直接采;要走总线就选 SSI 或 CANopen,点位多、线少,还能带回诊断信息。
问:新产线规划阶段,传感器的哪些信息要提前交给电气方?
答:量程、精度要求、输出信号类型、供电方式、线缆根数和走线路径,最好连安装方式一起给。这几项早点对齐,电柜布置和桥架规划都能一次做到位。
智能制造产线位移传感器的选型、安装与现场问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 磁致伸缩位移传感器原理:扭转波是怎么被听出来的[2026-09-29]
- 德敏哲CANopen位移传感器通讯配置范例详解[2026-09-24]
- 注塑机顶针电子尺震动问题与现场加固办法[2026-09-24]
- CANopen位移传感器事件计时器SDO配置详解[2026-09-24]
- 位移传感器接口从模拟量走向总线-产线升级内容要点详解[2026-09-24]
 粤公网安备 44030602003587号