


3C精密装配定位检测:电子装配直线位移传感器怎么用
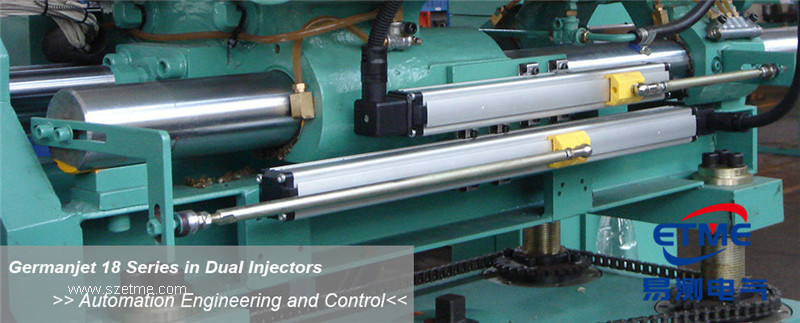
电子装配直线位移传感器在3C产线上干的活很具体:中框加工的刀具位置、屏幕贴合的涂胶与压合高度、SMT飞达的料带进给,全靠它把位置反馈给控制系统。这类工位的共同点就一个——精度要守住 ±0.01mm 量级,响应还得跟得上零点几秒的节拍,二者缺一样就掉线。
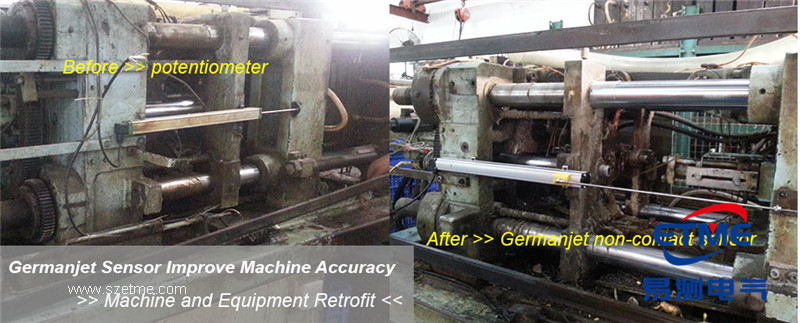
电子装配直线位移传感器在3C产线上管哪几件活
散开看就三类。第一类是加工监测:手机中框铣削时实时盯刀具位置和工件尺寸,精度通常要求控制在 ±0.01mm 以内,超了就得当场补偿,不然整批料都要挑一遍。
第二类是贴合与压合:屏幕贴合、镜片组装这类工位,位移信号用来算涂胶量和压合到位高度,胶线厚薄直接由这个数值决定,配合伺服做闭环,主要是怕压过头把屏压裂。
第三类是进给与调焦:SMT 飞达的料带步进、摄像头模组的对焦行程,空间挤、动作频次高,要的就是小而准。折叠屏铰链和 AR/VR 镜片组装又把这个要求往前推了一截。
三类工位的精度与节拍要求差在哪
别看都是装传感器,三类工位的取舍完全不同,选型前先把下面这张表过一遍。
| 工位 | 测什么 | 关键要求 | 选型侧重点 |
|---|---|---|---|
| 中框 CNC 加工监测 | 刀具位置、工件尺寸 | 精度 ±0.01mm 以内 | 精度与重复性优先,量程按加工行程留余量 |
| 屏幕贴合 / 压合 | 涂胶量、压合到位高度 | 配合伺服闭环,动态响应要快 | 响应速度与线性度,防切削液与胶雾 |
| SMT 飞达进给 | 狭小空间内的进给位置 | 体积小、高频往复 | 紧凑外形 + 长寿命结构 |
| 摄像头模组调焦 | 对焦行程内位置 | 小量程、高分辨率 | 行程与夹具行程精确对齐,余量要短 |
为什么3C设备多用导电塑料直线位移传感器
跟光栅尺、磁栅尺比,导电塑料型直线位移传感器有三个现实优势:抗振动、耐污染、成本适中。3C 车间里切削液、胶雾、粉尘一样不少,光栅尺那套精细结构一旦被污染就容易报警停线,维护成本反而更高。
但导电塑料也不是没有短板,它属于接触式,电刷长期在高频往复下会磨。所以关键不是「接触式好不好」,而是「这道工位的动作频次撑不撑得住」。低频工位用接触式完全够,贴片机那种一天几十万次动作的工位,就得把寿命账算清楚再定。
碳膜和导电塑料也不是一回事:导电塑料的耐磨性和稳定性通常更好,价格也高一些。这个差别在低频场合体现不出来,在高频工位上就决定了几倍的使用寿命差距。具体倍数以厂家样本为准,但选型思路不会错。
贴合与调焦工位的安装要点
装配顺序建议先对中、再限量程、最后接线。对中这一步用百分表沿全行程打一遍表,平行度控制在 0.02mm 量级以内再锁紧;锁紧后再复打一次,因为紧固力矩本身就会把薄板拉变形。
量程要跟夹具行程对齐,两端各留 3%~5% 的余量。留太少,夹具到位时读数接近满量程,容易饱和;留太多,同样的 0.1%FS 折算出的微米数就变大,精度白丢了。调焦这类小行程工位尤其要算准。
寿命账:接触式电刷在几十万次节拍下怎么磨
算一笔实际的账。假设某个进给工位节拍 0.3 秒一次,两班制有效运行 16 小时:16 × 3600 = 57600 秒,除以 0.3 秒,约 19.2 万次/天。按每月 26 天算,一个月接近 500 万次往复。
这个量级下,接触式电刷的寿命就不可能按年算,只能说「撑多少个月」。导电塑料结构比碳膜更耐磨,具体能撑多少次以厂家样本为准,不要自行推算。但结论很清楚:这类工位必须把更换周期和停机成本一起算进采购决策,光比单价没有意义。
实在撑不住有两条路。一是把工位改掉,用非接触方案去做位置反馈,寿命问题一次性解决,代价是成本上升;二是把传感器挪到低频轴上去,用间接换算拿位移值,前提是机构没有回程间隙,否则精度就赔进去了。
现场三次返工换来的三条教训
教训一:同一点读数开始抖 ±0.02mm。现象是贴片机用到第四个月,同一个位置的读数出现有规律的抖动。原因拆开就明白——电刷在导电塑料表面磨出划痕,接触电阻不稳。处理是更换传感器,同时在选型上改用更耐磨的结构,或者直接评估非接触方案。
教训二:装上就发现重复性不达标。现象是同方向来回测,数值一直对不上。原因是安装面与导轨不平行,侧向力把电刷压偏了。处理是重新打表对中,平行度调到 0.02mm 量级以内再锁紧,复测重复性。
教训三:贴合工位偶发误判,一批屏返工。现象是压合高度偶尔报错,比例不高但很难查。原因是传感器行程没和夹具行程对齐,夹具到位时已经接近满量程,读数进入饱和区。处理是重新核行程、两端各留 5% 余量,再重新标定零点和满量程。
这三条有个共同点:都不是传感器参数不够,而是安装和行程没算清。3C 工位空间小、节拍快,越是这种环境越容易在细节上翻车,装完当天就把对中、余量、走线过一遍,比事后追线省事得多。
常见问题
问:中框 CNC 加工监测,直线位移传感器精度要多少?
答:这类工位通常要控制在 ±0.01mm 以内。它是实时跟着刀具位置走的,精度不够,等加工完再抽检就已经晚了,整批料都得挑一遍。这是工位要求,传感器本身能到什么水平要看样本和现场标定结果。
问:3C 装配线为什么常用导电塑料型,而不是光栅尺?
答:主要是抗振动、耐污染、成本适中。3C 车间有切削液、胶雾和粉尘,光栅尺的精细结构容易被污染导致报警停线。导电塑料型是接触式,高频往复下电刷会磨,这一点要在选型时单独算寿命账。
问:屏幕贴合、模组调焦工位安装时盯什么?
答:盯三样:安装面与运动方向的平行度(0.02mm 量级)、行程与夹具行程的对齐(两端留 3%~5% 余量)、信号线与伺服动力线的隔离。这三样装偏一样,都会以「偶发误判」的形式在后面找回来。
问:接触式电子尺在贴片机这种高频工位能用多久?
答:按节拍 0.3 秒、两班制 16 小时算,一天约 19 万次,一个月接近 500 万次,这个量级下寿命只能按几个月算。导电塑料比碳膜耐磨,具体次数以厂家样本为准。撑不住的工位考虑改非接触方案,或把传感器挪到低频轴。
问:折叠屏、AR/VR 这些新形态,对选型提了什么新要求?
答:往微型化和高精度两头推。新形态的装配间隙更小,传感器体积得压下去,精度还得守在 ±0.01mm 这个量级,安装余量也更紧张。老机型的方案直接照搬,很容易装不进或者算不准,建议按新工位尺寸重新选。
相关产品与资料
电子装配直线位移传感器的选型、安装与现场问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 电子尺使用方法:装、接、调、护四步与插头接线要点[2026-10-12]
- 液位计怎么调上限下限:量程零点满量程与报警开关点的区别[2026-10-12]
- 液位传感器怎么接线:两线制、三线制与屏蔽层怎么做[2026-10-12]
- 位移传感器安装支架怎么设计:刚性、可调余量与热胀补偿[2026-10-08]
- 位移传感器安装的同心度与平行度:比选型更容易出问题[2026-10-04]
 粤公网安备 44030602003587号