


注塑机顶针电子尺震动问题与现场加固办法
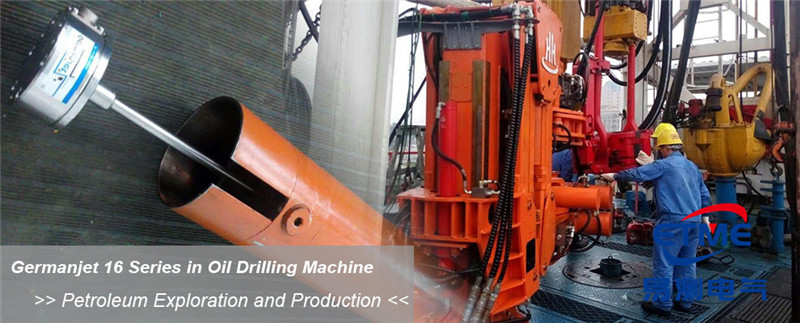
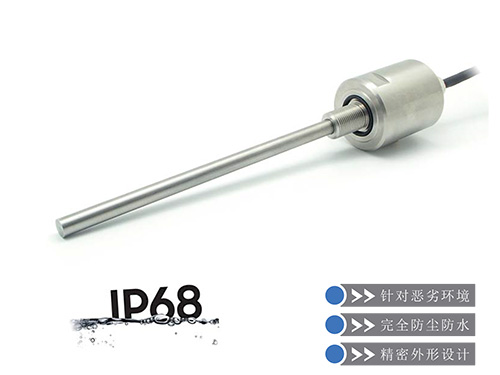
博创注塑机顶针电子尺高速跳数,十台里只有一台,根子不在尺子本身,而在安装底片太单薄——顶针的高频振动被底片像音叉一样放大,顺着支架直灌进电子尺。这是一次例行现场考察里捞出来的典型问题,处理不复杂:加防震底座、螺丝配介子按扭矩上紧就压住了。顺带还发现几台机台顶针到底时磁块踩进了超行程区,这回一并校正。下面按现场顺序,把现象、判据和动手步骤记一遍。
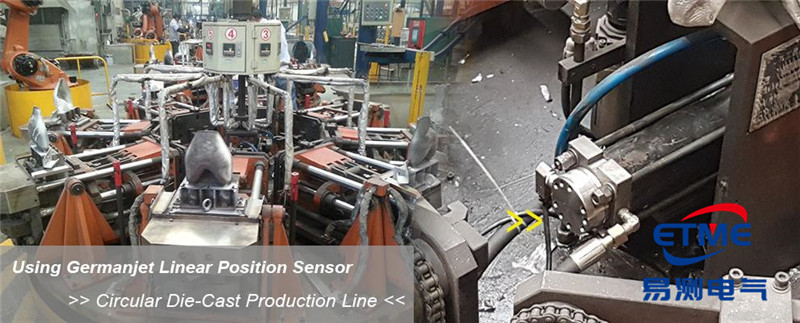
这类注塑机顶针电子尺震动问题,多半不在尺子本身,顺着支架和底片往下查往往更快。现场现象:十台机里就一台跳数
这条产线装了十台博创注塑机,我们逐台看顶针电子尺的读数。九台在顶针跑到最高速的时候读数都很稳,唯独一台出现信号跳动。而且这台还是线体里体型偏小的机台。这条线索挺关键——底片的厚薄往往跟机台大小是配套的,小机台的安装底片更容易做得单薄。
跳动的表现也有特点:顶针慢速走的时候读数正常,一上高速就开始上下抖,几十微米到零点几毫米地跳,抖动节奏跟顶针动作对得上,而不是固定在某个位置出现。这种「跟动作走、不跟位置走」的跳数,基本可以先把传感器本身的故障放一放。
博创注塑机顶针电子尺跳动排查:先排干扰,最后锁定震动
顶针高速动作本身就是个振动源,所以第一反应是查干扰。信号线怎么走的、屏蔽层接在哪里、有没有跟动力线同槽,都过了一遍,没发现明显问题。
接下来查机械。出问题的那台,安装底片明显比别的机台薄,用手按能感觉到一点弹性。顶针一高速动,底片就像音叉一样把高频振动放大,直接传进电子尺,读数自然开始跳。
后来把震动这条路堵上——加防震底座——问题当场就消失了。这一步反过来验证了判断:主因是震动,不是供电或干扰。
处理办法:防震底座加介子,一步到位
处理不复杂,但有两个细节别漏。
- 换加厚防震底座:原来是单薄铁片,换成带减振结构的加厚底座,刚度上来了,振动传不过去。
- 螺丝一定配介子:不垫介子,螺丝头会直接咬进被震动的胶座里,时间一长又松。
- 用扭力螺丝刀:按推荐扭矩上紧,压得实又不伤件。这批产品的包装里已经把介子配齐了,照着装就行。
我们碰到过更麻烦的一种:现场师傅自己加固过,但没配介子,螺丝头直接咬进胶座。装完当天是好的,两三个月后读数又开始跳——拆开一看螺栓已经返松。重新配介子、按扭矩上紧,才算彻底压住。所以这事不是「拧紧就行」,而是「按对的方式拧紧」。
顶针电子尺现场核对清单
装完当天照着过一遍,十分钟的事,能省掉后面来回返工。
| 核对项 | 现场做法 | 合格判据 |
|---|---|---|
| 安装底片 | 用加厚防震底座,别用单薄铁片 | 手压无弹性变形,顶针高速时不嗡鸣 |
| 固定螺丝 | 配介子,扭力螺丝刀按推荐扭矩 | 螺丝头没有咬进胶座,运行后不返松 |
| 信号走线 | 信号线与动力线分槽,屏蔽层单点接地 | 读数不随变频器启停出现毛刺 |
| 安装基准 | 按顶针全行程重新对零 | 顶针到底时磁块不越过黑色界线 |
| 线缆余量 | 留活动余量,避免拉扯 | 顶针全行程内线缆不绷紧 |
顺带发现的共性隐患:顶针踩进超行程区
考察时还注意到一个安装上的通病:顶针到底时,磁块越过了电子尺上的黑色界线,也就是进了超行程区。现场一圈看下来,机台编号 07、11、13、14、15 这几台全中,不是个别现象。
那段行程本来是留给限位报警用的,正常工作就踩进去,说明安装基准没对正。短期不一定出问题,但长期会让磁块一直停在不该停的区间,磨损上来、读数也不可靠。这不属于抢修项,可趁这次考察一并校正,比等产线停了再回头查省事得多。
顶针电子尺安装的两条现场经验
第一条是关于干扰误判。现象是另一台机台读数带着规律毛刺,节奏和变频器启停对得上。原因查下来是信号线跟动力线走同一个线槽,变频器一输出就窜进来。处理办法是把信号线单独走、屏蔽层改成单点接地,毛刺就没了。所以这次遇到跳数,我们先把干扰排掉,也是怕误判——现场干扰和机械振动,表现有时候挺像。
第二条是关于底片刚度。现象是装完头一个月都好,两三个月后读数才开始慢慢偏。原因是安装底片本身太薄,长期受力后渐渐变形,把电子尺的安装基准带偏了。处理办法是换加厚防震底座,重新对零。这类问题是渐变的,不会当天暴露,所以底片这一步别省。
常见问题
问:注塑机顶针电子尺十台里就一台跳数,为什么偏爱小机台?
答:小机台的安装底片往往做得更单薄。顶针高速动作本身带高频振动,底片不稳固就像音叉,把振动放大后直接传进电子尺,读数就跳。把震动这条路堵上、跳动消失,也就反证了振动才是主因。
问:加了防震底座,固定螺丝为什么一定要配介子?
答:不垫介子,螺丝头会直接咬进被震动的胶座里,用一阵子又会返松,前面加的防震等于白做。现场碰到过装完两三个月才复发的,拆开就是螺栓松了。加底座加介子,再用扭力螺丝刀按推荐扭矩上紧。
问:顶针到底磁块越过电子尺黑色界线,进了超行程区有什么隐患?
答:那段行程本来留给限位报警,正常工作不该踩进去;踩进去就说明安装基准没对正。时间一长磨损上来,读数也不靠谱。这次考察 07、11、13、14、15 几台全中,趁没停产一起校回来最省事。
问:读数跳数,怎么快速区分是干扰还是振动?
答:看规律。跟着顶针动作走、慢速稳高速抖的,多半是机械振动;跟着变频器、电机启停的节奏走,哪怕机台静止也跳的,多半是干扰。前者查底片和固定,后者查走线和屏蔽层接地。
问:固定螺丝是不是拧得越紧越好?
答:不是。拧过头会伤件,胶座和底片容易被压变形,防震效果反而变差,还可能给尺体引入额外应力。配把扭力螺丝刀按推荐扭矩上,压得实又不伤,这活讲究手感,不是力气。
注塑机顶针电子尺的震动跳数、防震底座加固与安装基准校正,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 磁致伸缩位移传感器原理:扭转波是怎么被听出来的[2026-09-29]
- 德敏哲CANopen位移传感器通讯配置范例详解[2026-09-24]
- CANopen位移传感器事件计时器SDO配置详解[2026-09-24]
- 位移传感器接口从模拟量走向总线-产线升级内容要点详解[2026-09-24]
- 磁致伸缩液位计工作原理:脉冲怎么变成液位[2026-09-22]
 粤公网安备 44030602003587号