


拉绳位移传感器回程误差偏大原因与改善方法-滞后误差处理
拉绳位移传感器回程误差,说白了就是同一个位置拉出去量一个数、收回来又是另一个数,两个读数之差也叫滞后误差。这个差值一旦超过出厂标称的 ±0.1%FS,测量就等于白做。原因一共五个:导向轮摩擦大、恒力弹簧疲劳、碳膜电位器磨损、钢丝绳在卷轮上缠绕不均、安装偏拉。按这个顺序查,八成的回差当场就能定位,剩下的才轮到换件。
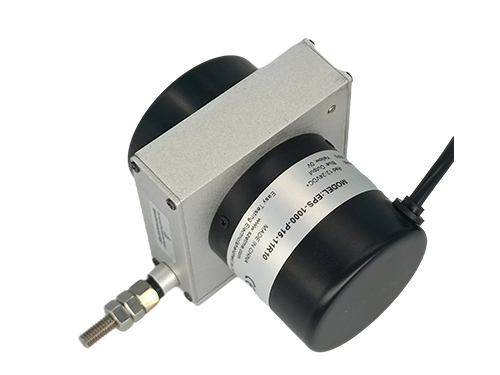
拉绳位移传感器回程误差五个原因与对策
导向轮摩擦大:导向轮凹槽里积了粉尘、油泥,或者轮子转得不灵活,拉出和收回时的绳张力就不一样,读数自然对不上。处理办法就是定期清凹槽、让轮子转灵,必要时按厂家说明补一点润滑脂。这一条最容易忽视,也最容易解决。
恒力弹簧疲劳:弹簧是回缩力的来源,用久了弹力衰减,绳子张不紧。表现到外面就是拉出来回弹慢、绳子松垮。这种情况只能换内部弹簧组件,光靠调是调不回来的,而且最好按原规格换,别自己找根弹簧对付。
碳膜电位器磨损:电阻式拉绳表用久了碳膜磨出沟槽,电刷接触不良,正反转天然出回差。判据是回差超过标称精度的 2 倍,那就别硬校,直接换电位器组件。老表尤其如此,校完过几天照样飘。
钢丝绳在卷轮上缠绕不均:绳在卷轮上交叉堆叠,正反转时一层层互相滑动,示值就跟着变。把绳重新整齐缠绕,同时把导向轮凹槽清干净,让正反转的张力回到一致,回差能降下来一大截。
安装偏拉:出绳方向和出绳口不在一条线上,就产生侧向拉力,内部件跟着偏磨。调安装,让绳拉出的方向正对出绳口,夹角压到 3° 以内。这一条不处理,换多少根绳都白搭。
怎么量、怎么判:回程误差的测量方法
量法很直接:拿钢卷尺或者激光测距仪当标准,在被测体上挑三个点,比如行程的 25%、50%、75%,每个点都记两个数——拉出去到这个位置读多少,收回来到这个位置又读多少。两个数一减,就是这一点的回差。
三个点里偏得多的那个差值,拿去跟出厂标称值比,多数型号这条线是 ±0.1%FS,也是判断要不要拆机检修的分界。量的时候注意:本体要固定牢,绳不许斜拉,环境温度别在剧烈变化中,不然量出来的数本身就不稳。
| 原因 | 现场表现 | 对策 |
|---|---|---|
| 导向轮摩擦大 | 正反转张力不一致,读数小幅对不上 | 清导向轮凹槽、保持转动灵活,必要时补润滑脂 |
| 恒力弹簧疲劳 | 回弹变慢、绳松垮,整条行程回差都大 | 更换内部弹簧组件,按原规格配对 |
| 碳膜电位器磨损 | 同一位置反复出回差,超精度 2 倍 | 换电位器组件,不硬校 |
| 钢丝绳缠绕不均 | 回差随位置忽大忽小,无规律 | 重新整齐缠绕,同时清导向轮 |
| 安装偏拉 | 靠近行程某一段偏差特别明显 | 调整安装,绳与出绳口夹角 ≤3° |
两个现场案例:突然变大和慢慢变大,不是一回事
先说突然变大的。有一台注塑机上的表,前一天还好好的,一夜之间回差从 0.3mm 蹦到 3mm 多。拉出来手动试,回弹明显没劲。开盖一看,恒力弹簧断了一小段,断口还翘在卷轮边上刮绳。这就是典型的现象→原因→处理链条:回弹突然变慢、回差跳大,根子在弹簧。换上同规格弹簧组件,装回去复测,回差回到 0.2mm 以内。
再说慢慢变大的。有一台户外设备上的表,半年里回差从 0.4mm 一点点爬到 1.5mm,谁都没在意。拆开才发现,是出绳口那儿绳长期斜着蹭壳口,蹭出一圈金属粉,粉又落进导向轮凹槽,轮子转起来发涩。处理顺序是先清、再对中:把凹槽和壳口的粉屑清干净,重新把出绳角调到 3° 以内,回差当期就降到 0.5mm 左右,后面半年没再涨。
能调的和不能调的,处理顺序别搞反
这一步最容易被搞乱。弹簧疲劳、绕线不齐、安装偏拉都属于「能处理」的,处理完回差通常会回到正常范围;碳膜磨损属于「不可逆」的,怎么校都校不回来,硬校只是浪费工时。
所以顺序应该是:先用标准量具测一遍,把超过 ±0.1%FS 的点挑出来;再看使用年限,超过设计寿命的老表直接列入换件计划,别在它身上耗工夫;还在寿命内的,按导向轮→弹簧→绕线→安装这四条逐个排,哪一条动完改善明显,就说明找对地方了。
还有个常见误区:一发现回差大就整机换新。安装偏拉这个根没解决,新表装上跑几个月照样偏。判断不明白的,别急着拆,先把使用年限、出绳方向、拉出来回弹快不快这几条记下来,按上面的顺序过一遍更省事。
日常维护怎么排,回差才稳得住
- 每月:看一眼钢丝绳有没有毛刺、断丝、局部发亮,出绳口有没有金属粉屑。
- 每季度:清一次导向轮凹槽和出绳口积尘,用手转导向轮,确认灵活、不卡涩。
- 每半年:用标准量具复测三个点的回差,记下数值,跟上次比趋势。数字在涨,说明有件在磨。
- 每年:复核一次安装对中和本体紧固,振动设备把螺栓防松一并检查。
把每次复测的数值记在一张表上,比凭手感判断靠谱得多。回差从 0.3 涨到 0.5,人基本感觉不出来,但记下来就是一目了然,也方便判断该不该提前换件。
拉绳位移传感器回程误差常见问题
问:拉绳位移传感器回程误差多少算超标?
答:看出厂标称值,多数型号按 ±0.1%FS 给,具体以厂家样本为准。用钢卷尺或激光测距仪在行程 25%、50%、75% 三点分别记拉出和收回的读数,取偏得多的那个差值跟这条线比,超了就得查。
问:拉绳位移传感器回程误差突然变大,先怀疑哪个零件?
答:先看弹簧。拉出来回弹慢、绳子松垮垮的,基本就是恒力弹簧疲劳甚至断了,换内部弹簧组件。弹簧正常再查安装偏拉,侧向力是慢性杀手。
问:碳膜磨损造成的回差,能靠校准补回来吗?
答:补不回来。碳膜磨了接触不良,正反转天然出回差,超了标称精度 2 倍就别硬校,直接换电位器组件。老表尤其如此,校完过几天照样飘。
问:钢丝绳在卷轮上叠得乱七八糟,会影响回程误差吗?
答:会。绳交叉堆叠,正反转一层层互相滑动,示值跟着变,而且表现为回差随位置忽大忽小。处理就是重新整齐缠绕,顺手把导向轮凹槽清干净。
问:安装对中跟回程误差有关系吗?
答:有,而且是很多人漏掉的一条。出绳方向不正对出绳口,绳就带侧向力,内部件跟着偏磨,回差会在某一段行程特别明显。绳与出绳口夹角控制在 3° 以内比较稳妥。
相关产品与资料
拉绳位移传感器回程误差的测量、判断与改善,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 位移传感器防雷怎么做:雷击、浪涌与静电的排查与整改[2026-10-08]
- 位移传感器进水受潮怎么处理?先分清进水、凝露还是电缆渗水[2026-10-04]
- 位移传感器重复性差怎么查:重复性、回程差与迟滞分开验[2026-09-29]
- 位移传感器干扰排障:从查根源到落地的思路[2026-09-26]
- 工业现场位移传感器抗干扰:油污潮湿与电磁[2026-09-24]
 粤公网安备 44030602003587号