
拉线位移计线进去了怎么处理:脱槽、叠绕、绳头卷走,三种情况分开救
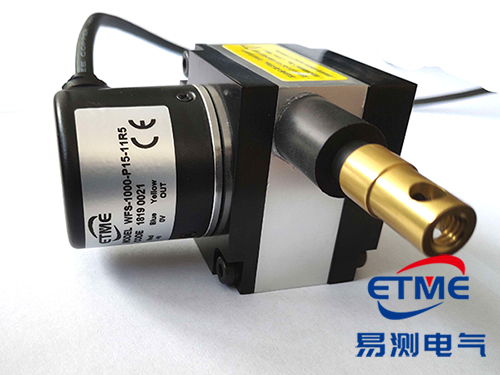
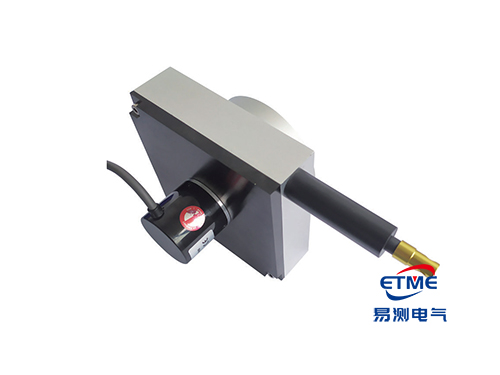
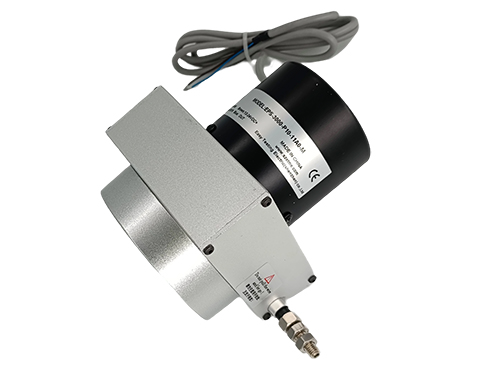
线进去的第一件事是别拽。拉线位移计里那根钢丝绳,被卷进去只有三种情况:在出绳口脱了槽、在卷筒上叠绕缠死、绳头从固定点脱开被卷走。前两种现场能救,第三种只能换绳,硬拽只会把卷簧也搞乱。
先说为什么不能拽。绳的另一头连着卷簧,卷簧常年带着预紧力。绳卡住的时候你往外拽,力全传在卷簧和卷筒的轴上;拽出来一松手,卷簧带着绳猛回,绳在卷筒上乱排,本来只是一个脱槽,变成卷簧错位。这种「越修越坏」的现场太多了。
三种情况,先分清再动手
判断不需要拆壳,拉一拉、听一听、看一看就够。三种情况的现象差别很明显。
| 情况 | 现象 | 绳还能不能拉动 | 处理结论 |
|---|---|---|---|
| 出绳口脱槽 | 绳拉出来是斜的,回卷时有「咔」的摩擦声,绳表面有一小段发亮 | 能拉,但涩 | 现场能救,把绳拨回槽内 |
| 卷筒叠绕缠死 | 拉到某个位置突然拉不动,松手也不回,壳内有闷响 | 拉不动 | 多数能救,反向轻送让它自己回一点 |
| 绳头被卷走 | 绳完全拉不出,或者拉出来后头端没有固定件、只剩一个毛茬 | 拉不出 | 只能换绳 |
脱槽:把绳拨回槽里,别用螺丝刀
脱槽最容易发生在出绳口的导轮或套管口。表现形式是绳还能拉出来,但方向偏了,出来的时候蹭着金属边缘走,收回去时「咔」一声。
处理办法是慢拉。先把绳慢慢拉出到能看见脱槽那一段,长度控制在量程以内,超量程去拉会顶到内部限位。工具用竹签、尼龙扎带尾、或者一段塑料片,把绳从外侧拨回槽里,边拨边轻轻回送,让卷簧把绳带进去。
工具不要用螺丝刀、镊子这类硬金属。出绳口边缘通常是塑料件或薄壁金属,划一道毛刺,以后每一次收放都在磨绳,等于给下一个故障埋了引子。已经划伤的,用细砂纸把毛刺打掉再装。
叠绕缠死:反向轻送,不要猛松手
叠绕是绳在卷筒上排得不整齐,后一圈压在前一圈上,越拉越紧,最后卡死。这种现象多见于高速往复、或者绳曾经松着被设备带着走。
处理动作是「送」,不是「拽」。手上给一点点反向的力,也就是往收绳的方向轻轻带,让卷簧自己回一点点,卡住的圈就会松开一道缝。松开一道就慢慢往外放一点,来回几次,绳就能自己排出整齐。
有个细节要记住:松手一定要慢。卷簧带着绳回弹的速度不慢,猛一松手,绳甩出去打在壳口上,或者直接乱排一大片。手上始终要控着绳,让它匀速回去。
绳头卷进去:只能换绳
绳头从卷筒的固定点脱开,被卷簧带进去,外面只剩一个毛茬或者什么都拉不出来。这种情况现场救不了,因为绳必须重新固定在卷筒上,还得按原来的方向、原来的圈数绕回去,预紧力也要重新给。拆开重绕,等于把整个卷簧机构重做一遍。
换绳的活儿要点有三个:绳的规格要对(直径、材质、破断力)、绕向要对、预紧要给到位。绳细了容易叠绕,粗了排不下;绕向反了,卷簧一收就卡死;预紧不够,回弹无力。
换完之后不是装上就完事,必须重新校零点。新绳的直径与编织伸长跟旧绳不完全一样,同一位置的读数会差一点。这一步省不得,省了就是带着一个固定偏差继续跑。
为什么会「进去」:四个真凶
绳不会无缘无故跑到壳里去。查下来基本落在这四条上。
- 出绳角偏了。绳与出绳口轴线的夹角一旦超过 3 度,绳就贴着壳口边缘走,久了磨出槽,绳顺着那道槽滑出去,就脱槽了。
- 超量程拉到头。拉到极限还继续拉,绳绷到最紧,机构回弹时绳在卷筒上排不整齐,下一趟就叠绕。
- 绳端固定件松脱。拉环、挂钩、绳夹的螺栓松了,绳端脱开,卷簧把它直接带进壳体。
- 回弹过速。设备高速往复,绳收得太快,在卷筒上来不及排整齐,越叠越高。
四条里最容易忽略的是第一条。装的时候目测「差不多正」,实际差个五六度,肉眼看不出来,但绳每天都在磨。判断办法很土:拿一根直尺贴着出绳口轴线比一下,看绳有没有偏。
装回去之后的五项验收
救回来或者换完绳,别急着开机跑生产。这五项过一遍,能挡住二次返工。
| 验收项 | 怎么做 | 合格判据 |
|---|---|---|
| 收放顺畅 | 手动拉出到半量程再放开,重复三次 | 无卡顿、无异响,绳在槽内 |
| 回弹时间 | 松手后计时 | 1 到 2 秒内收回到位,声音干净 |
| 全行程读数 | 从一头缓慢拉到另一头 | 读数连续上升,中间没有跳变或归零 |
| 零点复核 | 回到机械基准位读一次 | 与校正时的值一致,偏差在允许范围内 |
| 绳表面 | 手指顺捋一遍,看有没有毛刺断丝 | 无扎手感,出绳口无金属粉屑 |
预防三条,比修省事
第一条,装的时候把出绳方向定死。支架一次装正,别指望后期靠调整运动件来凑。振动大的设备,螺栓加防松,一个月后复核一次角度。
第二条,不让绳在松弛状态下被设备动作带走。设备停机时绳松着,旁边一个气缸动作扫到绳,绳就被带偏了。该收的时候让它收回去,不要留一段垂在外面。
第三条,定期看绳,不要等断。绳局部发亮、出绳口出现金属粉屑、手指捋着扎手,这三条出现任意一条,就该处理了。拖到断丝换绳,代价大得多。
常见问题
问:拉线位移计线进去了怎么处理,能不能剪断了重新接?
答:不建议。绳是整根受力的,中间打结或压接头会成为应力集中点,跑不了几天就在接头处断。而且剪短之后行程变短,量程对不上。正确做法是换整根绳。
问:绳拉不出来,能用钳子夹住硬拽吗?
答:不行。硬拽的力会直接传到卷簧和卷筒轴上,轻则卷簧错位,重则轴变形,本来能修的变成换整只。先按叠绕的办法反向轻送几次,仍拉不动再拆。
问:脱槽拨回去之后还要不要做别的?
答:要查原因。脱槽几乎都是出绳角偏了,或者出绳口已经磨出槽。前者重新对中,后者要看磨损程度,磨得深了要换件,否则绳还会再脱。
问:换绳之后读数跟以前不一样,正常吗?
答:正常。新绳的直径、编织伸长与旧绳有差别,同一位置的读数会差一点。换完必须重新校零点,行程长的还要做分段核对。
手上这台拉线位移计的绳脱了槽、卡住了、或者已经换了绳但读数对不上,把型号、量程和出绳口的照片发过来,易测电气的工程师帮你判断还能不能救、要不要换绳。易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 位移传感器校准后都是星号怎么回事:表头在报哪一件事[2026-10-26]
- 数字电子尺没有显示数字:从供电、插头到表头的分段排查[2026-10-19]
- 液位传感器怎么判断好坏:从供电电流查到浮球卡滞[2026-10-12]
- 位移传感器防雷怎么做:雷击、浪涌与静电的排查与整改[2026-10-08]
- 位移传感器进水受潮怎么处理?先分清进水、凝露还是电缆渗水[2026-10-04]
 粤公网安备 44030602003587号