


KTR位移传感器用于汽车制动助力器膜片多点感测
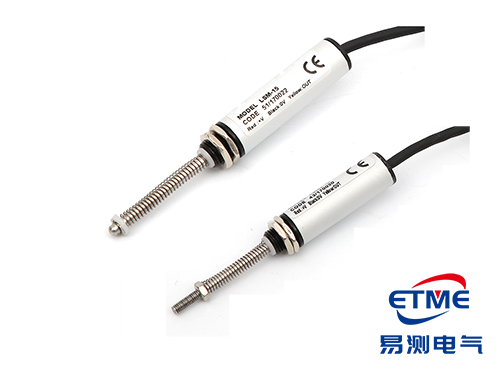
KTR位移传感器在制动助力器膜片装配里当的是「探一下」的检测头:三个以上点位用很小的力顶住橡胶膜片,看位置到没到位、有没有偏斜或塌陷。它解决的问题是视觉看不准——橡胶颜色会变、尺寸会飘 2~5mm。
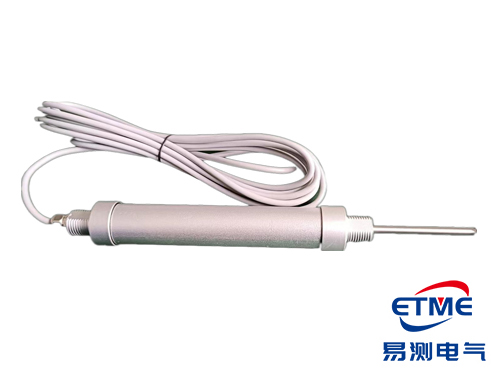
先把助力器膜片这道工序说清
汽车和轻卡的液压盘式制动系统里,助力器负责放大刹车踏板力。它由两半壳体扣起来,中间靠一圈橡胶膜片密封。膜片装配位置不对,两半就压不严,出来的就是气密性不达标的次品件。
麻烦在于膜片是软的。装配时它被压紧,压过头会撕裂;压不到位,密封面接触不良。更麻烦的是它还会「骗人」——用手按一下、拿尺量一下,看着都在位,实际某一侧已经塌下去了。
所以这道工序的检测重点不是量某个尺寸,而是判断「整圈密封面是不是均匀到位」。这就决定了必须多点同时测,单点测不出倾斜和局部塌陷。
KTR位移传感器在助力器膜片检测工位怎么用
做法是拿接触式直线位移传感器当检测头,装在装配工位的夹具上。工位合拢时,几个探头同时伸出,用很低的力去顶膜片,把它推到一个可重复的位置,然后读这个位置的数值。
每个检测头配一台放大器,把模拟量转成 hi / low / go 三态离散信号:在窗口内是 go(到位),偏高是 hi,偏低是 low。操作工或设备看一眼指示灯就知道合不合格,不需要去读数字、也不依赖人的手感判断。
检测头体积小,能钻进空间受限的位置。多数情况下可以集成进现有夹具,PLC 侧的判定程序几乎不用改,只要把三路信号接进原来的 I/O 就可跑起来。
为什么视觉方案在这道工序上不好用
很多人第一反应是上视觉,觉得非接触更高级。这道工序上,视觉有几个绕不过去的坎。
| 难点 | 视觉方案 | 接触式多点位移检测 |
|---|---|---|
| 颜色变化 | 橡胶和粉末涂层颜色批次间会变,识别不稳 | 只测位置,不受颜色影响 |
| 弹性浮动 | 膜片尺寸能上下浮动 2~5mm,边缘判不准 | 低压推到可重复位置后再读数 |
| 空间占用 | 需要成像距离和光源布置 | 检测头体积小,可以伸进狭窄位置 |
| 集成改造 | 要改造光学环境和标定 | 可装进现有夹具,程序基本不动 |
| 撕裂判别 | 裂口在阴影或反光处容易漏 | 该点位读数异常即为异常 |
说白了,视觉擅长看「长什么样」,这道工序要判的是「压到位没有」。膜片软、会浮动、颜色还会变,用位置去判比用图像去判稳得多。
点位怎么布,为什么至少要三个
膜片是柔性件,只测一个点无法判断整体到位。万一测的那点正好合格,其他地方已经偏了或者局部塌陷,照样漏检流到下道工序。三点及以上,才能同时判出「位置到不到位」和「有没有倾斜或塌陷」。
点位选择有讲究:一般在膜片圆周方向均布取点,避开结构加强筋的位置,让每个探头都顶在真正的密封面上;探头之间间距尽量拉开,判断的覆盖面才够。有些带异形凸台的产品,还要在凸台对应位置补一个点。
点数也不是越多越好。点数一多,夹具越做越复杂,装拆和保养时间也跟着涨。实际项目里常见的是三到六个点,按膜片直径和客户对漏检率的要求定。
现象→原因→处理:有客户用了两个探头,出厂检验一直没发现问题,结果售后投诉密封不良。回头复盘,漏检的都是「单侧塌陷」——两个点的读数恰好都落在窗口内。补到四个均布点之后,这类漏检基本消掉了。点数不够,是这类工序最难自查的坑。
探头推力和触发方式,是成败关键
橡胶件本身就软。探头顶得太用力,膜片当场被推变形,读到的位置根本不是它真实待的地方;推力太小,又可能没压到密封面就触发,读数同样不可信。
现场的做法是低压触发:探头以很小的力伸出,碰到膜片就停、读一次数、然后缩回。这个力的大小按产品图纸和膜片硬度定,一般低到「能稳定触发」就行,具体数值以厂家样本和现场标定为准。
现象→原因→处理:有台设备测出来膜片位置总是偏高,调了放大器窗口也不对。最后查出来是探头伸出速度太快,撞到膜片的瞬间产生了冲击,读的是动态峰值而不是静态位置。把伸出速度降下来、加一段减速,读数就跟标准垫块对上了。
探头端部也要注意。接触面做成小圆弧,避免尖头划伤膜片;圆弧半径别太小,太小压强高,一样会顶出印子。
三态判定怎么用更靠谱
hi / low / go 三态的好处是把「有没有到位」变成一个不需要人工解读的信号。判窗口设的时候有两点值得注意。
一是窗口不要卡得太死。橡胶件本身有公差,窗口按图纸给的理论值收得太紧,好件也会被误判成 hi。一般要把膜片自身的尺寸公差和探头重复定位精度都算进去,留出余量。
二是三态信号最好同时上传给设备做趋势记录。只看单件的 go 还是 hi,没有历史数据;把每个点位的读数按时间存下来,就能看出「这条线上的膜片是不是越来越偏」——这往往是上游工装磨损的早期信号,比等次品出现再去查要早得多。
整体上讲,这套方案的价值不在于传感器本身多准,而在于把「装配到位」这件事从一个靠眼睛和手感的判断,变成三个可以记录、可以追溯的数字。
常见问题
问:制动助力器膜片装配为什么用多点感测,不用视觉?
答:视觉在这道工序有两个坎:橡胶和粉末涂层的颜色批次间会变,识别不稳;膜片有弹性,尺寸能上下浮动 2~5mm,边缘判不准。用接触式多点位移测的是位置,不受颜色影响,低压推到可重复位置后读数更稳。
问:KTR位移传感器做检测头,输出什么信号?
答:用接触式直线位移传感器做检测头,多点位同时顶膜片,每个检测头配放大器,输出 hi、low、go 三态离散信号——到位、偏高、偏低一眼就能看出来,设备侧接线和程序改动都很小。
问:检测点数为什么至少要三个?
答:膜片是柔性件,一个点测不出整体状态。万一测的那点合格、别处已经偏了或塌陷,照样漏检。三点及以上才能同时判断位置到不到位、有没有倾斜或局部塌陷。实际项目常见的是三到六个点。
问:探头推力为什么一定要调小?
答:橡胶膜片本身软,推力一大就被顶变形,读到的不是它的真实位置。做法是低压触发,碰到就停、读数、缩回,力的大小低到能稳定触发即可,具体值以现场标定为准,装上后要用标准垫块连续测 20 次验证分散带。
问:这套检测方案能装进现有装配线吗?
答:多数情况可以。检测头体积小,能装进现有夹具并伸到狭窄位置,输出是标准的三态信号,PLC 侧按原来的 I/O 逻辑接进去就行,不需要改动整线节拍。空间特别紧的工位,选型时要把安装尺寸确认清楚。
制动助力器膜片装配的多点位置检测方案与传感器选型,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 防爆传感器外部接线:四芯定义、安全栅侧与电缆参数[2026-10-19]
- LVDT位移传感器要用3000HZ供电吗:激励频率与供电电压是两件事[2026-10-19]
- 电子尺使用方法:装、接、调、护四步与插头接线要点[2026-10-12]
- 液位计怎么调上限下限:量程零点满量程与报警开关点的区别[2026-10-12]
- 液位传感器怎么接线:两线制、三线制与屏蔽层怎么做[2026-10-12]
 粤公网安备 44030602003587号