


注塑机位移传感器为何从选配变标配-合模位置反馈价值分析

这两年去塑料厂做技改,发现一个明显变化:以前注塑机位移传感器多半是选配,老板能省就省;现在新上的节能改造项目,几乎每台都把位移监测列进了标配清单。原因不复杂——合模位置和锁模力的数据一旦能实时拿到,调机时间和废件率往下掉得很明显,节能改造那笔账才算得过来。

注塑机位移传感器在合模里到底管什么事
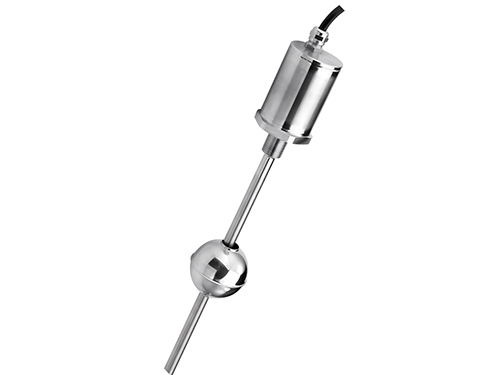
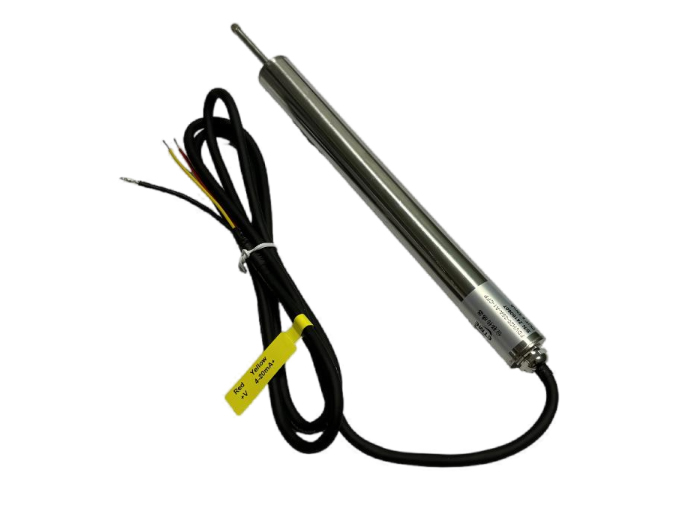
说白了就两件事:盯着动模板走到哪了(位置),以及合模时锁模力到没到(力)。早期机器靠行程开关和机械限位,点到为止,精度够不上精细控制。后来上伺服和闭环控制,就得有连续的位置反馈。我们现场见过不少老线,限位开关撞松了没人知道,合模位置漂了几毫米,打出来的件一边厚一边薄,等质检才发现,已经废了一堆。换成磁致伸缩位移传感器之后,动模板位置是连续量,PLC每个周期都能读到,漂了立刻报警,不用等废件出来。
磁致伸缩在合模里管的两件事
| 测什么 | 作用 | 不做的后果 |
|---|---|---|
| 动模板位置 | 合模全程连续位置反馈,供闭环控制 | 限位开关撞松无人知,合模位置漂几毫米,制品一边厚一边薄 |
| 锁模力(间接) | 通过哥林柱伸长量反映锁模力 | 涨模风险无法提前发现 |
早期机器靠行程开关和机械限位,点到为止;上伺服和闭环之后必须有连续的位置量——这就是位移监测从选配变标配的直接原因。
注塑机位移传感器装在哪、怎么校零
传感器一般装在动模板一侧的机架上,测杆或者拉绳的方向要和合模方向平行,磁环跟着动模板走。安装位置不一定要正对模具中心,但一定要和运动轨迹同轴;偏一点就成了侧向受力,长期跑下来读数会慢慢漂,等发现时制品已经出了几批。
校零这件事,很多厂是等试模时才顺手做,其实应该在装完就做。做法是把模具装好、机器开到合模原点,记下对应的读数,作为零点写进控制器。以后每次换模,模具厚度变了、原点跟着变,就得重新对一次。
我们碰到过一个做家电外壳的厂子,合模位置一年偏了将近一毫米。查了半天,是传感器支架焊在机架上、焊完没退火,应力慢慢释放把安装面拽偏了。后来把支架改成一体折弯件、螺栓加防松,重新校零,之后再没偏过。
从选配变标配,这笔账到底怎么算
选配还是标配,说到底是一笔账。装一支传感器要花的钱是明账,看得见;不装省下的那点钱,却要靠废件、调机工时、计划外停机来还,这些是暗账。暗账平时不显眼,一出事就是整批报废,还耽误交期。
再往深一层看,注塑机的能耗大头在锁模和保压。位置反馈不到位,机器只能用偏大的锁模力硬压,既不省电,也伤模具。把合模位置和锁模力这两组数据拿到手,节能改造才有落脚的依据,这也是这两年技改项目把位移监测列进标配的真实原因。
所以判断要不要上,别只看单支传感器的价格,要看这条线一年的调机时间和废件量。测点多、换模频繁、制品精度要求高的线,标配是迟早的事;一年到头不怎么换模、制品要求也粗的线,先在重点机台上用,也说得过去。
位移传感器从选配到标配,现场踩过的几个坑
标配归标配,真用顺了还得避开几个坑。都是实打实交过学费的。
坑一:只买传感器不接通讯。有客户图便宜,选了模拟量输出的,结果PLC模拟量模块通道占满,信号还被变频器干扰,读数乱跳。后来换成带总线接口的,走通讯省了模块还稳。
坑二:量程选大不选准。有人觉得量程越大越保险,结果长行程传感器装在短行程机构上,有效分辨率被摊薄,反而测不准。量程得跟机构实际行程匹配,不是越大越好。
坑三:安装基准没校。传感器装上去不校零,合模原点偏了,后面所有位置都带系统误差。这个坑最隐蔽,因为单看读数「也正常」,只有拿标准量块一对才发现偏了。
三个坑的共同点
只买传感器不接通讯、量程选大不选准、安装基准没校——这三个坑的共同点是:问题不在传感器本身,而在匹配与校核。漏接通讯是接口没规划,量程选大是对分辨率的影响没算,基准不校是安装流程漏项。
其中「安装基准没校」最隐蔽。因为单看读数「也正常」,只有拿标准量块对一对才发现整体偏了;而合模原点一偏,后面所有位置都带系统误差,等于整套数据都不可信。所以校零这一步不能省,也不能靠目测。
装上之后的日常维护与报警处理
装好之后的维护不复杂,重点看三样:安装螺栓有没有松、信号线有没有被油污泡着、读数有没有无规律地跳。前两样一个月巡一次,第三样靠控制器曲线就能看出来。
还有一种更隐蔽的:开模过程中读数周期性抖一下,模到某个位置就跳。现象很规律,原因多半是传感器的信号线和伺服动力线捆在同一个线槽里,变频器一动作就干扰。把信号线单独走、屏蔽层单端接地,现象基本就没了。
如果控制器报合模位置异常,先别急着换传感器。按顺序查:支架松没松、校零还在不在、信号线屏蔽接好没有。这三样查完还没解决,再怀疑传感器本身,能省下不少冤枉钱。
位移传感器选型时客户常问的几个问题
问:注塑机用模拟量还是总线?
答:新线建议总线。模拟量省事但怕干扰、占PLC通道;总线接口走通讯,布线少、抗干扰好,后面接生产管理系统也方便。
问:长行程和短行程怎么定量程?
答:按动模板实际最大行程留一点余量,不要盲目选大。量程和机构行程匹配,分辨率才够用。
问:传感器装在动模板还是哥林柱上?
答:测合模位置一般装在动模板一侧,跟着动模板走;想反映锁模力,则要看哥林柱伸长量这条思路。两种装法测的量不一样,先明确要解决什么问题再定。
问:旧机改造能不能加装?
答:多数能加。关键是留出安装位置和走线路径,控制器这边要么有总线口、要么留模拟量通道。先确认接口再订货,别等传感器到了才发现装不上。
问:国产和进口差别大吗?
答:位移测量这类,国产成熟方案在稳定性和寿命上已经能打,关键是选型准、安装基准校好。易测电气Germanjet德敏哲的磁致伸缩位移传感器在注塑和液压场景用得很多,现场反馈不错。
相关产品与资料
注塑机位移传感器选型、安装与现场干扰问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
- 传感器数据滤波入门:从毛刺到有效信号的顺序[2026-09-26]
- CAN总线入门:差分信号、终端电阻与ID仲裁[2026-09-26]
 粤公网安备 44030602003587号