
拉绳位移传感器零点校正方法:三个零位、五个动作、四处容易翻车的地方
拉绳位移传感器零点校正方法,动作本身只有一步:把运动件停在机械基准位置,让这里的输出等于零点值。真正难的是前一步——先分清你校的是哪一个零。三个零混在一起,校十遍还是对不上。
现场最常见的场景是这样:设备停在起始位,表头显示 3.2mm,师傅长按清零,显示变成 0,收工。下次开机,同一个位置显示 1.8mm。人会怀疑传感器漂了,其实清零只是把当前读数当 0,卷簧回弹、绳的预拉、支架受力这些前提没动过,零点当然不会稳。
先分清三个零:机械零位、绳全收位、电气零点
机械零位是设备上的基准位置,比如模具闭合位、闸门全关位、滑台退回位。这个零是工艺定的,写在作业指导书里。
绳全收位是传感器内部的物理起点,绳完全收回到卷筒上时对应的位置。它由卷簧和卷筒决定,跟设备一点关系都没有。除非订货时特别约定,绳全收位通常不在机械零位上。
电气零点是输出信号等于零的那个位置:4-20mA 型是 4mA,0-10V 型是 0V,数字量是读数 0 或设定的基准值。
零点校正做的事,就是把「电气零点」挪到「机械零位」上。三个零不重合是正常的,重合才是巧合。
三种校正做法,按手上有什么设备选
同样是零点校正,做法取决于信号进到哪里。选错做法不会报错,但会留下一个隐患:下次重上电,零点又变了。
| 做法 | 怎么操作 | 适合 | 要留意的坑 |
|---|---|---|---|
| 表头清零 | 运动件停在基准位,长按表头的清零键,当前读数记为 0 | 现场有数显表、只看相对行程 | 表头清零只改显示,PLC 侧拿到的还是原值;断电后部分表头清零丢失 |
| 控制器写偏置 | 在 PLC 里给这个通道加一个偏移量,把当前值当成零 | 信号直接进 PLC 或采集模块 | 正负号容易填反,填反后整段行程被推出窗口 |
| 示教 / 配置软件设零 | 按示教键或连配置软件,把当前位置写入零位参数 | 数字输出型号:RS485、SSI、总线型 | 设完必须重上电再读一次,确认零点写进去了 |
还有一种「电位器微调」的老做法,模拟量输出的早期型号上有零位电位器。现在多数型号已经把零位交给软件,硬拧电位器反而容易把接触电阻拧坏,型号资料上没写就别去拧。
拉绳特有的前提:预拉与回弹,决定零点是稳还是飘
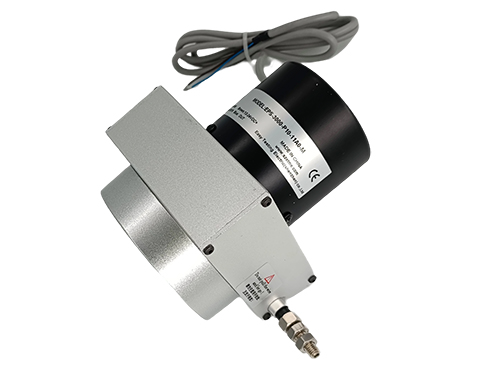
别的传感器校零点,机械不动就行。拉绳多一层东西:绳是靠卷簧拉回去的,绳上必须带着一点预拉,不能松垮垮地挂着。
绳松了会怎么样?回卷不到位。绳在卷筒上没排整齐,下一次拉出去的长度就跟上一次不一样,零点在「去程」和「回程」两个值之间来回跳。表现出来是同一个位置,推过去读 0,退回来读 0.4,人还以为是传感器坏了。
判断预拉够不够,看回弹。松手之后绳应该在 1 到 2 秒内收回到位,声音是干净的一路「唰」,不是「咔哒咔哒」地顿。收得慢、收不回去、要用手带一下才回,都说明预拉不足或卷簧疲软,这时候校零点没有意义,先处理机械。
校正的五个动作,顺序别调
这五步是能重复的做法,每一步都有判据。跳过哪一步,后面就会多花时间。
| 步骤 | 动作 | 判据 |
|---|---|---|
| 一 | 上电预热 15 到 30 分钟 | 设备停机状态就开始预热,别等热机了再校 |
| 二 | 把运动件停在机械基准位置 | 停得住、不靠刹车硬顶,机械本身没有旷量 |
| 三 | 读当前输出 | 模拟量用万用表量,数字量直接看读数,记下来 |
| 四 | 写零点:表头清零 / 控制器偏置 / 示教,只选一种 | 写完立刻回读,确认值已变成零位值 |
| 五 | 往返三遍,回到同一位置比对读数 | 三次读数一致,才好说零点定住了 |
第三步读当前输出这一步,很多人省掉。省掉的代价是:你不知道校之前偏了多少,也就判断不出这个偏差是「安装位置本来就差一点」还是「信号链有问题」。差个一两毫米属于正常,差出十几毫米,先查线序和量程设置,别急着清零。
校完还飘,八成在这四处
零点校不住是有规律的,四处查下来基本能定位。
- 支架松动。螺栓没加防松,设备一震本体移位,出绳角跟着变,零点每天一个新值。手推本体能感觉到晃动就是它。
- 绳没走直线。绳与出绳口轴线夹角超过 3 度,绳在壳口蹭着走,去程回程长度不等,零点在去程与回程两个值之间摆。
- 信号线与动力线同槽,或屏蔽两端都接地。表现是同一点读数偶尔跳一下,跳的幅度不大但一直有。
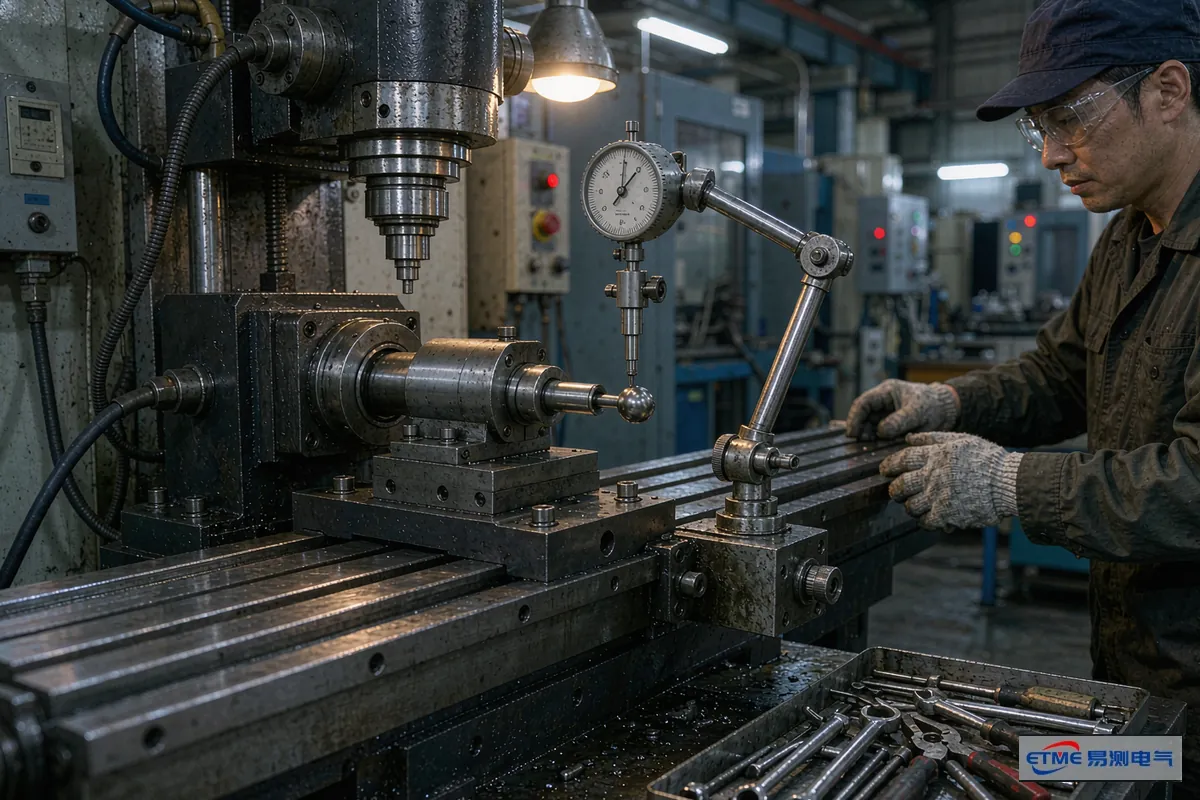
- 机械本身有旷量。导轨间隙、球铰间隙、连接件松动,停在「基准位」时每次实际位置都不一样,电气这边再准也没用。
什么时候必须重新校,什么时候不用
换绳、换本体、改变量程设置、动过支架、改输出制式,这五件事做完必须重校零点,没有例外。换绳尤其要注意:新绳的直径和编织伸长跟旧绳不完全一样,同一位置的读数会差一点,不重校就等于带着一个固定偏差跑。
只紧固了螺栓、清了绳上的粉尘、换了表头电池,这类动作不用重校,但要做一遍复核:往返三遍,看同一点读数是不是还在原来那个值上,偏出可接受范围再校。
还有一条容易被忽略:设备大修之后导轨重新刮过、或者换了滑块,机械基准实际挪了位置。这时候零点看着「没变」,测出来的行程却对不上,属于机械侧变了而电气侧没跟。大修后建议连满量程一起复核。
零点校正和精度校准不是一件事
零点校正是单点对位,只保证「基准位置读数为零」;精度校准要沿全行程分段比对,看误差是线性增长还是某一段突然冒出来。两者的目的不同,做法也不同。
什么时候只做零点校正就够?设备只关心相对行程,比如闸门开了多少、滑台进了多少,行程不长、精度要求不高。什么时候必须做分段校准?行程长、要求绝对位置、或者换绳后回程误差明显变大。分段比对的做法是沿行程取四到六段,每段量起点、中点、终点,把差值按位置排出来看趋势。
常见问题
问:拉绳位移传感器零点校正方法里,能不能直接把绳全收位当零点?
答:可以,但要知道代价。绳全收位是传感器的物理起点,把它当零点意味着设备行程从「绳收尽」开始算,一旦机构实际用不到那一段,行程余量就被浪费;而且绳收尽时预拉最大,长期停在这里对卷簧不友好。
问:表头清零和 PLC 写偏置能同时做吗?
答:不要。两边各清一次,等于偏移量加了两遍,读数会往同一方向多偏一个量。选一处做,另一处保持原值。
问:零点校好了,为什么满量程又不对了?
答:零点与满量程在控制器里通常是一个偏置加一个增益,改偏置会牵动整条直线的位置。正确顺序是先零点、再满量程、回零点复核,来回一两遍才收敛。
问:断电重启后零点变了,是传感器坏了吗?
答:多数不是。先看零点存在哪:存在表头里、存在 PLC 里、还是写在传感器内部。存在表头里的,部分型号断电不保存;存在 PLC 里的,检查程序有没有在启动时重新初始化这个通道。
手上这台拉绳的零点总是校不住、或者不确定该用表头清零还是 PLC 偏置,把型号、量程、输出形式和现场安装照片发过来,易测电气的工程师帮你判断问题在机械侧还是信号侧。易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 拉绳位移传感器的数字信号能直接无线传输吗:三类输出各能走到哪一步[2026-10-26]
- rs485传感器电源接线:四根线怎么分、共地怎么接、屏蔽接哪一端[2026-10-26]
- 防爆传感器外部接线:四芯定义、安全栅侧与电缆参数[2026-10-19]
- LVDT位移传感器要用3000HZ供电吗:激励频率与供电电压是两件事[2026-10-19]
- 电子尺使用方法:装、接、调、护四步与插头接线要点[2026-10-12]
 粤公网安备 44030602003587号