


电子尺使用方法:装、接、调、护四步与插头接线要点
电子尺使用方法按装、接、调、护四步走:装是行程余量加对中,接是用随货四极插座并把线序对上,调是零点与满量程各核一个点,护是控住供电与滑刷电流。
电子尺(碳膜直线位移传感器)结构简单,坏的原因却大多不在本体:行程留得太紧、拉杆与运动方向不平行、插头密封垫没装、供电超过允许值,这四条最伤寿命。四步按顺序做一遍,一台电子尺用几十万次不算难事。
这篇以通用拉杆式电子尺为例,把每一步的量、看、改讲清楚,参数取自产品资料页,方便装之前先对一遍。
四步各自管什么
把这四步分开记,现场返工时很容易定位是哪一步没做。
| 步骤 | 要做的事 | 做不好会怎样 |
|---|---|---|
| 装 | 按最大位移留余量,拉杆与运动方向对中 | 拉到尽头跳数、电刷与电阻轨早期磨损 |
| 接 | 用随货四极插座,线序对上,密封垫装好 | 读不到数、读数反向、防护等级打折扣 |
| 调 | 零点与满量程各核一个点 | 整体平移或比例错误 |
| 护 | 控住供电电压与滑刷电流,防尘防溅 | 电刷打火、寿命骤降 |
装:行程余量与对中
电子尺的量程要按实际最大位移再加余量选,余量的意义是别让电刷长期停在电阻轨的两端。
- 参数怎么读:以拉杆式电子尺为例,工作量程七十五到一千二百五十毫米,电气行程比工作量程略长,外壳长度与机械行程又比电气行程再长一段。装机架之前把外壳长度量出来,跟机架空间对一遍,这一步能省掉很多现场改造。
- 球铰允许的偏差:拉杆端万向球铰允许正负三度角度偏差、正负一点五毫米平行偏差。超出这个范围,偏角变成侧向力压在拉杆上,读数会发抖。
- 余量留多少:常规做法是两端各留十毫米以上缓冲,长行程机型按比例再放宽一些。
- 受力限制:水平方向工作受力不超过零点四牛,垂直方向不超过一点一牛。拉杆是让运动带动它,不是靠它去顶机构。

接:插座、线序与屏蔽
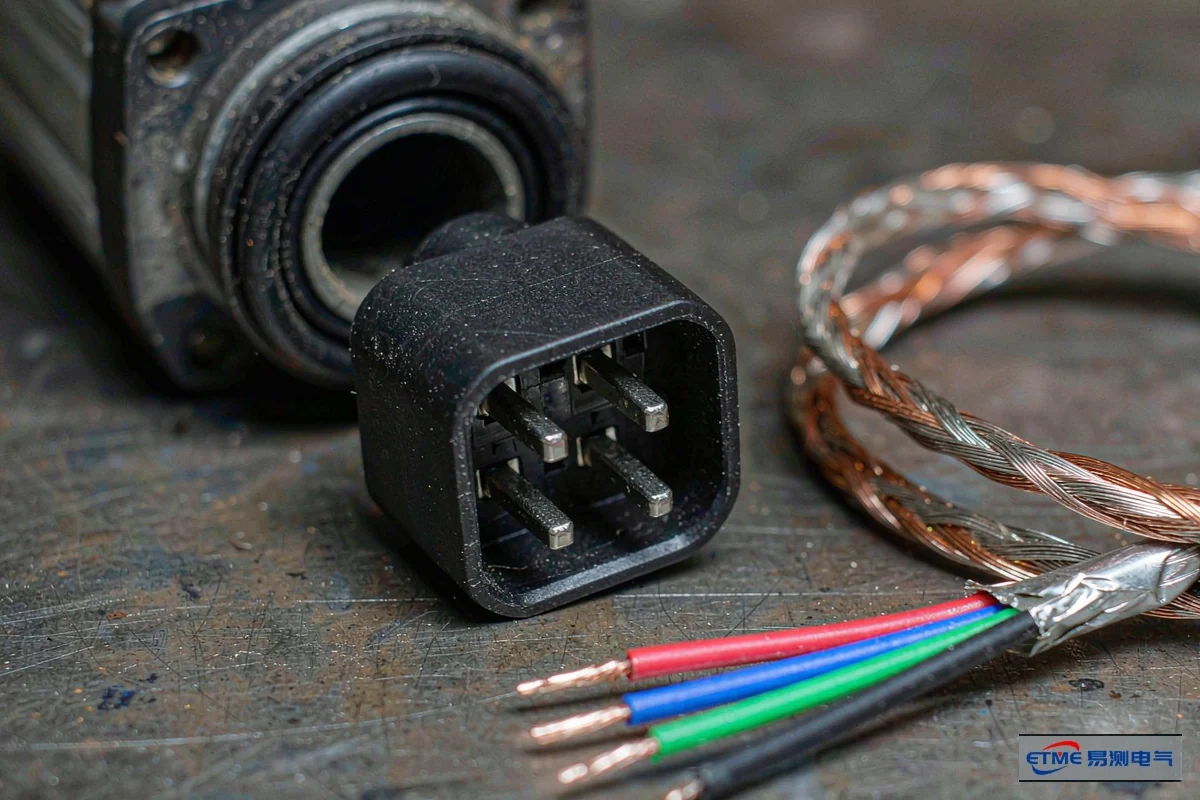
拉杆式电子尺的电气连接用的是标准四极镀银插座,随货带插座、密封垫、拉球万向轴承、固定支架与螺丝,装之前先点数,密封垫别漏装。
| 接线项 | 要点 | 为什么会接错 |
|---|---|---|
| 插座类型 | 四极镀银插座,随货配一个 | 现场用别的插头代换,密封面不匹配 |
| 线序 | 按产品资料的引脚图接线,电压型与电流型接法不同 | 照旧机台的习惯接,没核本机资料 |
| 与 PLC 的接线 | 先确认模块是电压输入还是电流输入,再定用几根线 | 电压型模块接成电流型,读数始终不对 |
| 屏蔽层 | 信号线走屏蔽,屏蔽层单端接地 | 两端都接,形成地环流 |
注塑机电子尺接线图与电子尺接线图解里,三线、四线、六线的说法都出现过,区别在于电源、信号、屏蔽各占几根线。看任何一份接线图,先确认它画的是电压型还是电流型、是几线制,再看颜色。这一套分辨方法在 电子尺接线图:三线四线六线怎么接 PLC 里讲得更细。

调:零点与满量程各核一个点
- 核零点:把机构开到实际起点,读一次输出值,对照该点应有的电压或电流值。
- 核满量程:把机构开到实际终点,再读一次,看输出是否按比例变化到终点值。
- 三点判别:起点、中间、终点各测一个点。三点都偏同一个差值,是零点问题;偏差随行程放大,是量程或换算斜率问题。
- 留记录:把三点对应的机械位置与输出值写进设备台账,下次复核有参照。
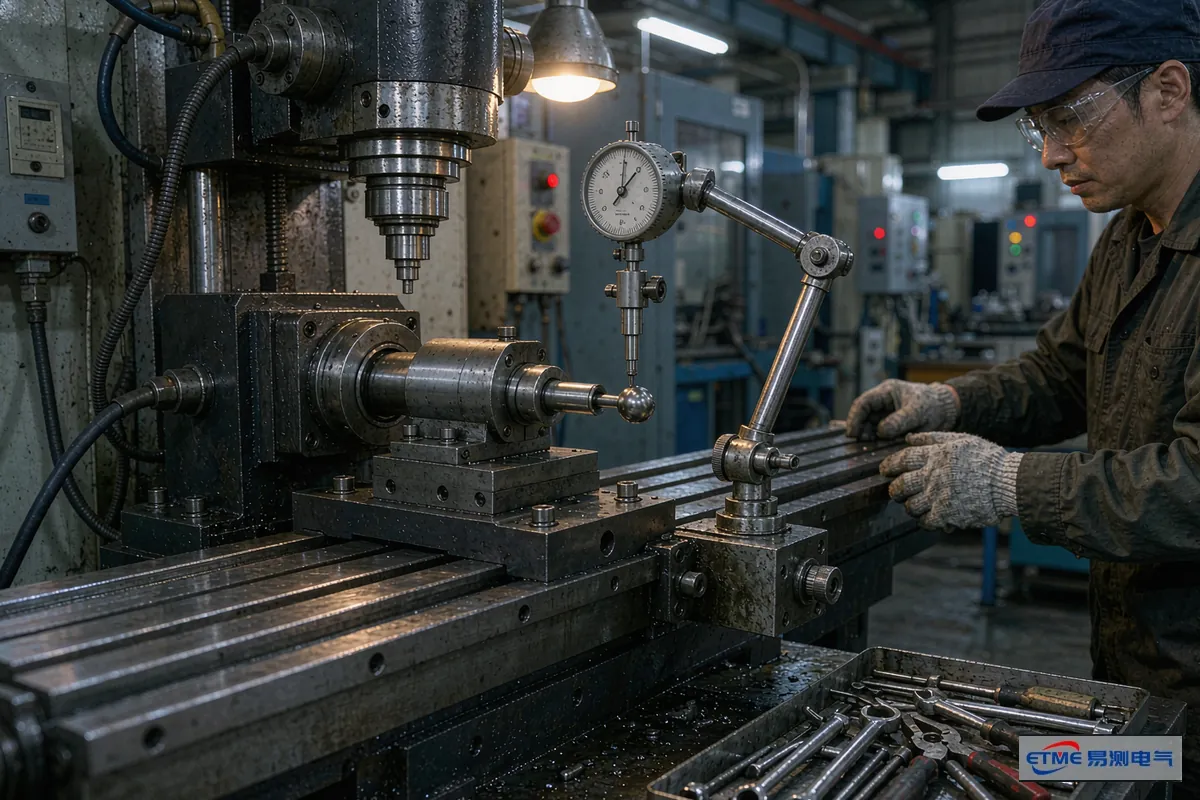
零点与满量程的标定步骤,另有一篇按步讲:直线位移传感器电子尺校准:零点与满量程步骤。
护:供电、滑刷电流与防护等级
电子尺是电阻式结构,滑刷在电阻轨上滑动,电压与电流超限会直接反映成寿命缩短。
- 允许最大工作电压四十二伏:供电与信号都不要超过这个值,别把传感器当负载直接挂到高电压回路上。
- 滑刷工作电流不大于一微安:这个量级很小,说明滑刷的设计是取电压信号,不是过电流。故障状态下允许的最大滑刷电流也只有十毫安。
- 标称阻值与公差:常规档标称阻值五千欧,大行程机型改用一万欧或两万欧档,阻值公差正负百分之五。配电压、电流模块之前先确认阻值档,配错档读数会偏。
- 防护等级:常规结构按防护等级设计,切削液、油雾、粉尘大的工位加防护罩或选更高防护结构更实际。
- 温度与振动指标:温度范围负四十到一百二十摄氏度,抗振动五到两千赫兹,抗冲击五十个重力加速度、六毫秒。这些指标是产品能力上限,安装时能避开的振动源还是要避开。
注塑机上用电子尺的三条现场经验
- 拉杆别长期停在端点:合模行程把电刷顶到电阻轨尽头,停机时也停在那儿。行程余量留十毫米以上,能让电刷长期工作在电阻轨中段。
- 线缆贴机身走:运动部件带动的线缆要用固定夹分段固定,别让插头受力。插头轻微松动造成的偶发丢数,比传感器坏更难查。
- 油雾工位加保护:注塑机周边油雾重,长期附着在拉杆与密封面上会带走润滑。定期擦拭拉杆并检查密封垫,比等到读数漂了再处理划算。

电子尺使用常见问题
问:电子尺上电后读数一直是零,是坏了吗?
答:先查接线。电压型与电流型接法不同,接错时读数可能恒定不动。核对接线制式与线序之后再判断本体。
问:读数反向,往哪边调?
答:先确认零点与满量程是不是做反了。零点设在实际起点、满量程设在实际终点,读数才随行程增大而变大。
问:拉杆式与滑块式怎么选?
答:看运动方向与空间。拉杆式靠拉杆端球铰跟随机构,适合直线往复且两端都能固定球铰的场合;滑块式靠滑块联动,适合机构上能装连接杆的场合。对照见相关阅读里的选型文。
问:插头的密封垫丢了能用吗?
答:能通电,但防护等级会打折扣。油雾与切削液顺着插座缝隙进去,最先坏的是插座里的触点。随货带一个密封垫,装上就行。
问:电子尺需要定期标定吗?
答:看工况。行程频繁、振动大的工位建议定期核一次零点与满量程;工况稳定、读数长期稳定的机型按设备检修周期一起核即可。
延伸阅读
拉杆式电子尺的安装对中与固定步骤见 拉杆式直线位移传感器安装对中与固定步骤;结构从拉杆到电刷的剖面讲解翻 拉杆型直线位移传感器结构详解:从拉杆到电刷;模拟输出型的接线翻 模拟输出电子尺安装与接线:4-20mA 与 0-10V 要点;干扰与屏蔽的现场做法见 电子尺抗干扰屏蔽与安装接线的现场要点。
注塑机、压铸机与自动化产线上的电子尺选型、行程余量核算与接线方案,把机台型号、实际最大位移与柜内模块类型报过来,易测电气位移传感器工程师帮您把型号与线序一次配齐。易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 液位计怎么调上限下限:量程零点满量程与报警开关点的区别[2026-10-12]
- 液位传感器怎么接线:两线制、三线制与屏蔽层怎么做[2026-10-12]
- 位移传感器安装支架怎么设计:刚性、可调余量与热胀补偿[2026-10-08]
- 位移传感器安装的同心度与平行度:比选型更容易出问题[2026-10-04]
- 位移传感器抗振动怎么装:刚性、共振与防松[2026-10-01]


 粤公网安备 44030602003587号