


拉绳位移传感器滑轨-电磁柔性缓冲制动方案
拉绳位移传感器滑轨这套方案的分工很干脆:传感器只管把滑座位置实时报给 PLC,PLC 再按位置决定电磁线圈什么时候通电减速、什么时候反向通电吸合,机械侧只留一道兜底。它替代的是滑座走到终点硬撞上去的老办法——冲击大、噪音大、寿命短。
换成位置反馈加电磁柔性缓冲之后,滑座可以在到点前先把速度压下来,停稳了再吸住,既没有硬撞,也没有停位后的微小窜动。下面按机械怎么布、电怎么配、程序怎么调的顺序,把现场真正会卡住的几个点讲清楚。
拉绳位移传感器滑轨电磁柔性缓冲怎么工作
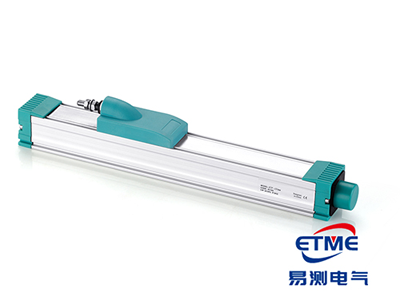
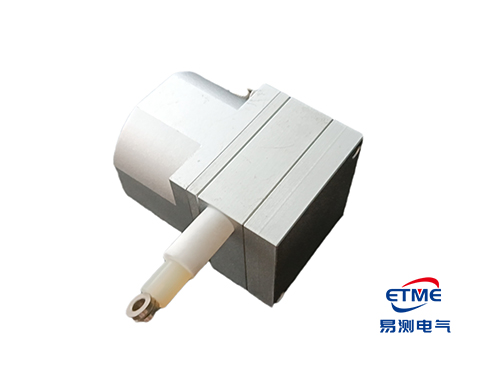
机械布置很固定:滑轨首端装拉绳位移传感器,钢丝绳固定在滑座尾部,滑座走多远绳就带出多少,传感器把这段长度换成电信号实时报给 PLC。滑轨尾端正对滑座的位置装电磁线圈装置,滑座底部带一块磁铁块体,两者端面之间留一段气隙。
整套动作不用机械锁紧机构,全靠拉绳位移传感器的位置精度配合电磁的斥与吸,冲击小、停得稳,还能全自动。两端侧端另外加斜楔块加缓冲弹簧,做最后一道机械兜底;线圈朝向滑座那一面再包一层聚氨酯泡沫垫,就算真撞上也不至于硬碰硬。
两个阶段为什么必须反向通电
只做减速、不做吸合,滑座停下来之后还会被惯性推着往前蹭一点点,定位就不干净,来回重复也差那么几丝。反向通电的吸合段就是专门治这个的:吸力把滑座压在终点位置,窜动没有了,重复定位才稳。
两阶段的分界点由拉绳位移传感器的位置信号决定,所以位置反馈准不准,直接决定制动效果。传感器装歪、绳走斜,报出来的位置本身就有偏差,减速和吸合都跟着错——这不是靠程序能补回来的。
减速起始点与气隙怎么定
这两项是调试时最花时间的,也没有一个放之四海皆准的数,得按滑座速度、线圈规格和滑座质量在现场试。下面这张表是我们常用的整定顺序和取值思路。
| 整定项 | 怎么定 | 偏了会怎样 |
|---|---|---|
| 减速起始点 | 跟着速度走,速度越快起得越早,从距终点几十毫米开始往上试 | 起太早节拍拖长、整机变慢;起太晚刹不住 |
| 磁铁与线圈气隙 | 按线圈规格留几毫米,别贴死,按厂家样本取值 | 太近容易咬死,太远斥力吸力都不够 |
| 吸合保持电流 | 以能吸住、不窜动为准,参考线圈样本的额定值 | 太小吸不住,太大线圈发热 |
| 聚氨酯泡沫垫 | 几毫米厚,按线圈端面形状裁,别挡住磁力面 | 太厚影响吸合,太薄起不到缓冲 |
| 机械兜底 | 两端侧端斜楔块加缓冲弹簧,压缩量留一点余量 | 电控一旦失效就没了最后一道防线 |
表的顺序建议照做:先定气隙和线圈电流,把吸合关系调出来,再拿程序去整定减速起始点。反过来先调程序、后改机械,等于每改一次机械都要重调一遍参数。
现场调试常踩的三个坑
这三个坑我们在不同设备上反复见过,提前知道能省不少时间:
- 把减速起始点当成固定值抄。同一台设备换了个重的滑座,或者气缸压力变了、速度变了,原来的点就不合适了。速度是自变量的,起始点要跟着它走。
- 线圈和磁铁贴得太近。有人觉得贴得近吸得牢,结果滑座一动就咬死,或者蹭着线圈端面把泡沫垫磨穿。气隙按样本留够。
- 拉绳传感器装在机加工飞溅油的位置。油污糊在出线口和钢丝绳上,位置信号慢慢开始跳,减速时机跟着飘。传感器要挪开或加防护罩,钢丝绳定期清洁、按厂家说明上油。
滑座到位不准,按这个顺序查
出了到位不准,别一上来就怀疑线圈功率不够,按下面顺序倒着查,多数问题在前两步就找到了:
- 看位置信号本身:拿手慢慢推滑座,看 PLC 里的读数是不是连续、有没有跳变。跳变先查传感器安装、屏蔽接地和绳的走向。
- 看减速段曲线:曲线平滑说明减速正常,出现了台阶就是起始点或电流要重新整定。
- 看吸合是否保持:滑座停稳后人为轻推,推不动说明吸合到位;还能蹭动就查气隙和吸合电流。
- 最后看机械:斜楔块位置对不对、缓冲弹簧有没有压死、螺栓有没有松。这一层是兜底,平时不显眼,真出问题就是它救命。
常见问题
问:滑轨到位前的柔性缓冲,拉绳位移传感器装在滑轨哪一端?
答:装在首端,钢丝绳固定在滑座尾部。滑座走多远绳就带出多少,传感器把位置实时报给 PLC;PLC 靠这个位置判断什么时候给尾端的电磁线圈通电。位置报不准,减速时机就不准。
问:滑轨快到终点,PLC 靠什么把滑座速度先压下来?
答:靠电磁线圈和滑座底部磁铁的同性相斥。PLC 拿拉绳位移传感器的位置信号判断快到终点,先给线圈通电,让斥力把速度压下去;等滑座快停稳,再反向通电,异性相吸把滑座吸住,不再有微小窜动。
问:滑轨的电磁柔性止动,机械上还留了什么兜底?
答:两端侧端另有斜楔块加缓冲弹簧。电磁那套靠电,程序或线圈出问题还有机械这一层顶着;线圈朝向滑座那一面再包一层聚氨酯泡沫垫,撞上也不至于硬碰硬。
问:滑轨柔性缓冲调试,斥力吸力的切换点怎么定?
答:在程序里调。斥力给太早,整个减速过程拖长、节拍慢下来;给太晚刹不住。磁铁块体和线圈的间距也要留够,贴太近会直接咬死;拉绳传感器在滑轨上还要避开机加工飞溅的油。
问:这套方案能完全不用机械缓冲吗?
答:不建议。电磁部分要通电、要控制器配合,一旦掉电或程序异常,滑座还是以原速冲过去。斜楔块加弹簧成本不高,留着更稳妥,应急时也便于人工复位。
拉绳位移传感器滑轨的位置反馈与电磁柔性缓冲方案,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号