


机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法
机加工工位上装不下拉杆尺,又要守住微米级的重复性,用 FCD12 这种微型回弹式测头做点式测量是条正路:量程 4mm,分辨率 1μm,重复精度 3μm。装得对不对,就看两条——测杆轴线垂直于被测面,预压量留够但不压死。
机加工现场为什么改用回弹式测头
机加工测位不外乎三件事:工件到没到位、尺寸对不对、刀具还准不准。这三件事的共同点是——测点小、行程短、位置刁。夹具体旁边常常只剩十几毫米的空隙,拉杆式电子尺和滑块式电子尺的本体就塞不进去,塞进去了也没地方给连杆留行程。
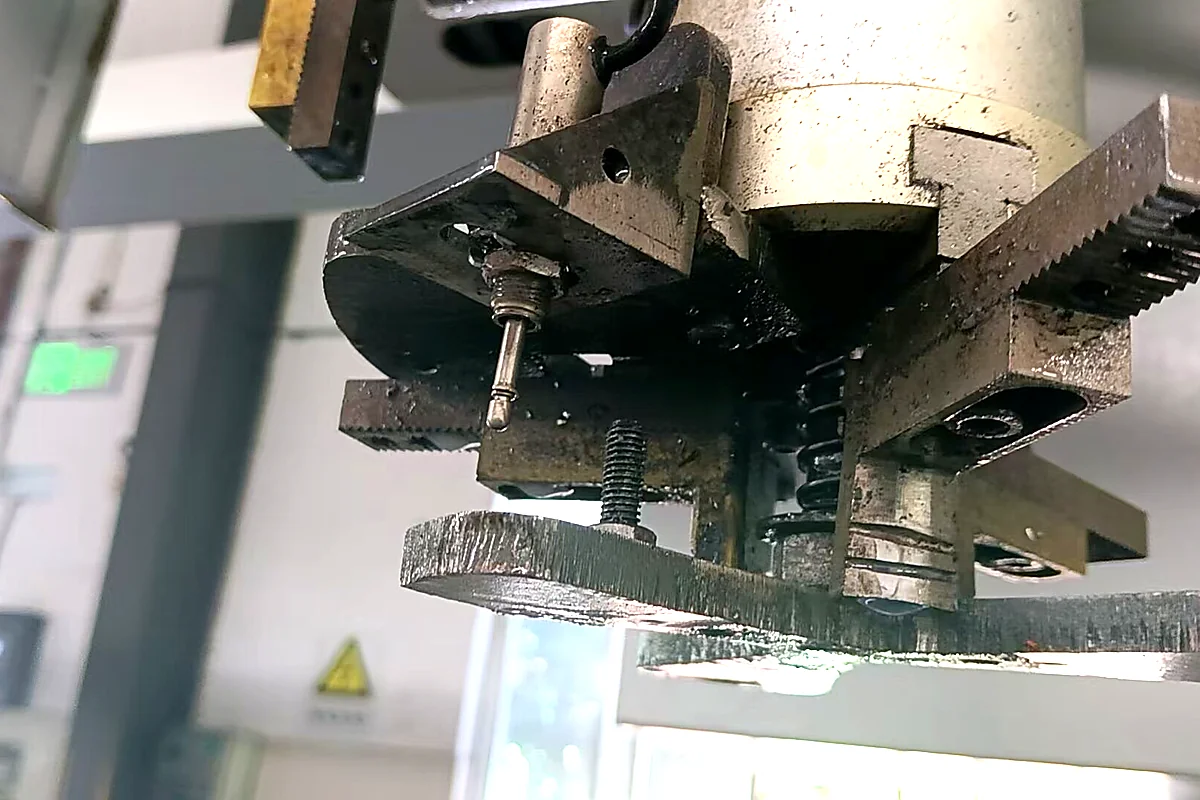
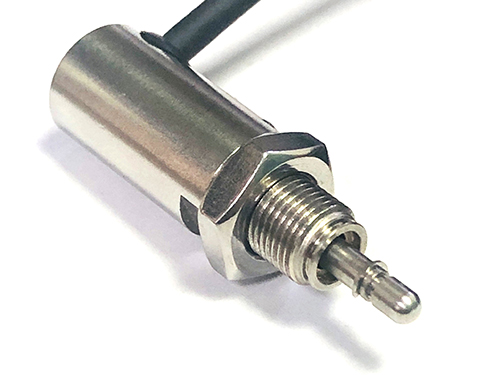
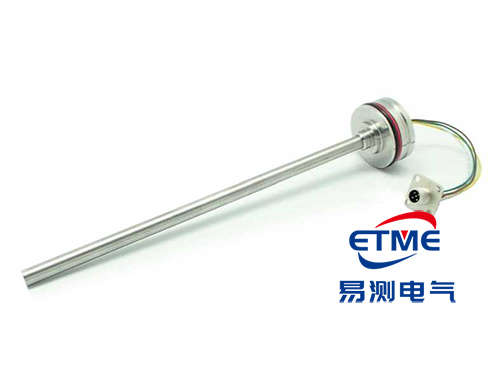
回弹式结构把这个问题绕开了:本体是一根带螺纹的圆柱,测杆从前端伸出来,内部弹簧顶着它自动复位。测头压到工件上读一个数,抬起来自己回到零位,下一个工件再来一次。它不需要连杆,也不需要工件跟着动,所以夹具体侧面开一个螺纹孔、把传感器拧上去,位置就够了。
代价是它只能做点式测量,被测面得是硬的、平的、能承受测杆那点弹簧力。薄壁件、软材料、连续跟随的场合,得换别的结构。
| 类型 | 量程 | 机加工上适合的活 | 安装空间 | 注意 |
|---|---|---|---|---|
| FCD12 微型回弹式 | 4mm(典型) | 压紧到位、厚度与台阶高度抽检、刀具基准复核 | 最小,只需一个螺纹安装位 | 只做点式,不能连续跟随 |
| FER8 系列笔式 LVDT | 2~25mm | 行程稍大的位移测量、需要更高线性度的工位 | Φ8 笔身,需轴向让位 | 要配信号调节模块 |
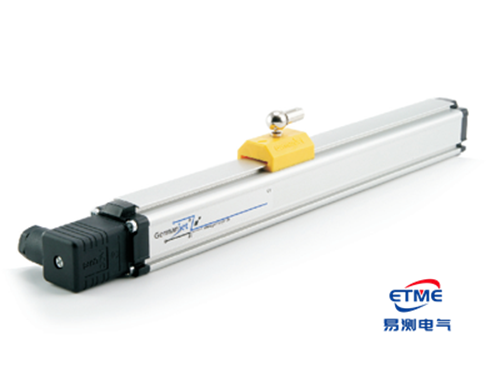
| KTC 拉杆式 | 75~1250mm | 大行程、机床工作台位移、龙门类结构 | 本体长,需连杆与两端固定 | IP54,油雾重的车间要加护罩 |
FCD12 在机加工工位上具体测什么
四件事最常见,判断口径也各不相同。
夹具压紧到位确认
压爪压下来,工件到底坐实了没有,靠眼睛看不出来。把测杆顶在压板或工件基准面上,压紧前后各读一次,差值和工艺要求的压紧量对得上,才算到位。这一项的价值在于防漏压:工件没坐实就开始切削,轻则尺寸超差,重则工件飞出。
厚度与台阶高度抽检
首件和抽检工位用得上。测头压在被测面上读一个数,抬起复位,换个位置再读。台阶高度用两块基准面对比读数,差值就是台阶高。4mm 的量程覆盖大多数中小件的厚度公差带,超出的换笔式或拉杆。
刀具与锯片换刀后的基准复核
换刀、换锯片之后,刀尖到基准面的距离变了,靠对刀仪重新对一遍费时间。在夹具上留一个固定的基准块,用 FCD12 测一次,把偏差补进刀补里,比重新对刀快,也更贴合实际装夹状态。
自动化点检工位
机械手或送料机构把工件送到位,测头下去顶一下,读到预期高度就放行,读不到就报警。这类工位的节拍快,要的是"有没有、对不对",不是精密计量,FCD12 的响应和 1μm 分辨率都够用。
装到夹具上,五个动作按这个顺序做
顺序别调。支架没做刚性就先调垂直度,等于白调。
一、支架先做刚性
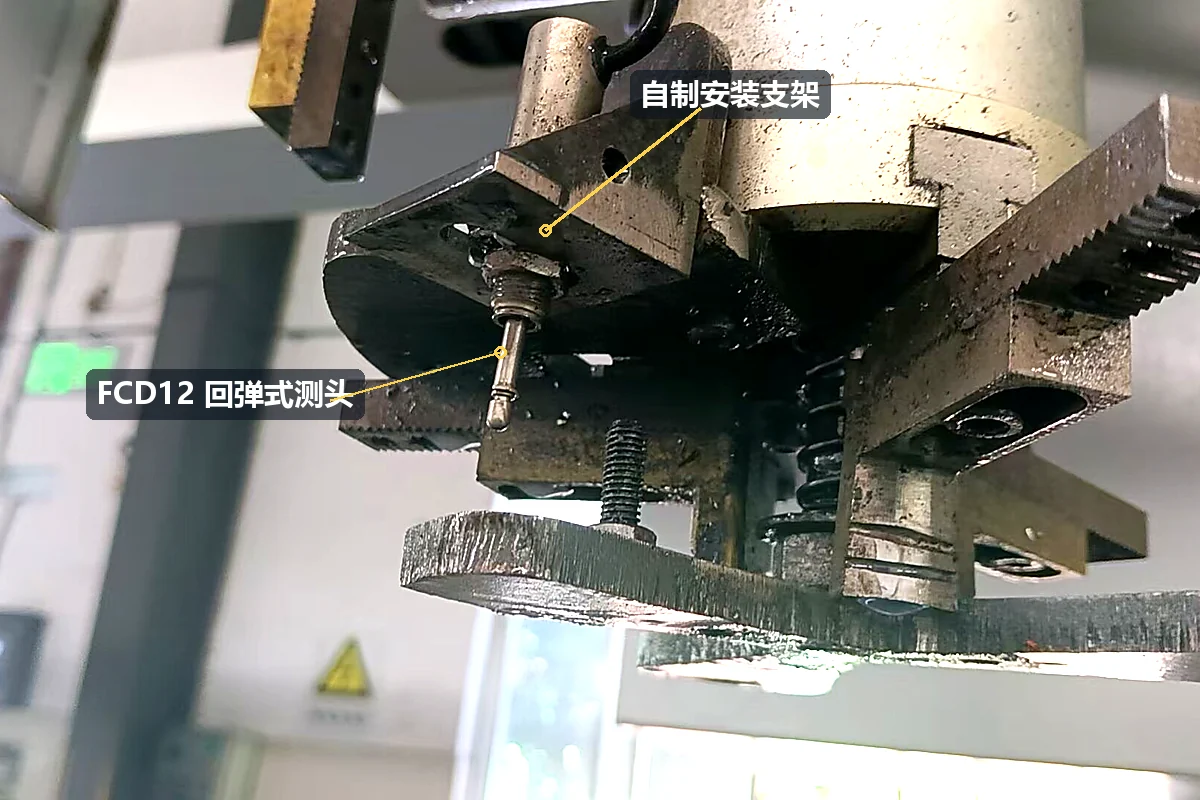
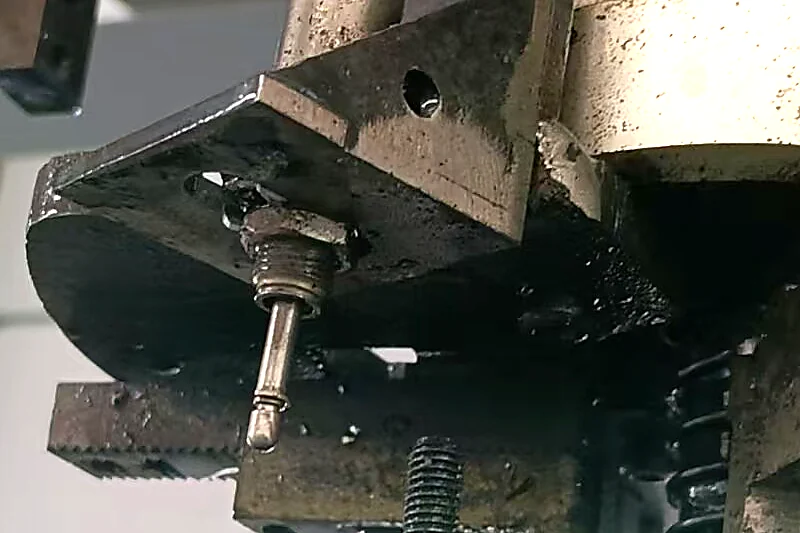
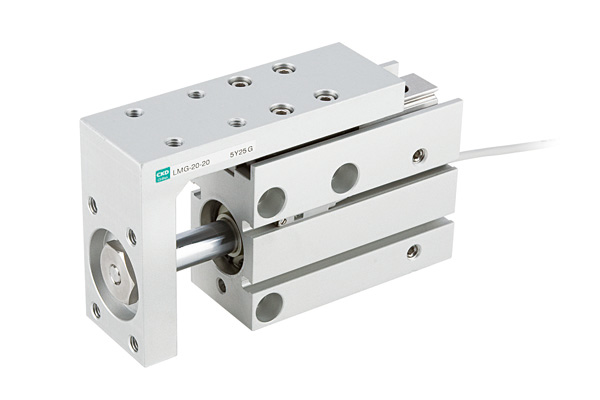
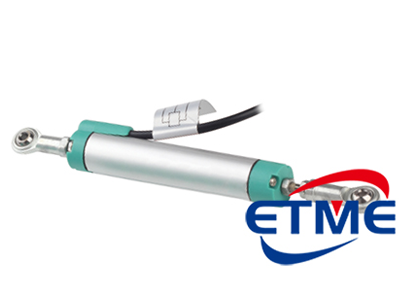
现场最常见的做法是拿一块铝板折个弯、打两个孔固定在夹具体上。板子薄、悬臂长,切削振动一过来,支架自己就在颤,读数跟着跳。铝板厚度至少 6mm,悬臂长度压到最短,能用两点固定就不用单点。图里那块支架就是典型现场件:能用,但要想读数稳,得确认它跟夹具体是面贴面锁死的。
二、测杆轴线对准被测面法线
测杆和被测面不垂直,读到的不是真实位移,是位移在测杆方向上的投影,会偏小。偏 15° 时余弦值约 0.966,4mm 的位移读出来只有 3.86mm,凭空少了 0.14mm。装的时候拿直角尺贴着被测面比一下测杆,肉眼能看出来的倾斜都得调掉。
三、预压量给到行程的 10%~30%
回弹式测头必须带着预压工作,测杆完全自由伸出时读数是悬空的,碰到工件才开始有效。装好后让测杆压缩 0.4~1.2mm(4mm 量程的 10%~30%),这样工件有正向偏差时测杆还能往里走,有负向偏差时弹簧还顶得住。
四、行程余量按最坏情况留
被测尺寸的最大变化量加上预压量,不能超过量程的 80%。比如预压 0.8mm,工件厚度波动 ±0.6mm,总占用 2.0mm,4mm 量程还剩一半余量,安全。要是波动大到 ±1.5mm,就该换量程更大的型号,硬顶着用只会把弹簧压疲。
五、走线单独走一路
信号线用屏蔽双绞线,屏蔽层单端接地,接在 PLC 或模块那一侧。变频器输出线、伺服动力线别和信号线绑在同一个线槽里,平行距离越短越好,交叉就走直角。这一步省下来,后面查干扰要花好几倍时间。
参数表这样读
同一张参数表,工位上真正用得上的只有几行。
| 项目 | 参数 | 现场怎么用 |
|---|---|---|
| 测量量程 | 4mm(典型) | 被测变化量 + 预压量 ≤ 3.2mm,别顶到 4mm 极限 |
| 分辨率 | 1μm | 这是传感器端的最小步进,PLC 侧 16 位 AD 在 4mm 上理论分辨约 0.12μm,瓶颈在传感器不在采集卡 |
| 重复精度 | 3μm | 同一位置顶十次,看读数极差;极差明显大于 3μm 先查装夹刚性,别急着换传感器 |
| 输出信号 | 0-5V / 0-10V / 4-20mA | 采集口吃电压就选电压档,走线长、干扰大选 4-20mA |
| 供电电压 | DC 24V | 与机床控制电源同源,别从变频柜里取 |
| 防护等级 | IP65 | 防尘 6 级、防水 5 级:挡得住各方向喷嘴喷水,挡不住浸泡 |
| 测量原理 | 霍尔效应(自恢复式) | 无机械触点,不存在电刷磨损后的读数漂移 |
| 溯源 | 附出厂校准报告 | 装机前核零点和满量程,之后定期复核 |
信号接到 PLC 还是接模块
机床自带模拟量输入口的,0-5V 或 0-10V 直接进 PLC,注意共地:传感器的负极和 PLC 的模拟地接在一起,只接一处,别两头都接成环路。
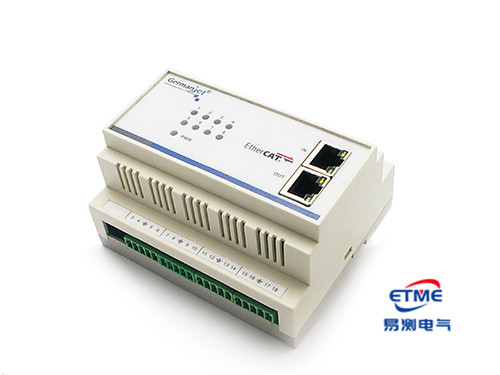
采集口不够、或者要同时接几支传感器的,配一块 LDM-1000 这类信号调节模块,把多路信号整理成统一形式再进 PLC,接线和调试都省事。模块装在电柜里,远离变频器,传感器到模块这一段用屏蔽线,模块到 PLC 这一段可以走普通线。
点式测量不追求高速采样。测杆压下去到读数稳定有个几十毫秒的过程,PLC 侧加 50~100ms 的滤波,读数反而更稳。滤太狠会拖节拍,按现场实际调。
机上五个坑,都是油污和铁屑惹的
机床环境对这类小测头不客气,这几个坑踩过的人都记得。
- 切屑卡进导向套。测杆和导向套之间就那么点间隙,铁屑、砂粒进去,测杆回不到位,读数卡在某个值上不动。防护办法是加个薄挡板或者吹气,别指望 IP65 挡铁屑。
- 冷却液直冲。IP65 挡喷水是有条件的:水从喷嘴射过来可以,泡在里面不行。装在切削液回流区,外壳螺纹缝里会渗,时间长了内部结垢。
- 预压压死。为了"测得准"把测杆压到快到底,弹簧长期满载,两三个月零点就飘。前面说的 10%~30% 不是客气话。
- 侧向力。工件送进来的时候侧着蹭一下测杆,测杆弯了或者导向套磨出偏磨,回弹变涩。送料路径上给测杆留出避让空间。
- 变频干扰。读数无缘无故跳 2~3μm,十有八九是屏蔽层没接或者接了双端。拿手按一下传感器外壳读数就稳了,基本可以确定是接地问题。
验收和日常点检怎么做
开箱先对着出厂校准报告核零点和满量程,这一步别省,后面所有判断都建立在这个基准上。装到工装上以后空载走十次,看读数极差,极差在 3μm 以内说明装夹没问题。
日常点检三件事:擦测杆(用无绒布,别用压缩空气直吹,会把铁屑吹进导向套)、看复位(松开后指针是否回到同一位置)、比基准(每天第一件用基准块核一次)。大修、换季、长时间停机之后重新复核一遍零点和满量程。
常见问题
问:FCD12 是 LVDT 吗?用的什么原理?
答:不是 LVDT。FCD12 基于霍尔效应,属于微型自恢复(回弹式)位移传感器,站内归在 LVDT 栏目下只是为了分类方便。好处是无机械触点磨损,寿命长;选型时注意原理差异,霍尔型更适合小行程点式测量。
问:机加工车间油污重,IP65 够用吗?
答:够挡喷溅,不够挡浸泡。IP65 是防尘 6 级加防水 5 级,各方向喷嘴喷水不进水,但长期泡在切削液里会从螺纹缝渗。装在冲淋区外,或者加一块挡板把直冲的水引开。
问:能不能装在运动部件上连续跟随测量?
答:不建议。回弹式靠弹簧复位,适合点式测量:压上去读一个数,抬起来复位。连续大幅跟随会让测杆一直处于压缩状态,弹簧疲劳快,读数也会因为惯性滞后。
问:4mm 量程,测 30mm 的行程行不行?
答:不行。4mm 就是它的物理量程,超了测杆直接顶死。30mm 这个级别要看笔式 LVDT(2~25mm 档)或者拉杆式电子尺,选型时按量程先筛,再看精度。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号