


轧机AGC油缸位移传感器:压下缸位置反馈怎么选
轧线上问得最多的一个位置反馈,就是压下缸里那支尺。AGC 液压缸推着上辊往下压,缸伸出多少,辊缝就是多少,板厚跟着变。所以它量的不是大概位置,是厚度控制回路的输入量,差一点就得在下一卷上找回来。
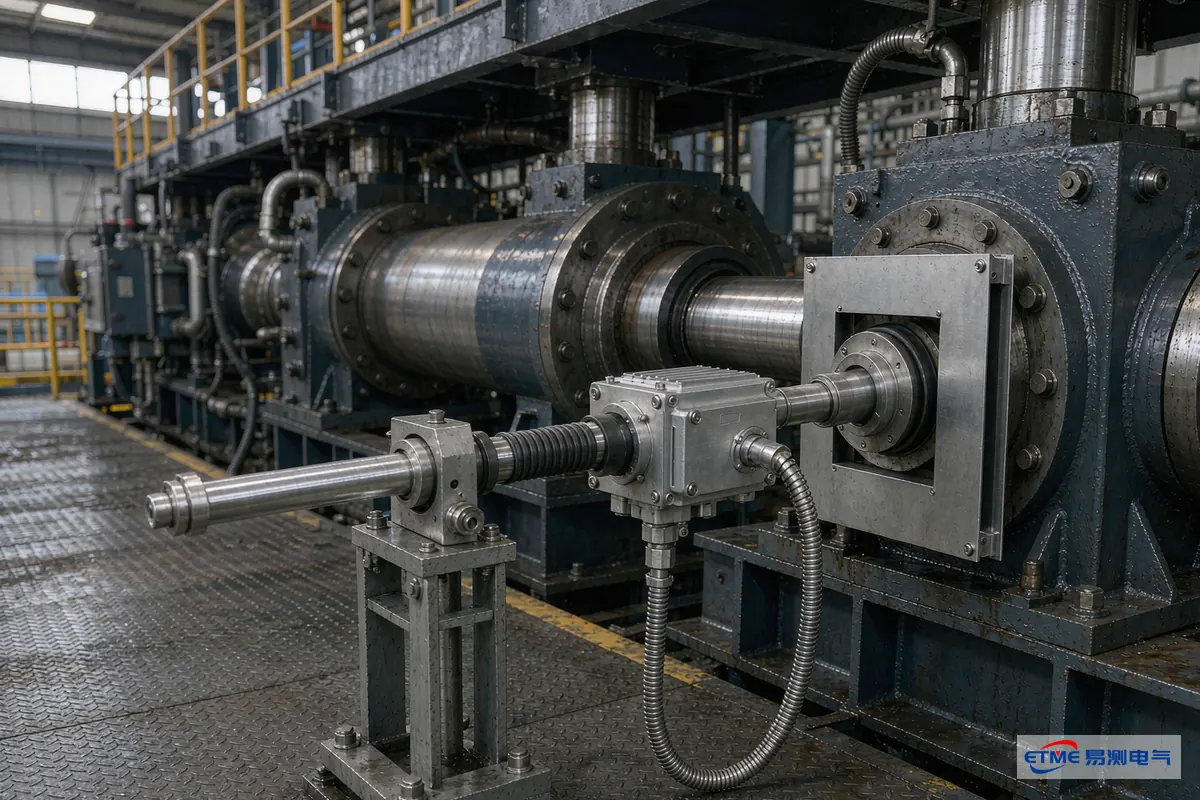
这支尺装错、装歪、密封没做好,表现都差不多:读数慢慢漂,操作工靠人工调补偿撑着,撑到某天跳变才停下来查。等停了,废品已经出了几卷。下面按现场顺序把这几个环节讲清楚。
AGC 油缸推的那一下,量的是板厚
轧机决定板厚的动作,全在上辊压下来这一下。压下来由 AGC 液压缸完成,缸伸出多少,辊缝就是多少。位置传感器测的是活塞杆的直线位移,测到的值和设定值一比,差多少补多少,这个环从咬钢一直转到抛钢。
热轧和冷轧的缸不太一样,粗轧行程长、精轧行程短,但道理一样。行程从一两百毫米到一米多都有,选型第一件事就是把实际行程量准,别按图纸名义值拍板——有的老设备改过辊系,实际行程和图纸对不上。
辊缝、压下、弯辊这三处测点的差别,在轧机位移传感器怎么选里分开讲过,这里只收窄到压下缸这一处。
缸外架一套连接件,迟早会松
外置式的做法是在缸外面架一套拉杆或钢丝绳,跟着活塞杆走。刚装上读数挺准,用上一年半载,连接件的间隙出来了,销轴磨了,读数开始滞后,回程方向还不一致。轧机不是一年停一次就完事的设备,换辊、检修、清渣,哪次碰到连接件都得重新校一遍。
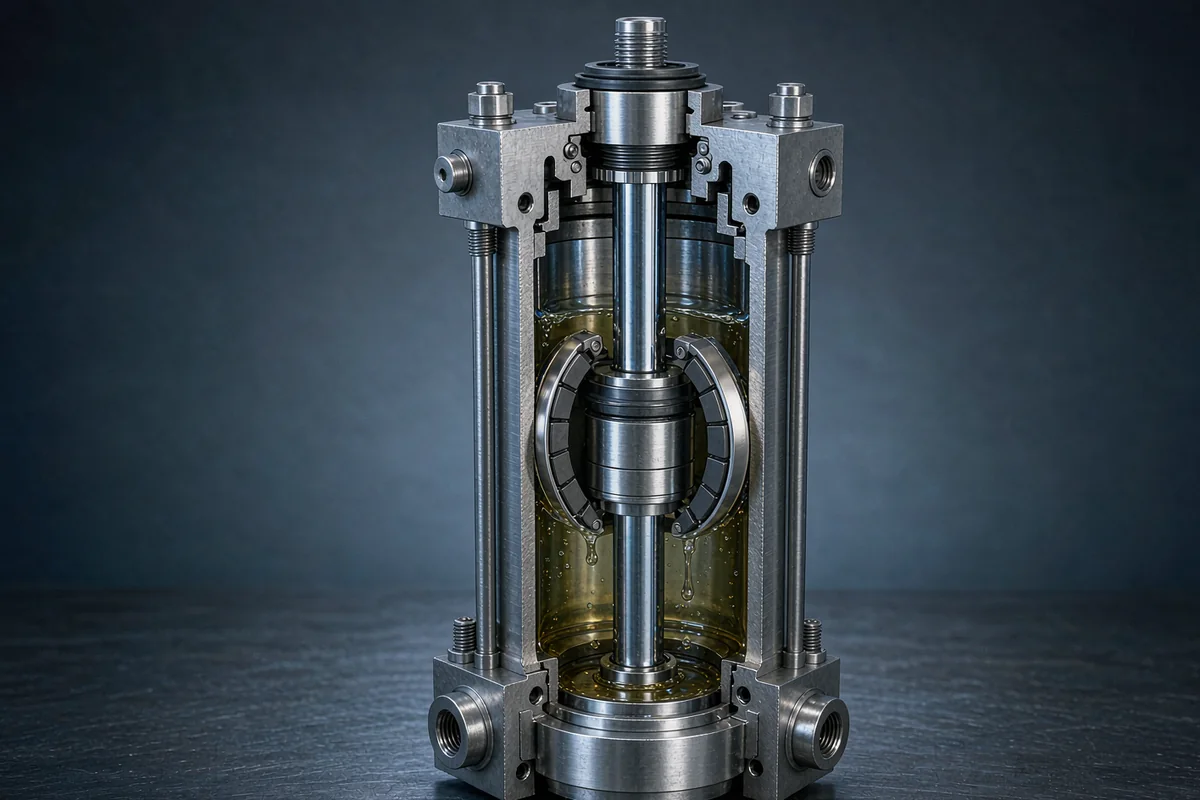
内置式把这些环节全砍掉:测杆从缸盖直接插进活塞杆的中心孔,磁环固定在活塞杆端部,中间没有销轴、没有拉杆、没有间隙。读数只跟活塞的直线运动有关,侧向力、振动都传不到测量环节上去。
代价是缸体要预留安装孔和密封结构,第一次改造麻烦。所以新设备设计阶段就该定下来,别等缸做完了再想。
长行程先解决下垂,再谈精度
行程一过五六百毫米,测杆自重就开始显出来。水平装的长测杆,中间没有支撑,会自己往下弯一点点。几百毫米的杆弯零点几毫米,对辊缝控制来说是没法接受的量级。
做法是在测杆外加保护管,或者每隔一段加支撑环,把杆托住。支撑环的材质要选非磁性、耐磨的,装在杆和保护管之间,不能把磁环的磁场带偏。支撑间距和环境温度一起来的时候怎么算,超长行程位移传感器安装那篇有具体做法。这一条在长行程缸上几乎每次都得处理,不做的话,装上去能用,用久了就开始间歇性丢信号。
还有偏载。压下缸在轧制时受的力不是纯轴向的,来料跑偏、楔形、单侧压下,都会给活塞一个侧向力。活塞偏磨之后,磁环和测杆就不同心了,读数开始跳。这个从趋势曲线上看特别像干扰,其实是机械问题,换尺换不出结果,得看缸。
水从哪儿进去,漂就从哪儿开始
轧机现场有两样东西躲不开:高压除鳞水和氧化铁皮。除鳞水打在缸体、缸盖、出线口上,压力很高,冲得动铁皮,也冲得动失效的密封。
缸里是液压油,电子头在缸外,中间那段穿缸盖的引线是最薄弱的地方。密封圈老化、装配时被划伤、出线口朝上积水,都可能让水或者油气渗进电子仓。渗进去不会马上坏,读数先慢慢漂,漂到一定程度才跳变或者报警。等报警的时候,往往已经出了几卷废品。
能做的有三件事:出线口朝下走,让水和粉尘顺着自重往外掉;电缆穿金属软管,别让铁皮和焊渣直接砸到;电缆远离动力线单独走槽,高频信号旁边走电源线,读数会染上干扰。
零点漂移,靠记录不靠报警
真正麻烦的不是坏,是慢慢变。一支尺用三年,零点漂了零点几毫米,没有任何报警,但板厚一直偏一个方向,操作工只能手动加补偿,加到最后补偿量没地方加了才发现。
可操作的办法是定一个固定参考位,比如换辊之后的压靠位,或者某个机械死点。每次检修把这个位置的读数记下来,三次一对比就知道漂没漂,比等报警靠谱得多。
记录之后还要分清是电气漂还是机械变。同一个位置,缸内油温升上去读数跟着走,温度稳定了读数也稳定,那是温漂,可以在控制系统里做补偿;如果温度稳定了读数还在变,就要查机械,看缸盖、看导向、看连接件。
液压油从冷态到正常工作要升二三十度,缸体跟着热胀,这个量在长行程上不能忽略。
换尺别拆缸,先把这六项抄下来
老设备改造最怕新尺装不进原来的孔。选型时把这几项从老缸上抄下来再下单:安装螺纹规格、测杆直径、插入深度、耐压等级、出线方式、电气接口。能做到与常见 BTL 安装尺寸兼容的,现场换起来就是一个拆装动作,不用动缸体。
还有一条容易漏:备件要按产线统一。同一条线几个机架用不同接口的尺,看着每支都省钱,真出问题的时候仓库里那支装不上去,停线时间全赔进去了。
选型核对表
下面这张表按现场核对顺序排,从左到右过一遍,基本能把漏项挡住。表里的要求是通用做法,具体以缸体图纸和厂家样本为准。
| 核对项 | 要看什么 | 现场常见的坑 |
|---|---|---|
| 行程 | 活塞杆实际全行程,留出余量 | 按图纸名义值选,改过辊系的设备到底部顶死 |
| 耐压 | 系统工作压力与轧制冲击峰值 | 只看额定压力,忽略咬钢瞬间的压力尖峰 |
| 安装 | 螺纹、测杆直径、插入深度 | 与老缸不匹配,现场改孔,改完同心度没了 |
| 密封 | 缸盖处的密封结构与装配方式 | 装配时划伤密封圈,运行一段时间才开始渗 |
| 输出 | 模拟量或者总线,与控制器匹配 | 接口对不上临时加转换模块,多一个故障点 |
| 电缆 | 耐油、耐温、长度、走线路径 | 长度不够中间接一段,接头成了进水点 |
表里最后两项最不起眼,出问题最多。电缆接头和转换模块都是额外的失效点,能一次选对就别在现场凑。
这套核对思路不只适用于轧机,钢铁厂其他工位的要求可以对照冶金磁致伸缩位移传感器行业应用与选型要点一起看。
常见问题
问:轧机 AGC 油缸的位移传感器,内置式和外置式怎么选?
答:新设计优先内置式,没有中间连接件,不存在间隙和回程误差,抗侧向力也好。老设备缸体没有预留安装孔,改造代价大,可以先用外置式过渡,但要做好连接件的定期检查和重新标定。
问:长行程缸的测杆会不会弯?
答:会。水平安装的长测杆自重会让它下垂,几百毫米的杆弯零点几毫米就影响读数。处理办法是加保护管或者每隔一段加支撑环,支撑环要选非磁性耐磨材质。
问:读数偶尔跳一下,是传感器坏了吗?
答:不一定。先手动让活塞走一趟,同一位置连测三次,读数差得大就查机械,看活塞导向、缸盖和连接件;读数很稳但只在特定动作时跳,再查电缆和接地。
问:零点漂移了怎么判断是温漂还是机械变化?
答:在固定参考位记录读数,同时记缸内油温。温度稳定后读数也稳定,是温漂,可以做补偿;温度稳定后读数还在单向变化,就是机械或安装的问题。
问:除鳞水那么大,传感器怎么防?
答:出线口朝下、电缆穿金属软管、接头做防水,这三条是底线。缸盖处的密封装配要小心,密封圈划伤是渗水最常见的起点,而渗水初期只表现为慢慢漂移,不会报警。
轧机 AGC 油缸位移传感器的行程核算、内置式安装尺寸与密封方案,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号