


铆压装配机位移传感器:压入量精度控制与安装要点
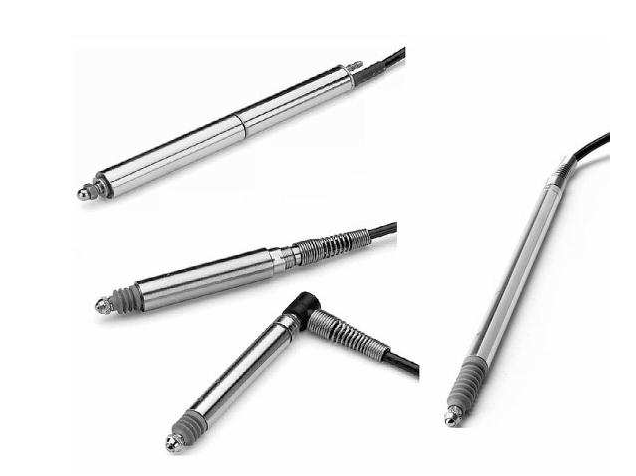
铆压装配机位移传感器要解决的就一件事:销钉到底压没压到位。多工位自动铆压机靠气缸把销钉压进壳体,气缸活塞杆走完行程并不等于销钉压到位——可能漏装销钉,也可能壳体没夹紧,光听"咔哒"一声根本判断不出来。这篇讲清测点装在哪、4~20mA 怎么变成压入量、合格区间怎么定,以及现场常做错的几个细节。
为什么不能只看气缸走没走完
铆压气缸的动作是"走完全程就算到位",可这个"到位"只是活塞杆到位,不是销钉到位。销钉漏装了,活塞杆照样能走完全程;壳体没夹紧、位置偏了,活塞杆也能走完全程。
这两种情况下压出来的工件,看着有压痕、听着有响声,但实际压入量不够或者已经压过头,属于典型的"看起来合格、装上去出问题"。要挡住这类不良,就得把压入量变成一个能读、能比较、能判定的数值。
铆压装配机位移传感器怎么把压入量测出来
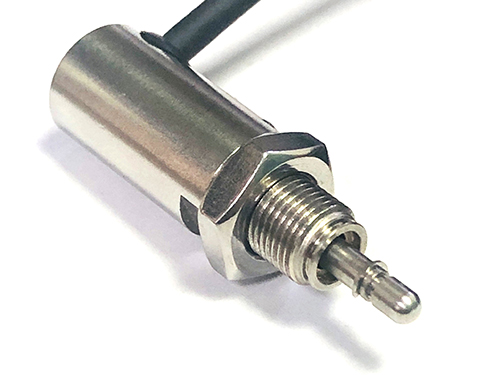
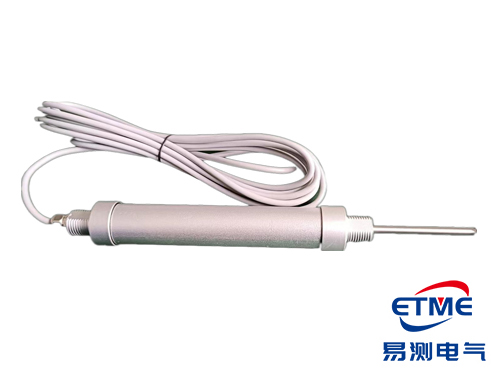
做法是每个铆压工位的止位板上装一支回弹式直线位移传感器(szetme KTR 系列),触头正对铆压气缸活塞杆的运动轨迹。铆压时活塞杆往前走,杆上的台阶把传感器触头压进去一段。
触头压了多少,传感器就输出对应的 4~20mA 电流。PLC 收到后做数模换算,先把触头压入的深度还原出来——那其实就是活塞杆实际走了多长——再折算成销钉的压入量,最后显示在触摸屏上。
这么一来,铆压从"盲压"变成了"有量可查":压入量落在合格区间内才算这一下铆压过了,超差就报警。装配的一致性上来了,漏装销钉这类问题也藏不住了。
要让这个数准,工件得先夹死。夹紧气缸在壳体圆周方向均布三只,配合一面两销定位,把工件固定住了再压,位移测量才有意义。
现场必须做对的细节:对中、走线、安全
- 对中:传感器触头轴线和活塞杆运动方向必须一致。偏一点,触头就会被侧向力磨,压入量越测越小,最后误判成超差。
- 走线:控制回路和气路分开走线,传感器那路模拟量线做好屏蔽,别和强电、电磁阀的线捆在一根线槽里,否则压入量读数会飘。
- 安全:工作区入口装安全光栅,人没退出来设备不动作。
- 兜底:专门加了止位板,万一没装销钉就启动,活塞杆撞上止位板就被挡住,不会直接顶坏壳体。
压入量多少算合格:判定区间怎么定
判定区间的下限由"销钉必须压到底"来定,上限由"壳体不被压塌"来定。这两个数要在设备验收时用实物压几组、拆开量一次,拿到真实数据再定上下限,别照着图纸的理论值直接填进 PLC。
量程方面,传感器行程比活塞杆的实际压入行程大一些就行,留出触头预压量和止位板的缓冲距离,不要贴着量程上限用。
| 压入量异常表现 | 常见原因 | 处理办法 |
|---|---|---|
| 每个工件都偏小一点 | 触头与活塞杆对中不良、被侧向磨 | 重新调支架对中,检查触头磨损 |
| 读数在压入瞬间跳一下 | 模拟量线与电磁阀动力线并行 | 分开走线,屏蔽线单点接地 |
| 同一工件重压两次差很多 | 壳体没夹紧、一面两销没定位到位 | 先修夹紧与定位,再复查传感器 |
| 整体数值平移一段 | 止位板垫片厚度变了、零点没重标 | 核对垫片,重新标零点 |
| 偶尔报超差但工件是好的 | 触头回弹慢、有油污粘滞 | 清洁触头,检查回弹是否顺畅 |
两个真出现过的现场案例
第一个:某个工位的压入量一直偏小 0.2~0.3mm,传感器换了两支都一样。后来拿塞尺量触头到活塞杆台阶的起始间隙,发现止位板的垫片配厚了,触头被提前压住一段。换成薄一档的垫片,数值立刻回到正常区间。
第二个:读数在压入瞬间出现单个跳点,平时都正常。查了半天,是这路模拟量线和气缸电磁阀的线捆在同一根线槽里,气缸一动就干扰。分开走线、屏蔽线改成单点接地以后就不跳了。
装完怎么复检:三项自检
- 零点:活塞杆退回原位,看读数是否稳定回到同一位置,连续读十次看波动。
- 满压:手动压到位,核对读数与实测压入量是否对得上,偏差超过允许值先查对中。
- 重复性:同一个工件连压五到十次,看压入量的最大值与最小值之差;差值大于判定区间宽度的三分之一,就不能拿它来判合格。
日常复检建议按班次或按换模具时机来做。触头是消耗件,长期磨下去行程特性会变,发现零点持续单向漂移,就该换触头了。
常见问题
问:铆压装配机的直线位移传感器,装在设备哪个位置?
答:它落在每个铆压工位的止位板上,用的是 szetme 的 KTR 回弹式。测头对着铆压气缸活塞杆走的那条线,活塞杆一往前,杆上的台阶就把测头压进去一小段。
问:靠位移传感器的电流反推销钉压入量,是怎么算的?
答:活塞杆往前走,杆上台阶把触头顶着往里缩,缩多少传感器就按比例给一路 4~20mA。PLC 收到后做数模换算,先把触头压入深度还原出来,那其实就是活塞杆实际走了多长,再折算成销钉压入量显示到触摸屏上。
问:装了传感器还是测不准压入量,先查什么?
答:先看对中。触头中心和活塞杆走的那条线得在一个方向上,只要别着劲,触头就会被磨,量出来的压入量自然不准。对中没问题,再回头查线:那路模拟量信号线要带屏蔽,别跟动力强电扎成一捆走。
问:万一没装销钉就启动,怎么防止把壳体顶坏?
答:专门加了止位板兜底,活塞杆撞上止位板就被挡住,不会直接顶坏壳体。工作区入口还装了安全光栅,人没退出来设备不动作。
问:压入量的合格上下限怎么定才靠谱?
答:别照图纸理论值直接填。设备验收时用实物压几组、拆开逐个量一次,拿到真实数据再定上下限。下限保证销钉压到底,上限保证壳体不被压塌,中间留出工艺余量。
相关产品与资料
铆压装配机压入量检测、位移传感器选型与安装接线这类问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 电子尺使用方法:装、接、调、护四步与插头接线要点[2026-10-12]
- 液位计怎么调上限下限:量程零点满量程与报警开关点的区别[2026-10-12]
- 液位传感器怎么接线:两线制、三线制与屏蔽层怎么做[2026-10-12]
- 位移传感器安装支架怎么设计:刚性、可调余量与热胀补偿[2026-10-08]
- 位移传感器安装的同心度与平行度:比选型更容易出问题[2026-10-04]
 粤公网安备 44030602003587号