


辊压机进料位移传感器:闸板自动调节怎么装
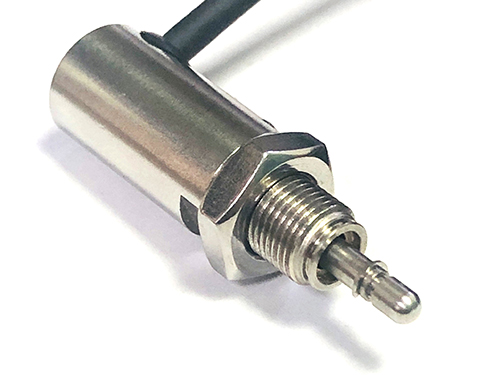
辊压机进料位移传感器是用在闸板开度闭环上的:每个进料斗两侧各两块闸板、一共四块,由减速机带动丝杆推拉,对辊中间另放一支专门测辊缝偏移,系统照偏移量分头调四块闸板的开度,把偏辊自动纠回来。老式进料靠人拧丝杠,辊宽方向料流一不匀就顾不过来。下面按现场顺序讲测点、选型和安装。
辊压机为什么必须把进料闸板管住
先看偏辊是怎么来的。辊压机靠两只对辊把物料挤碎,料在辊宽方向铺得不匀,辊子受力就一边大一边小,慢慢跑偏。偏了以后辊面磨损不均、轴承座吃偏载、料饼质量也不稳,严重时得停机查辊。
老办法是人在现场拧丝杠,调两侧各一块闸板。麻烦在于辊宽方向的料流随时在变,人工跟不上;而且两侧各只有一块板,中间那段料流没人管。改成四块板、每块单独调,才有把料流铺匀的条件。
辊压机进料位移传感器在闭环里管什么
闭环就三件事:测、比、调。测,是靠辊压机进料位移传感器读出每块闸板实际走到哪;比,是把四块板的开度和辊缝偏移量放一起对照;调,是让减速机带丝杆把开度不对的那块推一推。
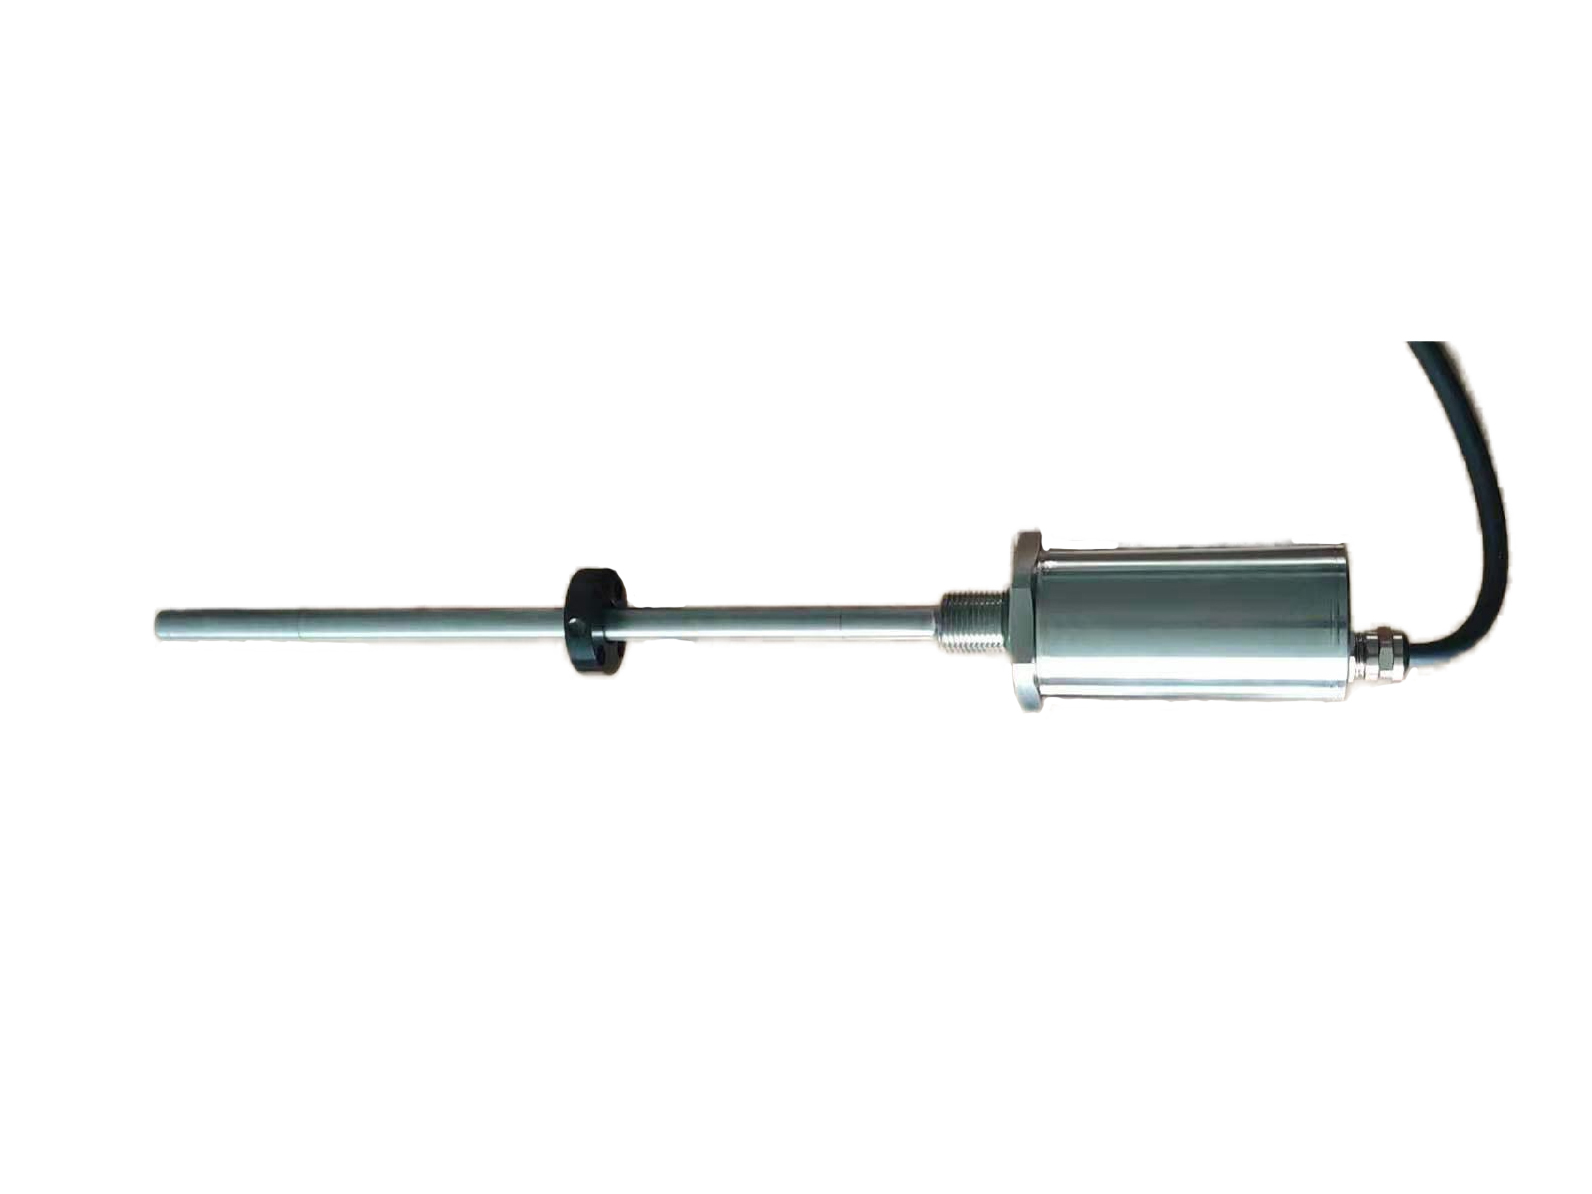
辊缝那支装在对辊中间,专门看辊缝偏没偏,它给出的偏移量就是纠偏依据——哪边辊缝大、哪边料流偏,系统就往反方向调闸板。四块板各配一支测开度的传感器,两侧各两块,独立采集、独立调整,料流才铺得平。
量程、精度、输出、防护怎么定
闸板开度是小行程、慢速动作,选型不用追高指标,把下面这张表对照一遍基本就定了。
| 项目 | 怎么定 | 现场说明 |
|---|---|---|
| 量程 | 按丝杆有效行程选,两端各留余量 | 小行程慢速动作,留余量比一味加大更实用,量程太大分辨率反而吃亏 |
| 精度 | 按系统允许的开度偏差反推 | 闸板调节是慢过程,不必追高分辨率,具体数值以厂家样本为准 |
| 输出 | 4~20mA 或开关量,接进 PLC | 看你们系统收哪种;模拟量便于连续闭环,开关量做位置到位判断 |
| 防护 | 粉尘环境选高防护、出线口密封严的 | 现场粉料细,进灰是主要杀手,拉绳轮和导向最怕积灰 |
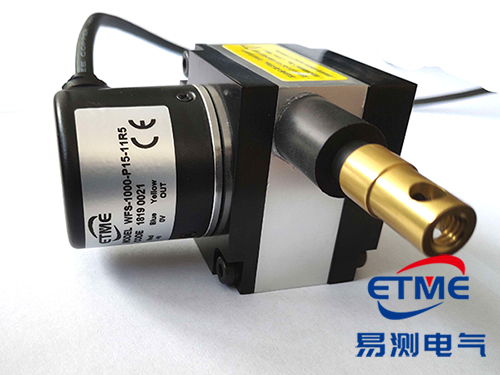
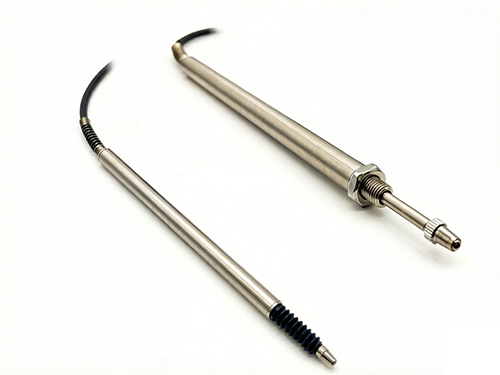
| 安装形式 | 拉绳式优先 | 闸板是摆动结构,柔性走线比硬杆式更适应这种工况 |
| 保护 | 另加行程限位开关 | 信号万一丢了,机械限位兜底,别让闸板顶到极限 |
安装:装在闸板传动侧,走柔性线
传感器装在闸板传动侧、随闸板摆动的那一侧。闸板动作时本体和被测点之间有相对摆动,硬杆式在这种结构上容易别劲,拉绳式柔性走线更服帖,这也是这类位置优先用拉绳式的原因。
本体固定要在钢架上找刚度好的位置,别装在一块薄板上。螺栓记得加防松,辊压机振动不小,本体一松零点就跟着漂。摆动量大的地方,绳的走线要留出足够弧度,别让绳贴着结构件锐边走。
现场两个坑
第一个是进灰。辊压机现场粉料多,拉绳轮和导向这部分最怕进灰,灰一积就卡滞、回弹变慢,读数跟着飘。处理办法是安装位置尽量避开落料直砸下来的地方,出线口朝下或加防护套,日常巡检顺手清一次积灰。
现象→原因→处理:我们碰到过一套闸板传感器用了两三个月读数开始小范围跳,查线、查电源都没问题,最后拆开才发现是拉绳轮槽里积了一层细粉,绳在槽里打滑。清掉积灰、把出线口朝下转了个方向、外面加个挡尘罩,问题就没了。
第二个是机械与信号的配合。老辊压机改造不用大动本体,加装传感器和减速机就能上自动调偏。但改造时要注意丝杆间隙:间隙大了,传感器读出的开度和闸板真实开度之间会出现死区,闭环容易来回找。丝杆、螺母该换的换,别指望靠传感器把机械误差补回来。
现象→原因→处理:还有一回是四块板里有一块总在目标值附近来回晃,查传感器输出是好的,量丝杆才发现这段螺纹磨损、有回程间隙。换掉丝杆螺母、把闭环死区调小,晃动就消失了。所以调偏不稳,先量机械,别急着换传感器。
辊压机进料位移传感器常见问题
问:辊压机闸板开度选位移传感器,量程按什么定?
答:按丝杆的有效行程选,两端各留余量,别卡到极限。闸板开度是小行程、慢速动作,余量给够比一味选大量程实用,量程太大分辨率反而吃亏。
问:辊压机粉尘大,闸板位移传感器的出线口怎么处理?
答:选型号就挑防护等级高的,出线口那块的密封也要到位。装的位置尽量别放在落料直砸下来的地方,出线口要么朝下、要么套防护套。拉绳轮和导向这些部位一进灰就容易卡滞,是现场得重点护住的地方。
问:辊压机闸板是摆动结构,拉绳式和硬杆式该选哪个?
答:选拉绳式,柔性走线更适应这种摆动结构。传感器装在闸板传动侧、随闸板摆动的那一侧;闸板运动极限一定要另加行程限位开关,信号万一丢了机械限位兜住。
问:辊压机四块闸板闭环调偏,传感器输出接什么信号?
答:它是拿去给 PLC 做闭环用的,模拟量的 4~20mA 能接,纯开关量也能接,看你们系统收哪种。辊压机这边粉料大,选的时候尽量挑防护等级高一点、出线位置密封严实的。对辊当间那支专门看辊缝偏移,系统照它来分头调四块闸板。
问:老辊压机上自动调偏,要不要大改本体?
答:一般不用大动本体,加装传感器和减速机就能上自动调偏。重点是把丝杆、螺母的间隙处理干净,再把限位开关装齐,机械底子不稳,闭环再好也稳不住。
辊压机进料闸板自动调节与位移传感器选型、安装的具体问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 磁致伸缩位移传感器冗余方案怎么做:一壳双测量、双路供电与交叉校验[2026-10-13]
- 磁致伸缩液位计最高可耐温度是多少:电子仓、介质与隔热做法[2026-10-12]
- 机床位移传感器怎么选:磨床、电火花与数控轴定位[2026-10-08]
- 位移传感器IP防护等级怎么选?别只盯着IP67[2026-10-04]
- 耐腐蚀位移传感器怎么选:材质、密封与电缆[2026-10-01]
 粤公网安备 44030602003587号