


直线位移传感器壁厚控制器-吹塑型胚轴向控制
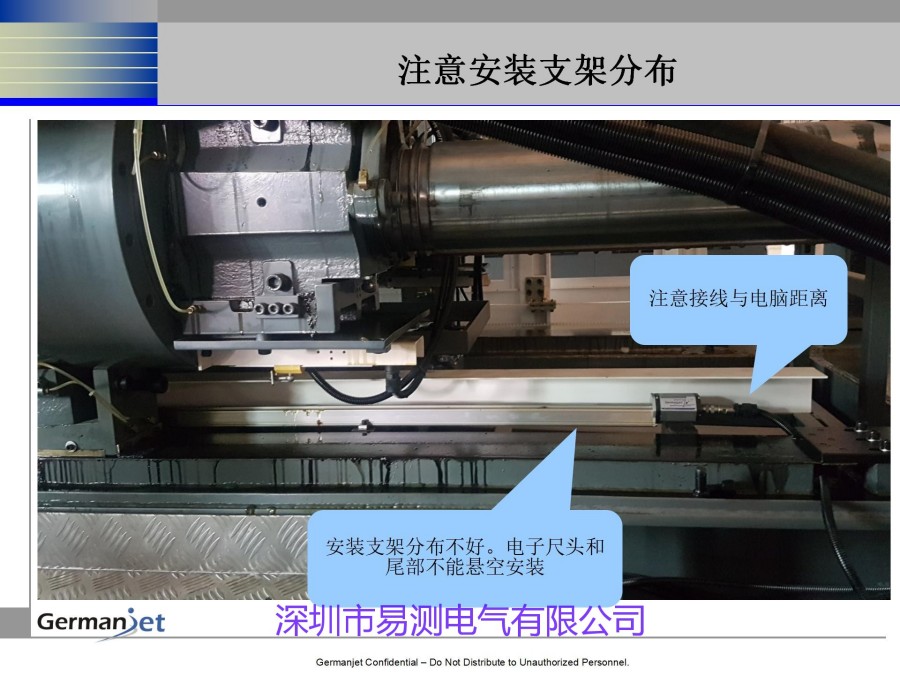
直线位移传感器壁厚控制器要解决的是中空吹塑的老矛盾:壁厚要均匀,材料又想省。它的办法是边挤出边按曲线调模芯缝隙,让型坯各段的薄厚跟着曲线走,而直线位移传感器负责把模芯缝的实际尺寸实时反馈回去,把这条曲线真正闭环控住。
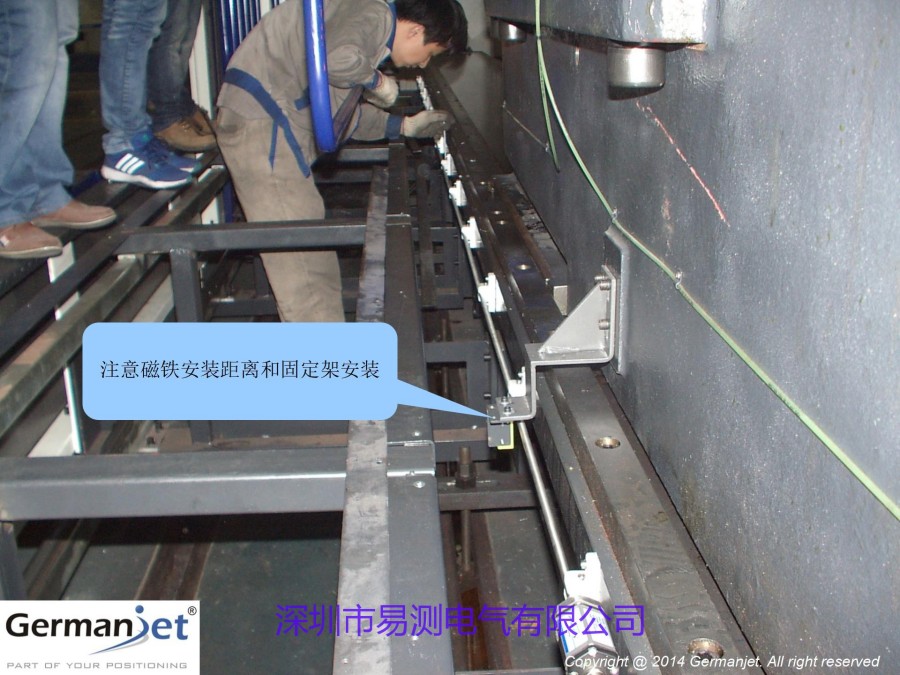
中空吹塑的难处在于:型坯从模芯缝挤出后靠自重垂挂,越长的制品越上头薄、下头厚。为了让最薄处达标,过去只能整体加厚,料白费了,冷却还慢。壁厚控制器就是冲着这块浪费来的。
直线位移传感器壁厚控制器按曲线调壁厚
壁厚控制器的本质是边挤出边调模芯缝隙。用户在控制器上设好型坯壁厚沿轴向的变化曲线——沿制品高度分若干个控制点,常见十几到三十点,点数按制品高度和精度要求定——控制器按这条曲线输出电压或电流,去驱动执行机构。
以电液伺服方案为例:控制器给电液伺服阀信号,伺服阀驱动伺服油缸带动模芯上下移动。模芯缝隙开大,型坯就厚一点;缝隙关小,型坯就薄一点。直线位移传感器直接测模芯缝的实际大小,把缝隙值反馈回控制器,形成闭环。
这样型坯各段壁厚跟着曲线走,厚薄均匀,不用整体加厚去凑最薄处,材料省了、冷却快了、生产周期也短了。有一点必须说清楚:传感器反馈的是模芯缝隙位置,不是制品壁厚本身,中间隔着挤出和垂挂这一段,所以曲线不能照抄理论值,得靠试制品标出来。
三种执行方式怎么选
执行机构不同,响应和精度差得挺多。选之前先想清楚制品的壁厚要求,再看现场有没有液压源。
| 方式 | 响应速度 | 控制精度 | 适用与代价 |
|---|---|---|---|
| 伺服油缸 + 电液伺服阀 | 快 | 高,可闭环 | 大型中空吹塑、壁厚要求严;成本高,要维护液压油 |
| 伺服电机 + 丝杠 | 中 | 较高,结构干净 | 中小机型、无液压源的场合;响应比不上液压 |
| 气动 + 比例阀 | 中 | 一般 | 壁厚要求不高、成本敏感的场合;气源波动会影响稳定性 |
三种都靠直线位移传感器做位置反馈,真正的差别在执行机构的响应速度和刚度。壁厚要求严、节拍快,优先伺服油缸;小机型、现场不想上液压站,伺服电机够用;只求比手动调好一点、预算紧,气动比例方案也能上。
壁厚曲线怎么标、怎么调
调曲线最忌讳一上来就动伺服响应,顺序反了越调越乱,而且改一次机械就要重调一次参数。稳妥的做法是按下面五步走:
- 先标定位反馈:把模芯从缝隙最小走到最大,记下对应的直线位移传感器读值,确认读值和模芯实际位置一一对应、方向不错。这一步没做,后面全是虚的。
- 反推基础曲线:不打控制,按现有工艺打一件,沿轴向量几个点的实际壁厚,看看哪段厚、哪段薄,据此反推一条基础壁厚曲线输进控制器。
- 低速试打:把挤出速度压下来,按新曲线打一件,量完再改曲线。低速下动态误差小,能先看清曲线本身对不对。
- 往复微调:同一台机、同一批料、同一模头温度下多打几件,曲线基本对齐了再恢复生产速度。
- 最后调伺服:曲线对了,才去动伺服阀的增益和响应。顺序反了,等于拿两个变量一起调,调不明白。
试制品务必同机、同料、同模头温度,换个条件就得重新标。这是最费时间但也最省事的一条——用别的机台的数据去套,最后还得返工。
现场两个高频问题
这两个现象我们在吹塑车间见得最多,写清楚现象、原因和处理,方便现场照方抓药。
现象一:曲线改了,壁厚没什么变化。最常见的原因是传感器没标定,或者反馈方向接反了。控制器以为模芯在开,实际在关,曲线越改越乱。处理办法是先做模芯行程与读值的标定,把「缝变大、读值变大」这个方向确认死,再去动曲线。
现象二:一开壁厚控制,壁厚忽厚忽薄,比不控还乱。多半是伺服调得太猛。伺服阀响应快是优点,但增益给高了,模芯一下开大、一下关小,型坯来不及跟随,壁厚反而更乱。处理办法是把增益降下来,先让模芯慢一点、稳一点,等曲线跑顺了再往上加。
还有一个属于防护问题:吹塑现场有高温塑料蒸气,直线位移传感器要装在避开蒸气直冲的位置,密封做好。油污和蒸气慢慢渗进去,读数会开始漂,这时候再怎么调曲线也没用,先把传感器的环境处理好。
常见问题
问:中空吹塑型坯上下壁厚不均,直线位移传感器在这套里测什么?
答:测模芯缝的实际大小。控制器按设定的壁厚曲线输出电压或电流给电液伺服阀,伺服阀驱动伺服油缸带模芯上下动,缝开大型坯就厚、缝小就薄;传感器把缝隙值反馈回控制器,形成闭环。
问:壁厚控制器的曲线,能不能直接照抄理论值?
答:不能,要先按试制品标一遍。直线位移传感器测的是模芯缝、不是制品壁厚本身,两者之间隔着挤出和垂挂的过程;拿试制品量出实际壁厚,反回去改曲线,才算标定完。
问:吹塑现场有高温塑料蒸气,直线位移传感器怎么护?
答:密封要做好,安装位置避开蒸气直冲的地方。伺服阀响应快,但别让模芯调得太猛,缝一下开大一下关小,型坯壁厚反而更乱;先标曲线、再调响应,顺序别反。
问:三种执行方式该选哪一种?
答:看壁厚要求和现场条件。要求严、节拍快选伺服油缸加电液伺服阀;小机型、没有液压源选伺服电机加丝杠;壁厚要求不高、预算紧可以用气动加比例阀。三者都要配直线位移传感器做反馈。
问:为什么先标曲线、后调伺服?
答:因为这是两个变量。曲线管的是「要多少壁厚」,伺服管的是「多快跟到」。先调伺服,模芯动得快,你分不清壁厚变化是曲线设错了还是跟随跟不上;先标曲线,等于把目标定死,再调响应才有准头。
吹塑型胚壁厚控制与直线位移传感器选型、标定问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号