


模具直线位移传感器:塑封分段注塑位置控制
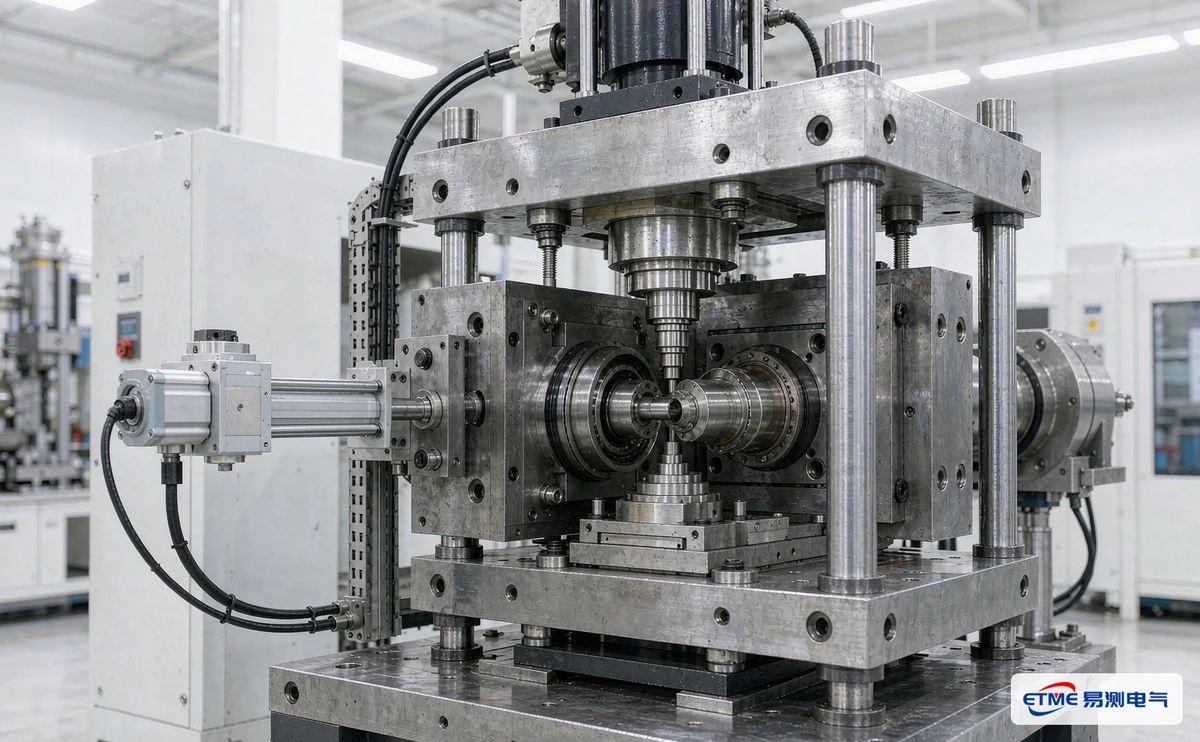
模具直线位移传感器装到塑封模具上,解决的是接近开关只能给几个固定点位的毛病——把注塑位置从三段死位变成全行程连续反馈,工艺分段才有施展空间。改造本身不复杂,固定座和滑块两处对接做好、耐温型号选对,装完再手动慢走一遍全行程确认输出单调,就能省掉后面拆模具返工的麻烦。
模具直线位移传感器比接近开关强在哪
接近开关只能报几个固定点:最低位、慢速位、最高位。从慢速位一路到注完只有一种模式,速度、压力、位置跟着一条线走,中间不能再分段。二极管塑封的注塑速度直接决定外观和内部引线质量,高端产品对注塑工艺卡得严,这种死段位撑不住,要么外观花了,要么内部引线被冲歪。
换成模具直线位移传感器,给出的不是「到了没到」,而是整个行程的连续位置。有了连续位置,工艺参数才有分段的余地——哪一段慢、哪一段快、哪一段加压,都能单独设;换产品时改程序参数就行,不用再去动机械点位。
接近开关与连续位置反馈的对比
| 对比项 | 接近开关 | 直线位移传感器 |
|---|---|---|
| 给出什么 | 几个固定点位(最高位、慢速位、最低位) | 整个行程的连续位置 |
| 工艺分段 | 从慢速位到注完只有一套模式,压力/速度/位置绑死 | 全行程任意分段,各段参数独立设定 |
| 换产品 | 要改机械点位 | 改程序参数即可 |
| 结果 | 高端件外观不良、内部引线冲歪 | 按各自工艺分段控制,成品率上去 |
模具直线位移传感器怎么装进模具
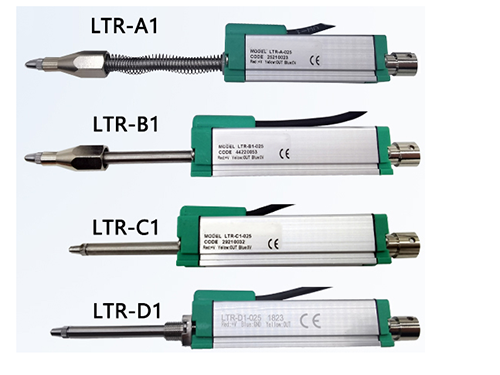
结构不复杂:模具本体上先装一个固定座,固定座上装直线位移传感器(电子尺),传感器的活动滑块连到注塑座上。注塑油缸一动,滑块跟着走,整个注塑行程被实时测出来,反馈到电脑屏幕。PLC 拿到连续行程数据,就能按段设工艺参数,全行程任意分段。

这里有个容易被糊弄过去的点:固定座的安装面要和注塑座的运动轨迹平行。装偏了,滑块在被拖着走的过程中还额外受一股侧向分力,而电子尺内部靠电刷在碳膜上滑,最怕的就是这股力。表面上看读数还在动,实际上磨损已经在累积。
耐温与侧向力,两处最容易翻车的地方
塑封工位本来就热,模具里的温度不是室温那一档。普通型号的电子尺装进去,短则几周、长则几个月,表现出来是读数慢慢漂、回零不准,拆下来看碳膜或电刷已经有磨损痕迹。这不是偶发故障,是选型就没选对——耐温那一档省不得。
侧向力是电子尺的慢性杀手。滑块和注塑座对接时硬顶、不留补偿余量,设备每走一次动作就往滑块上灌一点侧向力,磨损是累积的,一开始看不出来。我们的做法是在连接处留一点浮动,让机构自身的同轴度误差被吸收掉,而不是全压到电子尺的滑块上。
碰到过一台用了三个月才开始跳数的:拆开看滑块连杆的销孔磨成了椭圆。原因就是对接时没留浮动,机器每走一个行程,销子就往一侧顶一下,日子久了孔就大了。处理办法是把连接改成带一点间隙的浮动接头,顺带把固定座重新找正,之后就没再复发。
装完先跑全行程,为什么不能省
电子尺在模具里的安装条件苛刻:要耐高温,滑块连接不能别劲。这两条里任何一条出问题,表现出来的都不是「完全不工作」,而是「输出有台阶」或者「读数跳一下」——肉眼看外观根本看不出来,只有让它动起来才暴露。
所以装完先手动慢走一遍全行程,看输出是不是单调、有没有台阶。见过参数全调完才发现读数有台阶的,只能把模具重新拆开,返工的时间比当初多走这一遍不知多多少。另外慢走时如果某个位置总是重复出现同一个台阶,多半是那一段有卡涩或者连接别劲,别急着往电气上归。
模具直线位移传感器常见问题
问:塑封模具原来用接近开关,注塑位置为什么只能分三段?
答:它能给的只是几个固定点位,像最高位、慢速位、最低位这种。从慢速位一路到注完,只有一套动作模式,压力、速度、位置全绑在一起,想再细分没戏。高端产品对注塑工艺卡得严,这种死段位撑不住,不是外观花了就是内部引线被冲歪。
问:塑封模具装直线位移传感器,活动滑块该跟哪个部件连?
答:滑块要连注塑座。模具本体上装固定座,固定座装直线位移传感器,传感器的活动滑块跟注塑座连,注塑油缸一动滑块跟着走,整个注塑行程被连续测出来,反馈到电脑屏幕上。
问:塑封模具里的电子尺,选型上哪一点不能省?
答:耐高温这一点省不得。塑封工位本来就热,拿普通型号装进去,没多久就出毛病,得挑耐温的那一档。另外滑块和注塑座对接的时候别憋着劲,一受侧向力读数就跳。
问:塑封模具分段注塑改造完,第一次上机先做什么?
答:先手动慢走一遍全行程。看电子尺输出是不是单调、有没有台阶,确认没问题再上工艺参数;不先跑这一遍,等参数调完发现读数有台阶,就得重拆模具返工。
塑封模具分段注塑改造与电子尺安装选型问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号