


纺织机械位移传感器在自调匀整仪上的用法与选型
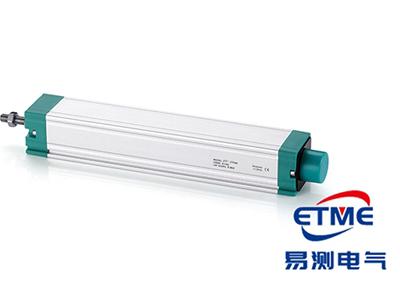
纺织机械位移传感器在棉纺厂里最典型的用法,是装在成卷机的自调匀整仪上,把棉层厚度的变化转成电压信号去调给棉速度。棉层厚一点薄一点,传感器读数跟着走,匀整控制器据此改变变频器频率、拉动天平罗拉转速,最终让单位时间输出的棉量保持相对恒定。这篇把这个闭环从头到尾拆开讲,包括信号区间怎么判、量程和安装型式怎么选、现场容易出什么问题。
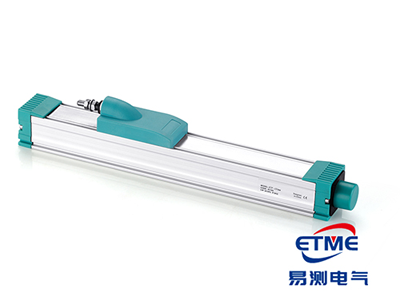
纺织机械位移传感器在自调匀整仪里干什么
先说结构。变频式自调匀整仪保留天平曲杆的总连杆,在连杆处装重锤直接加压。天平罗拉和天平曲杆之间的棉层厚度一变,连杆就带着重锤、连同位移传感器一起上下位移。
传感器这边,触头在地钉的作用下做伸缩位移。厚度变化被它转成电压信号,送给匀整控制器做运算处理;控制器再输出 -5V~5V 的电压模拟量,送给变频器做变频。
变频器输出对应 -5V~5V 模拟量的三相交流频率,按双曲线 nH=K 的关系模拟控制电机变速。电机转速经减速器输出轴端的链轮 Z1(主动轮)传给天平罗拉轴端的链轮 Z2(被动轮),天平罗拉在单位时间输出的棉量就相对恒定了。
整套系统由这几块组成:高精度直线位移传感器、匀整控制器、变频器、带普通电机的减速器,以及加压重锤和地钉。传感器是这条链上的反馈元件,它准不准、灵不灵,直接决定匀整的效果。
信号区间怎么判:读数落在哪就说明什么
调试第一步是定基准。正常状态下,调节位移传感器的定位高度,让匀整控制器的显数表上出现 0 点附近的变化数——老式机型里,这相当于铁炮皮带位于铁炮中间的位置。
运行中再拿读数当判据。传感器输出在 2V 附近,说明棉层厚度符合要求,不用去动;一旦落到 -5~-2V 或 2~5V 区间,就要按控制器的读数去调给棉,把输出拉回基准点附近,输出的棉层厚度才能均匀。
| 传感器输出 | 说明 | 怎么处理 |
|---|---|---|
| 0V 附近小幅变化 | 定位基准,对应铁炮皮带居中 | 调试时调传感器定位高度,让显数在 0 附近 |
| 约 2V | 棉层厚度符合要求 | 不动,保持给棉 |
| -5~-2V | 偏离基准区 | 按读数调整给棉,把输出拉回 2V 附近 |
| 2~5V | 偏离基准区 | 同上,调整方向按控制器读数判断 |
| 长期贴边、拉不回来 | 量程或安装不对 | 先核量程与安装,别在控制器上硬调参数 |
纺织机械位移传感器怎么选:量程、输出与安装型式
量程先按棉层厚度的变化范围来定,再在两端留出余量。这种型号测量范围从 5mm 到 1250mm,具体要多大,看匀整机构的位移量有多大;行程短、动作频繁的机型,余量留宽一点更稳妥。
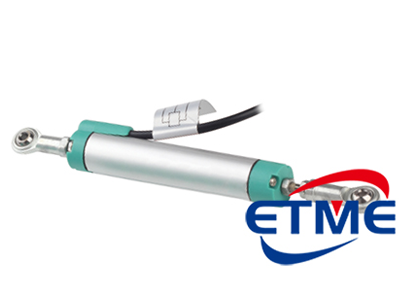
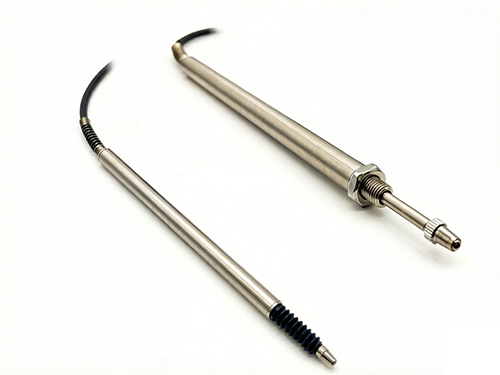
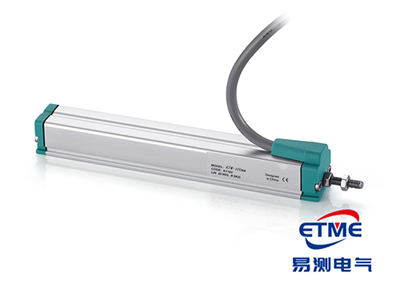
安装型式按安装空间挑。同一测量原理下,有拉杆式、回弹式、圆管式几种机械形式可选,区别在于外形和与被测件的连接方式。空间窄的场合优先考虑圆管式,需要一定回弹贴合力的场合看回弹式。
| 选型项 | 怎么定 | 要注意 |
|---|---|---|
| 量程 | 棉层厚度变化范围 + 两端余量 | 5mm~1250mm 可选,别顶满两端 |
| 安装型式 | 按安装空间选拉杆式/回弹式/圆管式 | 触头要正对地钉,避免侧向力 |
| 输出信号 | 与匀整控制器接口匹配 | 电压型要确认 2V 基准点落在量程什么位置 |
| 响应速度 | 跟得上棉层变化的速度 | 响应太慢会滞后,给棉调节不及时 |
| 防护与清洁 | 防棉絮、粉尘侵入 | 出线口与触头是积絮最重的地方 |
输出信号这块特别提醒一句:匀整控制器按 2V 当"厚度合格"的参照点,那选型和安装时就要保证这个 2V 落在线性段中间,而不是贴着量程边缘。不确认这一点,量程选大了读数挤在一头,精度也就浪费了。
现场两个典型毛病
现象一:显数表读数慢慢漂,棉条重量却看不出明显变化。十有八九是触头与地钉之间积了棉絮和油泥,触头没完全复位,读数就带着一个缓变的偏差。清掉积絮、擦净触头,再走一遍行程,读数就回来了。棉纺车间粉尘大,这一项要列入定期保养。
现象二:传感器读数看着正常,匀整却跟不上,棉条出现周期性重不匀。查下来是连杆和重锤的连接处有旷量,传感器收到的是一个"被抖过"的位移,真实棉层变化被这个机械间隙吃掉了。把连杆紧固、消除旷量之后,匀整的跟随性立刻好转。
维护与寿命:重点看摩擦件和碳膜
这类传感器是电阻式直线位移原理,两个核心部件决定它的寿命与精度:一是电刷(采用德国原装进口件),二是碳膜尺(由高精密修刻机智能修刻成型)。这两处的状态好,读数就稳、寿命也长。整机提供保修 3 年。
日常维护不复杂:定期清棉絮和粉尘,尤其是出线口、触头和地钉附近;检查触头与地钉的磨损量,磨损大了要及时更换,免得位移传不上去。
常见问题
问:为什么正常值是 2V,不是 0V?
答:0V 附近那个数是调试时的定位基准,用来把机械装到"居中"的位置;2V 是运行中的厚度合格参照点。两个数对应的是不同环节,先把基准定住,再拿 2V 去判断棉层厚度是否合格。
问:量程选大一点是不是更保险?
答:不一定。量程选得远大于实际位移量,读数就挤在线性段的一小段上,分辨率利用不充分,相当于花钱买了用不到的量程。按实际棉层厚度变化范围加合理余量来定更合适。
问:读数正常、匀整却跟不上,问题一定在传感器吗?
答:不一定。先查连杆、重锤的机械旷量和触头对地钉的贴合情况。机械有间隙时,传感器测到的是"打折"的位移,换传感器也解决不了。机械排查完再回来看电气。
问:车间粉尘大,怎么判断该维护了?
答:看三点:显数表在设备停机后能否回到基准附近、触头表面有没有明显积絮或油泥、行程中读数有没有不连续的跳变。任一条出现,就该清洁保养了,不用等到影响棉条重量。
纺织机械位移传感器选型、调试与现场排障,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号