


液压机磁致伸缩位移传感器:四柱机同步控制方案
液压机磁致伸缩位移传感器在四柱机这套系统里干的事很明确:把滑块行程连续读回来,交给 PLC 做闭环。没有连续的位置反馈,行程长度数字化控制就无从谈起。整套系统分五块——工控机、人机交互、PLC、液压系统、数据采集检测,传感器接在哪一块、信号怎么走,下面按顺序讲。
先记住一句话:压力管的是"压多大劲",位移管的是"压到哪"。两路都齐了,液压机才谈得上智能控制。
液压机磁致伸缩位移传感器在四柱机上干什么
四柱液压机的机械部分好理解:上横梁、下横梁、四根立柱,滑块沿着立柱上下走。传统机器靠机械挡块或限位开关定下死点,滑块位置只有"到了"和"没到"两种状态。
要做智能控制和实时监测,核心就是把滑块位置和压力实时读回来,PLC 才能按闭环去压。压力由装在液压站出口的压力传感器负责,滑块行程则由装在主机上的磁致伸缩位移传感器负责。它输出的是连续量,不是几个点,这是整个方案能成立的前提。
整套控制系统怎么串起来
PLC 是中枢,通过 485 总线跟工控机和触摸屏双向通信。执行侧有三块液压设备:驱动液压站、同步液压站、液压主机,彼此之间用管路连起来。
传感这一侧是双路反馈:驱动站和同步站的出口装压力传感器,主机上装磁致伸缩位移传感器。压力和位置信号都进数据采集检测,汇总之后再上传 PLC。PLC 根据这些信号反推控制信号,回给两个液压站。
触摸屏上能实时看到工作压力、各电磁阀通断状态、各运动部件位置。行程长度改成数字化控制以后,比传统机械挡块的精度高;多对象、多轴同步靠组态就能联合控制;还能拿实时数据做故障自诊断。
五个部分各管一段
| 部分 | 职责 | 与传感器的关系 |
|---|---|---|
| 工控机 / 触摸屏 | 人机交互、数据展示 | 显示滑块位置曲线与压力曲线 |
| PLC | 中枢,经 485 与上位机通信 | 接收位置信号,输出控制信号 |
| 液压系统 | 驱动站、同步站、液压主机 | 执行位置指令 |
| 压力传感器 | 装在驱动站与同步站出口 | 提供压力反馈,与位置一起进采集 |
| 数据采集检测 | 汇总位置与压力并上传 | 磁致伸缩位移传感器接在这一级 |
传感器怎么装、输出选哪种
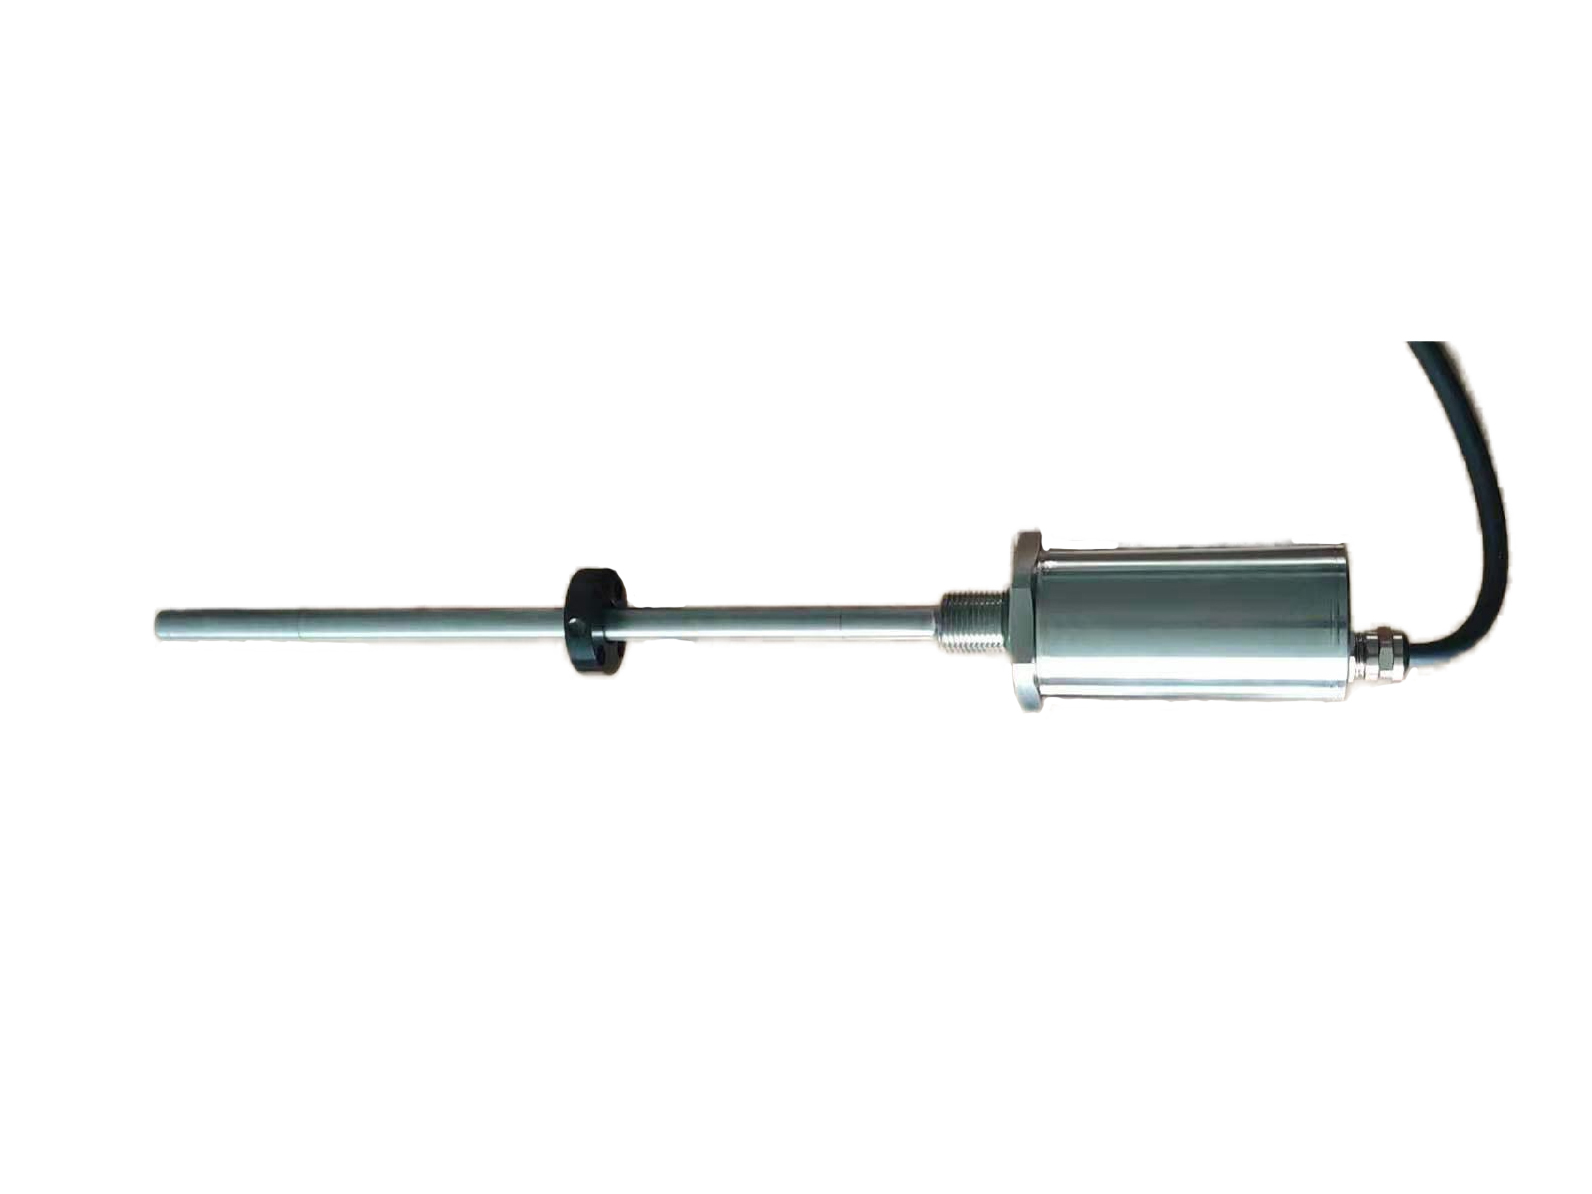
装法上,传感器本体固定在机身上,上横梁或者立柱都行,活动磁环随滑块一起走。量程要盖住滑块全行程,两端各留一点余量,别让磁环走到测杆尽头。安装基准面要跟立柱运动方向平行,磁环和测杆保持同轴,间隙按厂家样本给的值来,不同系列不一样。
输出方式要看后面的系统怎么接。单轴、走线短的场合,模拟量就够;多轴同步、要求断电后位置不丢的,一般走 SSI 绝对值输出;站点多、要统一组网的,上 CANopen 或 Profibus。这一段选错,后面改起来比换一支传感器还麻烦。
| 输出方式 | 特点 | 适合的场合 |
|---|---|---|
| 模拟量 4-20mA / 0-10V | 接线简单,参数少 | 单轴、走线短;长距离要注意信号衰减 |
| SSI | 绝对值输出,可同步采样 | 多轴同步、断电后要保住位置的场合 |
| CANopen / Profibus | 总线组网,省线 | 站点多、要和上位机统一组网的场合 |
有一点值得单说:磁致伸缩位移传感器是绝对值输出,断电之后滑块停在哪,上电读回来还是那个位置,不用回零。对液压机这种一停就要保位置的设备,这一条比精度数字更有实际意义。
机械挡块与数字化行程控制的差别
机械挡块靠硬限位定行程,改一次尺寸要停机调挡块,精度还受挡块本身和机械回差的限制。数字化行程控制改成由传感器连续反馈位置,PLC 按设定值压到目标位置就停——改尺寸在触摸屏上改参数就行,不用动机械件。
好处不只是省时间。连续位置反馈能记录整个压制过程的位移曲线,出现异常时,比如到了设定压力但位置没到,可以立刻判断是液压问题还是机械卡阻。这是机械挡块给不了的信息。多轴同步也一样,建立在每根轴的位置连续可比的基础上。
装机和调试时容易踩的坑
第一个坑在采样。我们碰到过一个四柱机项目,四路同步时不时报警,可把每根轴的位置曲线单独调出来看,全都正常。翻到 PLC 程序里才发现,四路是逐个读回来的——读第一路和读第四路之间隔了小半个扫描周期,这中间滑块还在动,PLC 把时间差当成了位置差拿去比较,同步偏差当然是真的,只是假报警变成了真报警。
处理办法就一句话:四路位置必须在同一时刻取。走 SSI 同步采样,或者安排在同一扫描周期的同一时刻把四路一起读回来再比较。同步偏差的报警阈值按工艺定,有的场合零点几毫米就叫停,有的放宽到 1mm 以上,具体以工艺要求和现场实测为准。
第二个坑在出线接头。另一个项目用了小半年,滑块位置读数开始缓慢飘,零点也稳不住,一开始都怀疑是传感器本体进水。拆开一看,是接头密封没做好,液压油顺着线缆渗了进去,绝缘下降、信号跟着飘。传感器本体在油缸里耐油耐振没问题,坏的往往是接头这个薄弱点。
处理上,接头朝向要避开积油的位置,装完把线缆固定住,别让它随设备振动来回甩。液压机现场油多,这一处多花十分钟,能省后面一次拆机。
常见问题
问:四柱液压机滑块位置,为什么选磁致伸缩位移传感器?
答:因为闭环要的是连续量。它装在主机上实时反馈滑块行程,压力和位置信号一起进数据采集检测再上传 PLC,PLC 才能按连续位置去压;接近开关只能报几个点,做不了行程长度数字化控制。
问:四柱液压机多轴同步,采样有什么讲究?
答:关键是每根轴的位置反馈要在同一时刻采集。不是同一时刻读回来的,算出来的同步偏差就是假的。现场一般走 SSI 同步,把同一时刻的位置一起读回来再比。
问:液压机现场油多,哪一处最该防护?
答:出线接头。传感器本体在油缸里耐油耐振没问题,接头密封不好,液压油会顺着线缆渗进去,时间一长绝缘变差、信号就飘。装的时候把接头朝向避开积油位置,防护做好再固定。
问:传感器坏了要换,换的时候注意什么?
答:先把型号、量程、输出方式、电缆长度和安装尺寸记下来,别拆完才发现参数对不上。装完必须重新标零位和满量程,还要把同步阈值复核一遍,换了传感器不改参数,行程会整体偏。
问:断电之后滑块位置要重新找吗?
答:走 SSI 这类绝对值输出的不用,上电读到的是绝对位置;如果用的是增量脉冲输出,断电后位置就丢了,得回零重找。这也是液压机多轴同步场合更愿意用绝对值输出的原因。
液压机位置闭环改造与磁致伸缩位移传感器选型问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号