


试验机横梁速度检定:拉绳位移传感器改进做法
试验机横梁速度检定,老办法用百分表、千分表加钢直尺,结果系统性偏小,根子在匀速段的起止时刻判不准。改成拉绳位移传感器连续测位移、再由位移对时间求导算速度,匀速段的 T1、T2 交给位移曲线自己判,检定结果才立得住。下面讲清依据、误差口径和安装要点。
试验机横梁速度检定:老办法为什么系统性偏小
先说横梁的动作过程。它不是一条恒速直线,而是"从静止快速升到设定值、保持一段、再快速降到零"。真正需要考核的,是中间那段匀速保持段。
问题就出在这一段的两头:T1 是升到设定值那一刻,T2 是开始降速那一刻。用百分表、千分表加钢直尺这种简易量具,靠人眼盯着读,这两个点很难卡准,现场往往只能用总时间 T3 去近似代替匀速段的时间。
总时间里掺进了加速段和减速段,分母被拉大,算出来的速度自然系统性偏小;而且设定速度越快,加减速段占比越大,偏得越明显,检定结果的可信度就打了折。
这里要分清两类误差:量具本身的读数误差是随机的,多测几次取平均能压下去;T1、T2 判不准带来的是方向固定的系统性偏差,就是偏小,测一百次均值还是偏小,靠统计手段纠不回来。想解决它,只能换测量方式。
依据什么规程、误差怎么算
试验机的检定是有规程可依的。涉及横梁(试验)位移和速度的检定时,常引用的是 JJG 139《拉力、压力和万能试验机检定规程》;设备自身的技术要求,可对照 GB/T 16491《电子式万能试验机》。规程会随版本更新,动手前请核对现行有效版本,别拿旧版往上套。
误差口径上,速度一般看相对误差,按检定点逐档计算,公式是 q =(v实测 − v设定)/v设定 × 100%。各检定点的相对误差都算出来,其中偏差绝对值超过允差的那一档,就判这一项不合格。
允差取多少,要看设备的准确度等级和规程要求,常见量级在 ±1% 以内,具体以现行规程和设备技术指标为准,不要拿一个数字到处套。
位移示值误差另算:按各检定点实测值与标准值之差,折算成全行程的百分比(%FS)来评价。检定用的位移测量器件,准确度要明显高于被检对象——本方案里拉绳位移传感器取 ±0.1% 准确度,位移覆盖 0~1000mm、速度覆盖 0.05~1000mm/min,量程盖住横梁行程即可。
怎么改:位移连续采集,速度靠求导
改进思路一句话:把"人工掐表读数"换成"连续采集位移再算速度"。
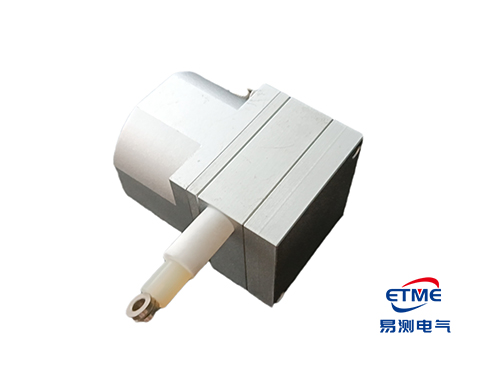
做法是:拉绳位移传感器本体通过下夹头连接装置固定在试验机下夹头上,拉线经上夹头连接装置接到上夹头,正好横跨移动横梁的行程。横梁随丝杆上下走,拉线跟着放收,传感器连续输出位移量;显示仪表用位移对时间求导,把当前位置和当前速度实时显示出来,速度波动也一目了然。
这样一来,T1、T2 不再是靠人猜的点,而是从位移曲线里自动判出来的:曲线开始走平的拐点就是 T1,开始往下折的拐点就是 T2。匀速段的时间算准了,速度实测值就不会再被系统性拉小。
误差从哪来,怎么压下去
| 误差来源 | 表现 | 压下去的办法 |
|---|---|---|
| 匀速段起止判不准 | 速度系统性偏小,设定值越高越偏 | 用位移曲线自动判 T1、T2 |
| 拉线与运动方向不同轴 | 位移读数偏小,重复性差 | 拉线与横梁行走方向对正,别斜拉 |
| 传感器准确度不够 | 位移示值整体偏差 | 选 ±0.1% 准确度等级 |
| 零点和满程漂移 | 用一段时间后偏差变大 | 定期用标准量具复校零点与满程 |
| 采样频率不足 | 拐点被抹圆,T1、T2 照样不准 | 采样率要远高于过程变化速率 |
表里容易忽略的是采样频率。位移曲线上的拐点在时间上是很短的一段,采样太稀,拐点就被抹圆了,自动判出来的 T1、T2 照样不准——那只是把人工读数的误差,换成了采样误差而已。
现场两个坑
现象一:速度检出值忽高忽低,同一档位测三次差得多。查出来是拉线和横梁运动方向没对正,横梁走直线、拉线走斜线,横梁在不同位置时拉线的张紧状态还不一样,位移读数一会儿准一会儿飘。处理:松开连接装置重新对中,让拉线全程贴着运动轴心走。
现象二:刚装上时很准,用了半年位移示值开始偏。原因是拉线长期受力后有微量伸长,加上出口处积了粉尘,回弹慢了。处理:定期用标准量具复校零点和满程,顺手清理拉线出口;拉线伸长明显的就换绳,别硬用。
常见问题
问:试验机横梁速度检定,拉绳位移传感器准确度要做到多少?
答:一般做到 ±0.1% 才够检定用,位移覆盖 0~1000mm、速度覆盖 0.05~1000mm/min,量程能盖住横梁行程就行。重点在准确度等级够,不在量程留多大。
问:传感器装在上夹头还是下夹头?
答:本体固定在下夹头一侧,用下夹头连接装置拧牢;拉线那头经上夹头连接装置接到上夹头,跨过去正好罩住移动横梁的行程。拉的方向要跟横梁行走方向一致,别斜着拉,斜了位移会算小。
问:用总时间近似代替匀速段时间,误差出在哪?
答:横梁先冲到设定值、保持一段、再回到零。真正匀速那段从哪一刻开始、哪一刻结束,就是 T1、T2,很难卡准。现场拿总时间 T3 顶上去算,算出来速度系统性偏小,设定值越高偏得越厉害。
问:检定结果能不能靠多测几次取平均来纠偏?
答:多测取平均只能减小随机误差。T1、T2 判不准造成的是方向固定的系统偏差,测一百次均值还是偏小。要压它,只能换测量方式,让位移曲线自己去判这两个点。
试验机横梁位移与速度检定的拉绳位移传感器选型、安装与复校问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号