


注塑机电子尺常见故障与更换要点

注塑机电子尺出问题,八成集中在三种现象:射胶或锁模位置读数跳动、零点漂移、顶针段震动后损坏。排查的顺序是先分机械还是电气,再看供电与屏蔽,最后才怀疑传感器本体。换新也不是拔插那么简单,量程、输出、接线定义和安装尺寸四项对上了才能装,装完还得校准一遍。下面按现象到处理讲清楚。
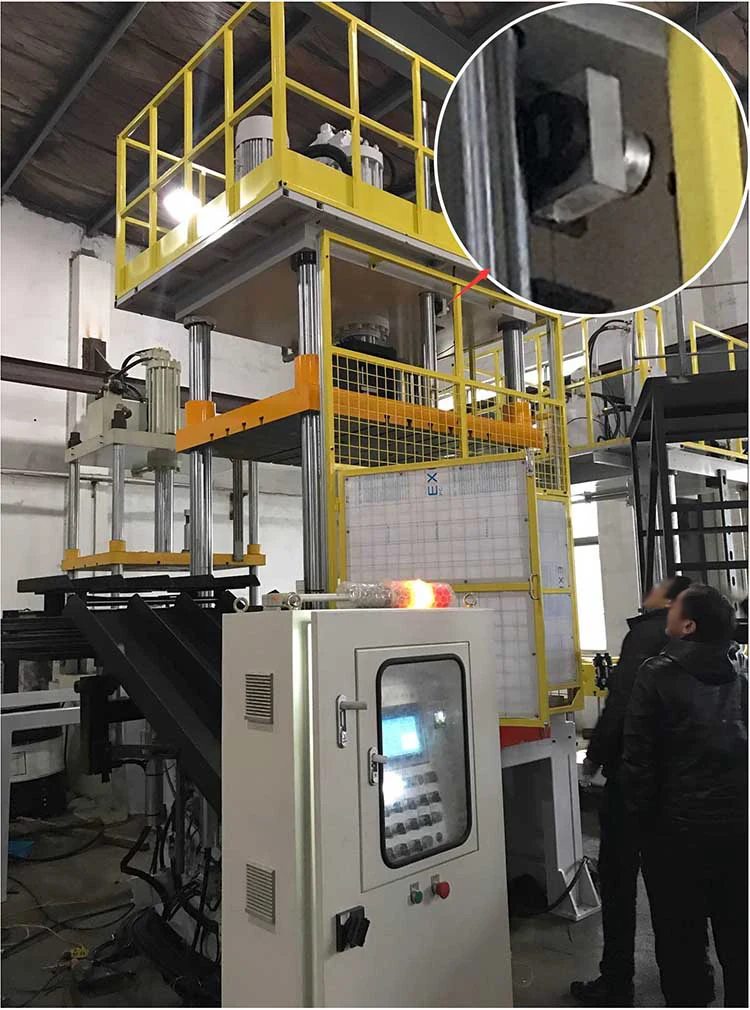
注塑机电子尺读数跳动的排查顺序
读数跳动是注塑机电子尺最高频的报修。表现形式是位置显示在某个区间来回抖,有时还有突然的尖峰。先别急着换件,按「机械—电气—本体」的顺序排,能省下大量备件钱。
机械方面看三处:传感器安装是否同轴、连接件有没有松动、测杆有没有被侧向力别住。机器长期震动,紧固件松动很常见,一松动测杆就跟着晃,滑刷接触不稳,读数就跳。先把这三处紧固到位再往下查。
电气方面看两处:信号线有没有和变频器动力线并行走、屏蔽层是不是单端接地。注塑机的加热圈、伺服驱动器都是干扰源,屏蔽没做好,读数跳动会非常明显。把信号线挪开、屏蔽层改成单端接地,很多跳动当场就消失。
零点漂移与满量程偏差怎么处理
零点漂移的表现是机器回到原点后,位置显示不再回到零,慢慢偏了几毫米。这一般不是传感器坏了,而是零点基准变了:机械原点移动、连接件松动、或者标定参数被改过。先机械后参数,顺序不要颠倒。
满量程偏差的表现是两端能对上、中间对不上,或者整条曲线倾斜。整条倾斜多半是零点和满量程需要重新标定;中间偏差大则要怀疑轨道磨损,这条曲线已经不是直线了,标定救不回来,只能换件。
处理思路是先做一次标准校准:让机构走到机械零位,把显示标成零;再走到满位,把显示标成满量程值。标完之后把中间几个位置对一遍,如果中间还是差,就是线性度问题。校准步骤本身不复杂,难的是判断到底该校还是该换。
顶针段震动为什么最容易坏电子尺
顶针动作行程短、频率高、冲击明显,电子尺装在这个位置承受的是反复的加减速。滑刷在轨道上快速来回摩擦,接触压力稍有变化,接触电阻就跟着变,输出开始出现毛刺,这是顶针段报修多的直接原因。
另一个原因是安装刚性。顶针附近的安装支架往往比较单薄,机器震动通过支架放大到传感器本体,传感器和测杆之间的相对运动被放大,滑刷磨损速度成倍增加。同一台机上,顶针段的电子尺寿命通常比射胶段短。
改善办法有三个方向。一是把安装支架做厚做实,减少震动传递;二是把信号线分开走、屏蔽做好,先把干扰因素排除掉,避免误判;三是选滑刷触点较多、结构更坚固的型号,在频繁冲击下接触更稳定。
| 故障现象 | 优先排查 | 常见原因 |
|---|---|---|
| 读数持续跳动 | 机械与干扰 | 紧固件松动、信号线与动力线同槽、屏蔽未单端接地 |
| 零点回不去 | 机械基准与标定 | 机械原点移动、连接件松动、标定参数被改 |
| 中间位置偏差大 | 传感器本体 | 轨道磨损、滑刷老化,曲线已不成直线 |
| 顶针段频繁损坏 | 安装刚性与选型 | 支架单薄、冲击传递大、滑刷接触压力不足 |
注塑机电子尺更换五步走
第一步,停机断电挂牌,确认机台处于安全状态再动手,同时把当前的位置参数和标定值记录下来,方便恢复对照。第二步,量尺寸。把旧件的量程、输出形式、接线定义、外形长度、安装孔距、测杆或连接方式全部量清拍照,这决定新件能不能装上。
第三步,拆旧件。拆的时候留意有没有垫片、有没有偏心套、连接件是否已经损坏,这些零件往往要一起换。第四步,装新件。装的时候保证测杆与运动方向同轴,手动走一遍全行程,确认没有卡滞、没有顶到底,再拧紧固定。
第五步,接线与通电。按引脚定义接线,屏蔽层单端接地,上电后先量供电电压,再看显示或控制器读数是否随机构运动单调变化。这五步里,前两步最容易被跳过,也最容易出问题。
换完必须做的一次校准
新件装上不等于能用,必须重新标定零点和满量程。让机构走到机械零位,把显示标成零;走到满位,把显示标成满量程值。标完在中间取三到五个位置对一遍,确认读数与实际位置一致。
校准完之后建议做一次空循环试机,让机器按生产节拍跑几十个循环,观察读数有没有跳变、有没有漂移。这一步能提前发现安装不牢或者干扰问题,比开机生产后再停机排查划算。
最后把校准值和更换记录写进设备档案。下次再坏的时候,有历史数据对照,判断是正常磨损还是安装问题会快很多。
常见问题
问:注塑机电子尺读数跳动,一定要换新吗?
答:不一定。先把安装紧固、同轴度、屏蔽与走线这三项查一遍,多数跳动是这些原因。只有确认机械和电气都没问题,读数仍然不稳,才考虑换件。
问:零点总是回不到零怎么办?
答:先确认机构原点有没有移动、连接件有没有松动,再按零点和满量程做一次标准标定。若标定后零点能回、中间位置仍偏差大,就是轨道磨损,需要换件。
问:为什么顶针段的电子尺坏得比别的位置快?
答:顶针动作频率高、冲击明显,加上支架刚性常常偏弱,震动被放大后滑刷磨损更快。改善办法是把支架做实、选滑刷触点较多的结构,并把信号线干扰先排除掉。
问:换新件时最容易漏掉什么?
答:最容易漏掉量尺寸和重新校准。只对上量程和输出就装,往往安装孔距或测杆连接方式不匹配;装完不校准,读数带着固定偏差运行,产品尺寸就偏了。
问:能不能用别的型号替代原来的电子尺?
答:可以,但要把量程、线性度、输出形式、接线定义和安装尺寸逐项对上。老设备找不到同款时,把旧件铭牌和安装尺寸提供给厂家,让对方协助对照可替换项,比自行猜测稳妥。
注塑机电子尺的故障判断、旧件对照替换与换后校准,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 德敏哲CANopen位移传感器通讯配置范例详解[2026-09-24]
- 注塑机顶针电子尺震动问题与现场加固办法[2026-09-24]
- CANopen位移传感器事件计时器SDO配置详解[2026-09-24]
- 位移传感器接口从模拟量走向总线-产线升级内容要点详解[2026-09-24]
- 磁致伸缩液位计工作原理:脉冲怎么变成液位[2026-09-22]


 粤公网安备 44030602003587号