


干渣机磁致伸缩位移传感器:双缸同步张紧控制
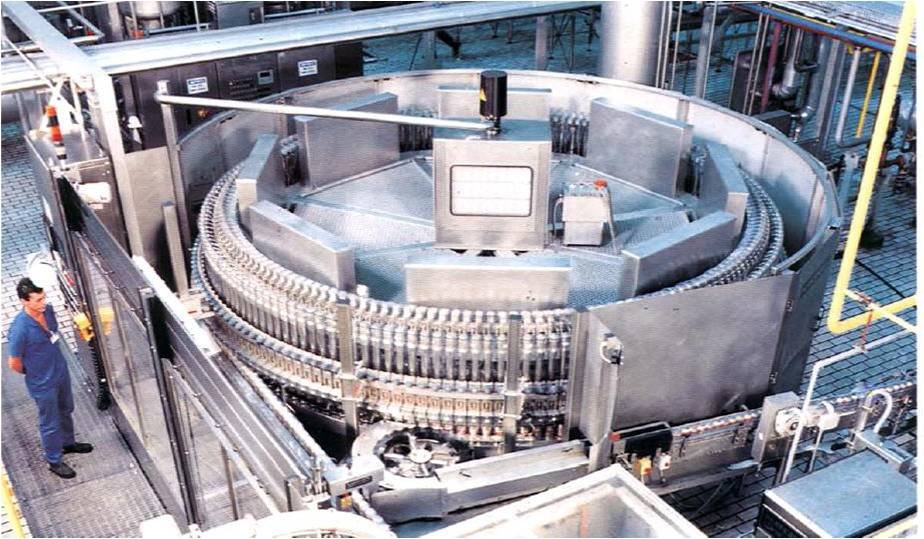
干渣机磁致伸缩位移传感器装在热电厂锅炉底部干渣机的尾部张紧系统上,测的是两只张紧液压缸的伸出位置,整套系统的双缸同步、超差报警、断链保护都靠它给的位移值。干渣机一旦出不了渣,锅炉就得降负荷甚至停炉,所以这只传感器的量程、输出形式和报警值怎么定,值得掰开讲。下面按系统构成、控制要求、现场调试的顺序一条条说清楚。
干渣机尾部张紧系统在管什么
干渣机把锅炉底部落下来的干渣连续刮走,链板靠尾部的两条液压缸拉紧张紧。缸伸得太短,链板松,运行时容易跳链、跑偏;伸得太长,链条过紧,链板和托辊都加速磨损。张紧力还得随着链板机的长短和工况随时调,所以这套系统不是一按到底,而是同时盯着位移和压力两个量。
压力的作用是保证链条始终被拉紧,位移的作用是保证两只缸伸出一致。只看压力,两只缸压力一样但位置可能差十几毫米;只看位移,位置一致了但整条链可能没真正拉紧。两个量互为约束,这是后面所有报警值能定得住的基础。
这套系统由哪些部件组成
动力来自一个液压站,执行部分是两条液压缸,现场常见规格是活塞直径90mm、缸杆直径70mm、行程630mm。每条缸的无杆腔装一只压力变送器,量程0-10MPa、输出4-20mA;缸内装一只位移传感器,量程0-630mm、输出0-10V。控制柜里有PLC和触摸屏,负责启停、参数修改、状态监视和报警记录。
从使用角度讲,现场还建议保留一套不进PLC的纯手动控制机构。当年加这套机构是为了防PLC或触摸屏故障导致整条线瘫住,事后证明在初始调试阶段也发挥了作用——自动逻辑没调好之前,靠它先把缸动起来验证机械部分,能省不少时间。
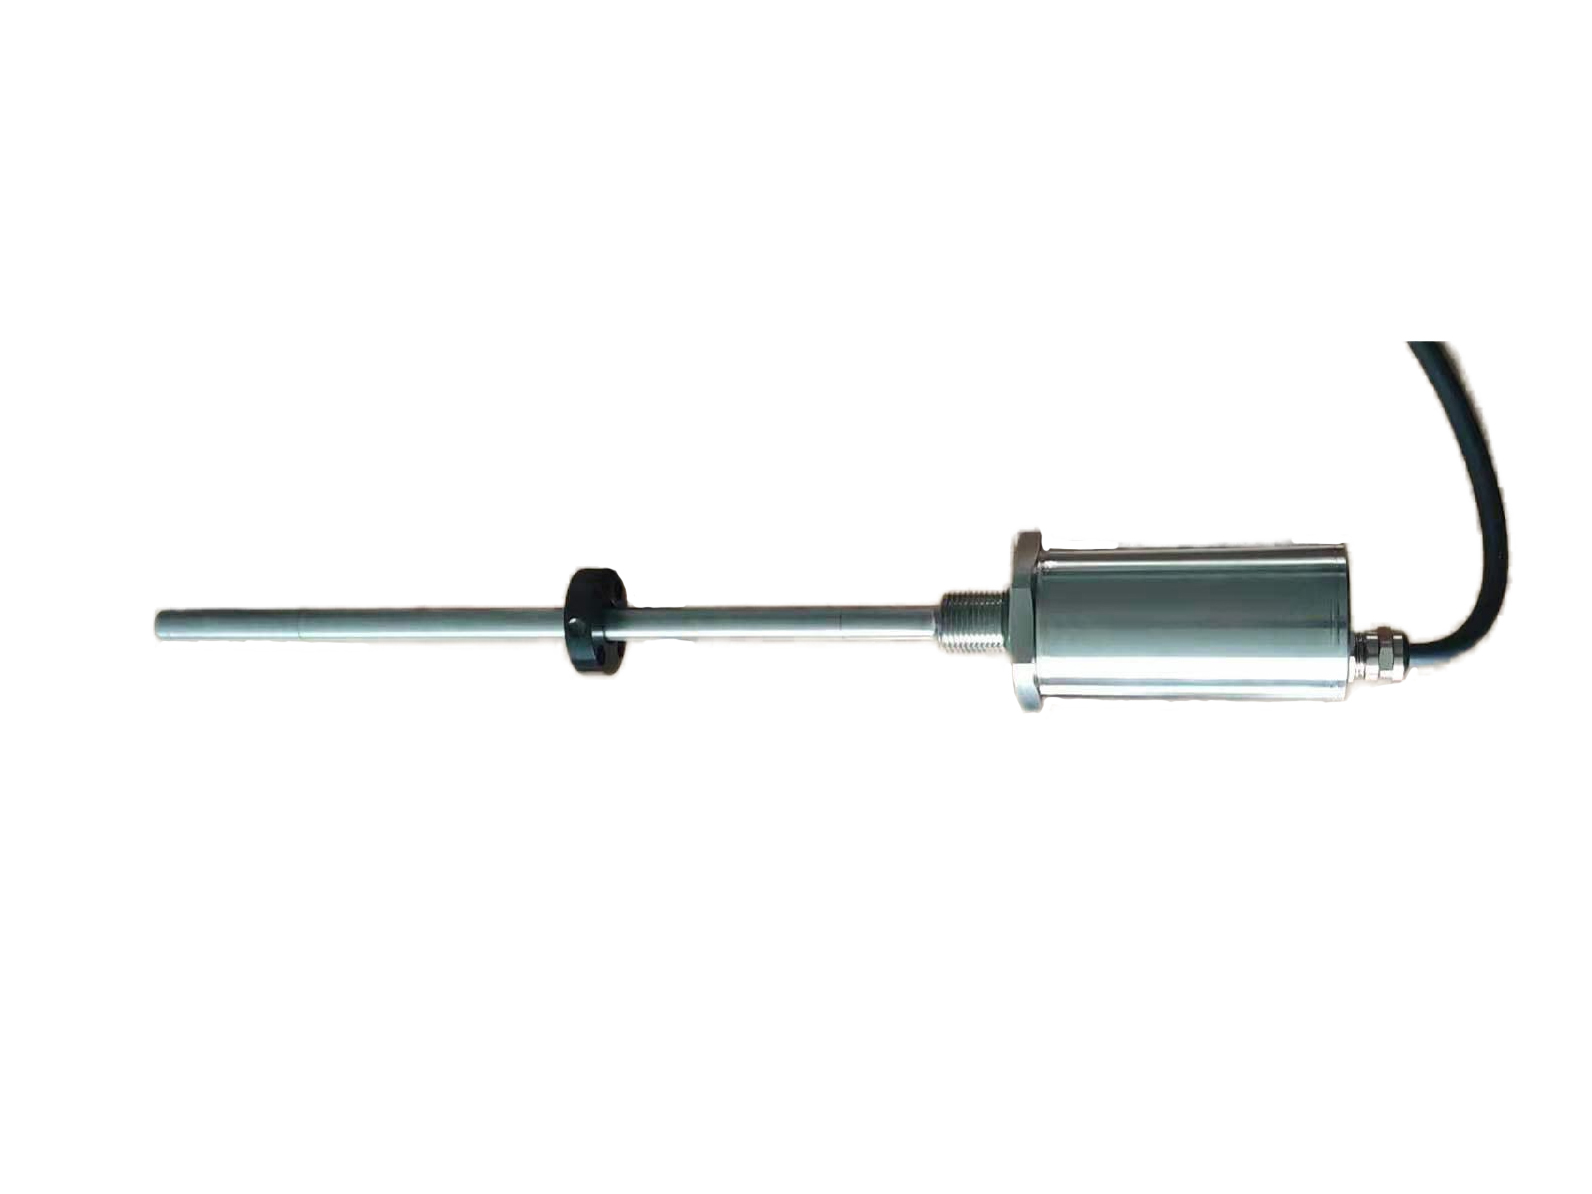
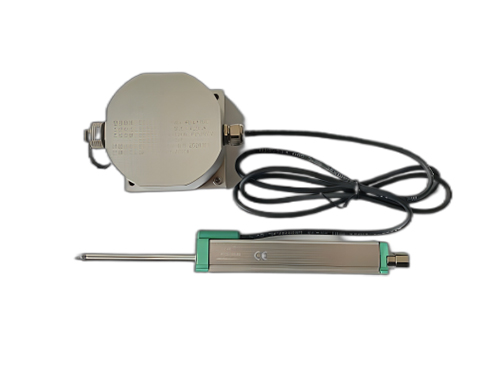
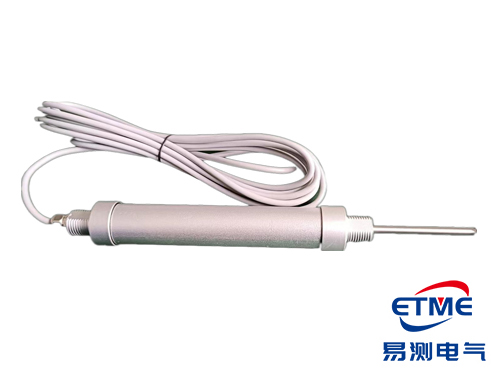
传感器的安装位置有讲究:磁致伸缩的测杆要伸进缸内,和活塞上的磁环配合,测杆与磁环之间是非接触的。所以油液里带点细微铁屑、缸体有振动,都不影响读数,这一点比拉绳式或电阻式在干渣机这种粉尘大的地方省心得多。
干渣机磁致伸缩位移传感器的控制逻辑与报警值
系统启动后油泵自动运行,两条缸同步伸出,伸出过程的位移差不能超过5mm,这是同步的硬指标。任意一条缸达到设定的最大张紧压力,该缸先停止伸出;两条缸都到了压力上限,油泵停,转入监视运行状态。
监视状态下链条会因运转产生位移变化,系统按压力优先、位移随后补差的方式处理。下面这张表是现场常用的设定档位,具体数值还要结合链板机长度和工况微调,以实际调试为准。
| 工况 | 常用设定 | 系统动作 |
|---|---|---|
| 伸出过程同步偏差 | 位移差 ≤5mm | 超出即修正,不允许带差持续伸出 |
| 运行中出现位移差 | 超过15mm | 压力正常时做行程补差 |
| 位移差继续扩大 | 达到50mm | 报警停机,报警值上传中控室 |
| 位移接近行程末端 | 超过620mm | 报警停机,保护液压缸 |
| 张紧压力突降 | 低于下限10bar | 报警停机并上传 |
| 其他故障 | 电机过载、滤油器堵塞、液位低 | 汇总为综合报警上传,屏上有报警历史 |
这里要提醒一句:补差不是无条件的。位移差超过15mm时先补差,但如果压力已经不在正常区间,得先把压力拉回设定范围。因为压力不正常时,传感器给出的位移值本身就不在有效测量段里,越补越乱。
量程与输出信号怎么配
量程按液压缸的最大行程选,两端都要留余量,别让磁环走到有效测量段的边缘。两只缸的传感器建议同批、同量程,避免两只之间本身就有系统性偏差。输出形式跟着控制系统走:这套系统的模拟量通道收0-10V,就选0-10V;如果控制室离现场较远、线路比较长,改用4-20mA或者直接上数字量输出会更稳妥。
| 项目 | 建议配置 | 说明 |
|---|---|---|
| 位移量程 | 0-630mm(按缸行程定,两端留余量) | 报警点定在620mm就是为留余量 |
| 位移输出 | 0-10V | 与PLC模拟量通道匹配 |
| 压力变送器 | 0-10MPa / 4-20mA | 装在无杆腔,取压点两缸要统一 |
| 传感器供电 | 24V DC 独立稳压电源 | 不要和电磁阀共用一路 |
| 信号线 | 屏蔽电缆,屏蔽层现场端单端接地 | 与动力线分槽敷设 |
现场调试容易踩的三个坑
第一是伸出同步偏差。我们碰到过一套干渣机,伸出时位移差老在5mm边缘晃,换了传感器也没改善,最后查到是两只缸的取压点一个在缸头、一个在缸尾,压力差把补差逻辑带偏了。把取压点统一到同一位置后,差值一下稳在2mm以内。
第二是读数周期性跳动。也见过位移值每隔几分钟跳一下的,打开电控柜看,是信号线和一台变频器的动力线在同一个线槽里并排走了十几米,变频器一启动读数就抖。信号线单独穿管、屏蔽层在传感器端单端接地之后,跳动就没了。
第三是零点慢慢漂。有用户反馈装了三个月以后零点才开始偏,检查发现是缸尾支架焊接后没有退火,残余应力慢慢释放,把传感器安装底座带偏了。重新做去应力处理、螺栓加防松、再做一次标定之后,问题不再复现。
维护与备件怎么安排
这套系统日常维护不复杂。定期看两只缸的位移差趋势,正常应该稳定在几毫米以内,趋势持续变大说明链条或液压缸出了问题,要提前安排检修;压力变送器定期比对一次,误差大到影响补差判断就得更换;控制柜里PLC的I/O点要留裕度,方便后面增加信号。
备件方面建议至少备一套位移传感器和一套压力变送器。干渣机一般不允许长时间停,等货的代价远大于备件的成本。备件入库前核对好量程和输出形式,同型号同批次的参数一致性会更好。
常见问题
问:干渣机张紧系统为什么非要用磁致伸缩位移传感器,用别的行不行?
答:干渣机现场粉尘大、温度高、振动强,磁致伸缩的测杆与磁环非接触,没有磨损件,断电后位置也不会丢,比较适合这种持续运转又不好停机检修的场合。
问:位移差的报警值能自己改吗?
答:5mm、15mm、50mm这几档是现场经验值,可以结合链板机长度调整,但改之前要先确认压力回路正常,否则再好的阈值也压不住误报警。
问:传感器装在缸内,以后怎么更换?
答:多数结构拧开缸尾的连接件就能把测杆整体抽出更换,不用拆整个液压缸。换完要做一次零点标定,并重新跑一遍同步伸出,确认位移差在允许范围内。
问:位移到620mm就报警,是不是量程选小了?
答:不是。620mm是按630mm量程留出的安全点,提醒你链条可能过紧或缸已到极限。真到这一步应先查张紧压力,而不是简单把报警值往上调。
问:两只缸的位移差是不是越小越好?
答:不必追求零差。链条本身有弹性,允许几毫米的差异,关键是看差值是稳定的还是在持续扩大。趋势比瞬时值更重要。
干渣机磁致伸缩位移传感器在尾部张紧系统的选型、报警值设定与现场调试,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
- 压铸机位移传感器怎么选:压射与合模两处测点[2026-09-29]
 粤公网安备 44030602003587号