


机床位移传感器怎么选:磨床、电火花与数控轴定位
机床上要不要用位移传感器,先回答一个问题:这个位置量是给操作工看的,还是要进伺服环参与控制?前者用电子尺甚至接近开关都行,后者必须按动态响应和绝对位置输出重新选。
很多机加工现场的困惑来自“光栅尺不是已经够了吗”。光栅尺在直线轴定位上确实主流,但它解决的是“轴走到哪”,解决不了“机构变形了多少、工件被压下去多少、砂轮磨损后还差多少”。这些量恰恰是位移传感器的主场。
这篇按机床上的三类测量、与光栅尺的分工、磨床与电火花两处的具体做法、参数怎么定来讲,看完能判断一个测点到底该上哪种。
机床上的位移测量分三类
把机床上所有“要测位置”的地方归一下类,会发现它们的目的完全不同。
| 类别 | 测什么 | 典型工位 | 关键指标 |
|---|---|---|---|
| 轴定位类 | 直线轴、回转轴走到哪 | 数控工作台、滑鞍、刀塔 | 分辨率、全程精度、绝对位置 |
| 变形/压入类 | 受力后的微量变形、压入深度 | 磨削进给、压装、夹具夹紧 | 微米级分辨率、重复性 |
| 补偿/监控类 | 砂轮磨损、电极损耗、热伸长 | 修整机构、电火花主轴、主轴箱 | 长期稳定、微米级分辨、抗油雾 |
和光栅尺怎么分工
两者不是替代关系,是互补关系。判断办法很直接:要测的量能不能被“轴的位置”代表。能,就归光栅尺;不能,就归位移传感器。
| 对比项 | 光栅尺 | 位移传感器 |
|---|---|---|
| 测量目标 | 导轨方向上的轴位置 | 任意两点之间的相对位移 |
| 安装前提 | 沿导轨全长铺装,需要基准面 | 跨接在两个被测点之间即可 |
| 测变形 | 测不到(它只认导轨) | 正好是它的用途 |
| 空间占用 | 随行程线性增长 | 与被测行程可解耦 |
| 典型选型 | 直线轴位置反馈 | 磨削进给、压入深度、补偿量 |
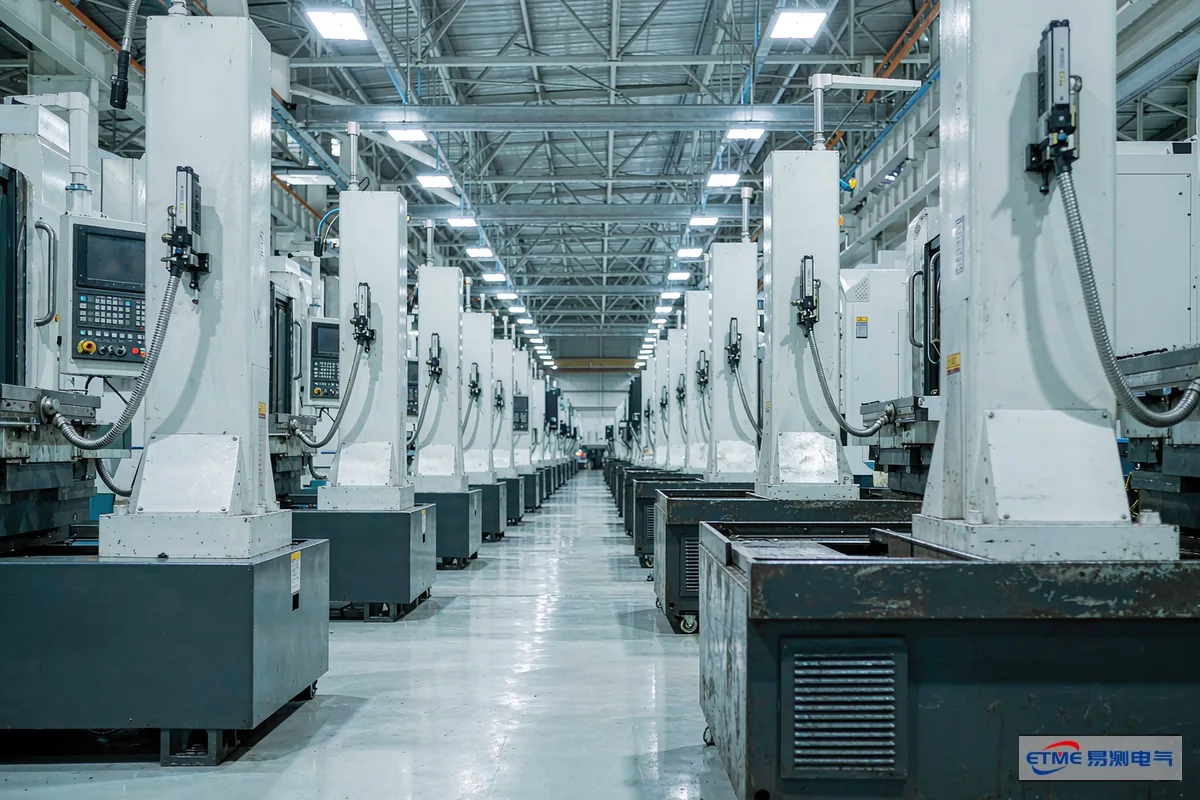
磨床:进给、修整与让刀
磨削对尺寸的敏感度是机加工里最高的,微米级偏差直接决定合格与否。
- 砂轮架进给:测的是真实进给位置,用来补偿丝杠反向间隙和热伸长。这一路需要绝对位置输出,避免断电后回零。
- 砂轮修整量:每次修整都会吃掉一层砂轮,位移传感器记录修整后的实际位置,数控系统据此更新磨削程序的原点。
- 让刀与变形:磨削力会让工件和砂轮产生弹性变形,位移传感器测到的量比理论进给量大一点点。这个“差值”在精磨阶段很有价值。
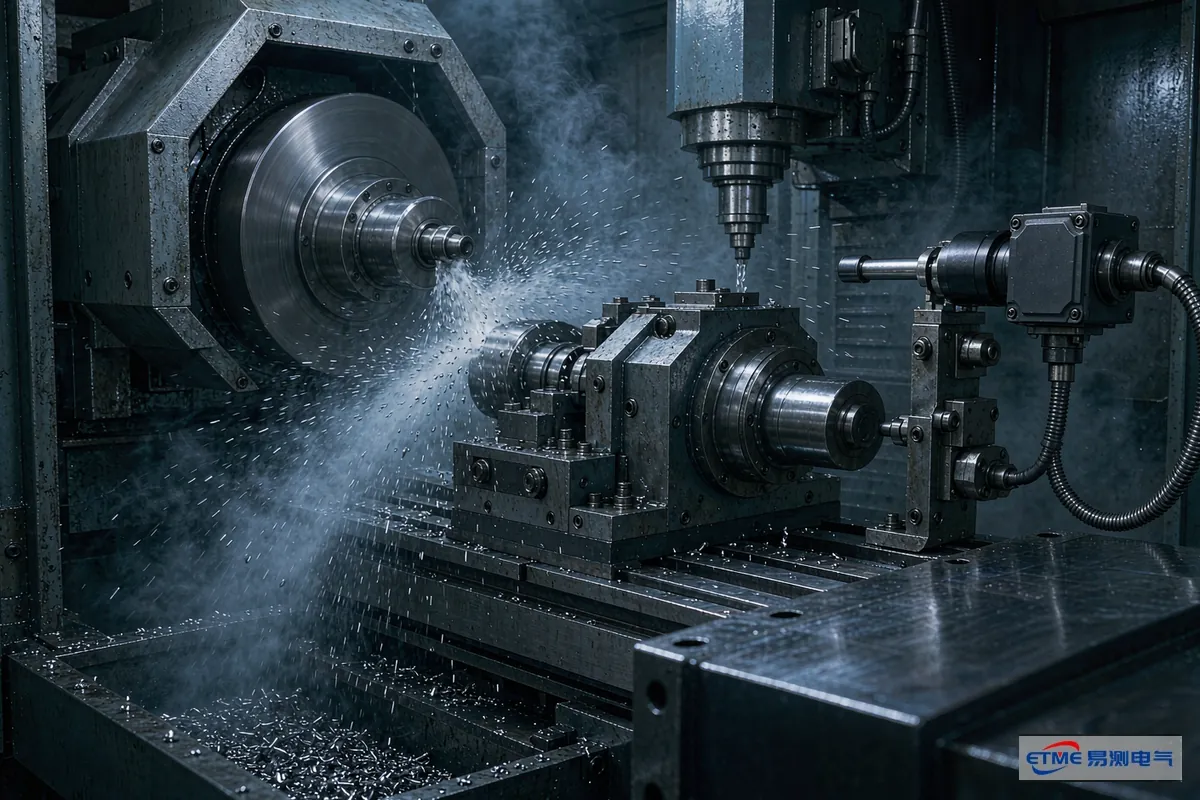
电火花:Z 轴伺服与电极损耗
电火花成形机的工作环境对传感器不太友好:工作液(煤油或去离子水)油气弥漫,加工区有放电干扰,Z 轴要做伺服跟随。
- Z 轴伺服需要响应快:电极要跟着放电状态微动,位移反馈如果滞后,伺服就会来回找位。这里看的是带宽和输出刷新率,不是分辨率越高越好。
- 电极损耗要累计记录:电极在加工中会逐渐损耗变短,位移传感器记录 Z 轴到位位置的变化量,系统据此补偿。这类量跨度小、时间长,考验的是长期稳定而不是瞬时精度。
- 油雾环境要看密封与材料相容性:煤油对某些橡胶密封件不友好,选型时要确认密封材料对工作液的耐受性。
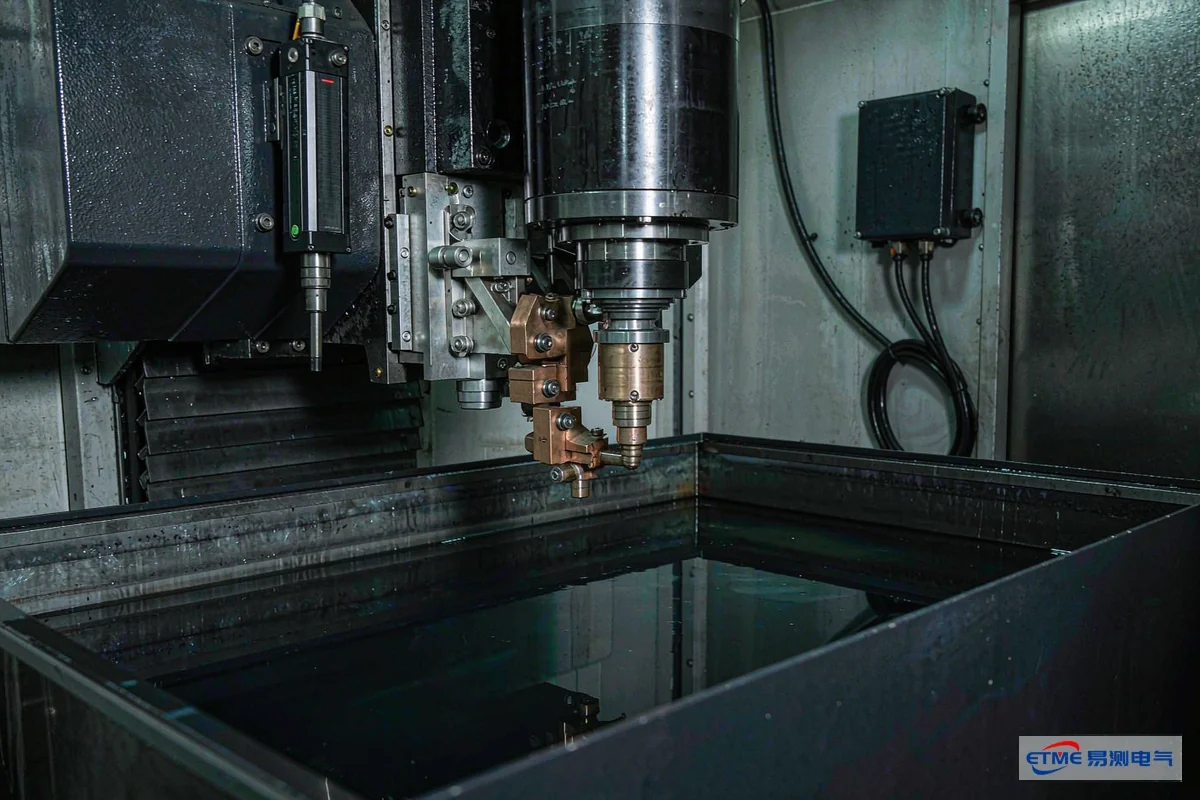
参数怎么定
- 量程:按“实际最大位移”定,不是按轴的行程定。很多机床轴的行程几百毫米,但真正要测的变形只有零点几毫米,量程选大了,分辨率就浪费了。
- 分辨率:比要求的公差高一个数量级就够。要求 10 微米公差,选 1 微米分辨率合理;再往上加,测量系统本身的噪声反而成为负担。
- 输出:进伺服环的选总线或高速模拟量,同时确认控制器能接受的接口类型,避免中间加转换增加延迟和误差。
- 防护:按冷却液和油雾的实际接触情况定,而不是按车间湿度。
机床位移传感器常见问题
问:有光栅尺的机床还需要装位移传感器吗?
答:看测什么。光栅尺测的是导轨上的轴位置,测不到受力变形、工件让刀、砂轮磨损。如果机床出现过“坐标到位但尺寸超差”的情况,加一路测量反馈通常比调参数更有效。
问:磨床上位移传感器精度要到多少?
答:按最终公差反推,一般分辨率取公差的十分之一左右。比这更精没有意义,因为磨削过程本身的热变形和让刀量就大于这个量级。
问:位移传感器能不能直接接机床数控系统?
答:要看接口。模拟量输出接通用模拟输入模块最省事,但要注意阻抗匹配和线路压降;总线输出需要数控系统支持相应的通讯或加装接口模块,选型前先确认接口能力。
问:加工中心能不能用位移传感器测主轴热伸长?
答:可以,而且这是很划算的一个测点。主轴热伸长在长时间加工中可达数十微米,用一路位移传感器监测并在程序里补偿,比反复试切省事。
问:电火花机的传感器为什么强调长期稳定?
答:因为电极损耗补偿靠的是累计量。如果传感器本身漂移,系统会把它当成电极损耗去补偿,误差越积越大。这类场合宁可牺牲一点分辨率,也要保证零点稳定。
延伸阅读
校准与零点满量程的做法,见 直线位移传感器电子尺校准:零点与满量程步骤;标定周期与超差处理翻 位移传感器标定方法:步骤、周期与超差处理;与光栅尺的取舍见 电子尺替代光栅尺行不行?精度寿命与成本对照;安装找正翻 位移传感器安装的同心度与平行度:比选型更容易出问题。
机床位移传感器的选型、磨床与电火花测点方案及接口匹配,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 位移传感器IP防护等级怎么选?别只盯着IP67[2026-10-04]
- 耐腐蚀位移传感器怎么选:材质、密封与电缆[2026-10-01]
- 本安防爆位移传感器选型对比:拉绳与磁致伸缩怎么选[2026-09-25]
- 位移传感器接PLC通讯怎么选:RS485与工业以太网[2026-09-23]
- 本安防爆位移传感器选型:防爆型式标志与九大参数核对[2026-09-22]


 粤公网安备 44030602003587号