


GEFRAN杰佛伦位移传感器选型:磁致伸缩与电子尺
GEFRAN杰佛伦位移传感器这条产品线,实际就两块:磁致伸缩式和直线电子尺。先把结论放前面——要非接触、要长寿命、断电之后不能丢位置,选磁致伸缩;只做常规位置反馈、预算卡得紧、能接受定期更换,选直线电子尺。这两条线原理不同,价格差一截,寿命和维护方式也完全是两码事。下面按现场能摸到的判据,把工况边界划清楚。
GEFRAN杰佛伦位移传感器两条产品线各管什么
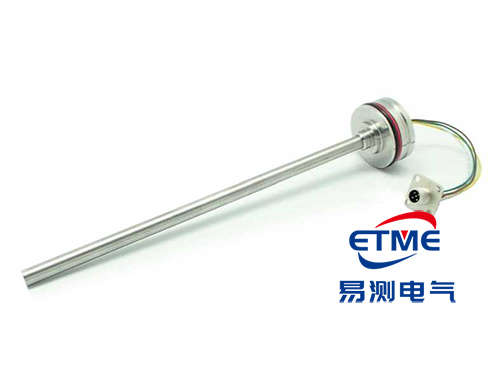
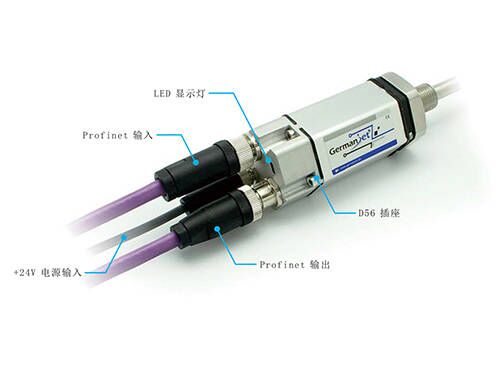
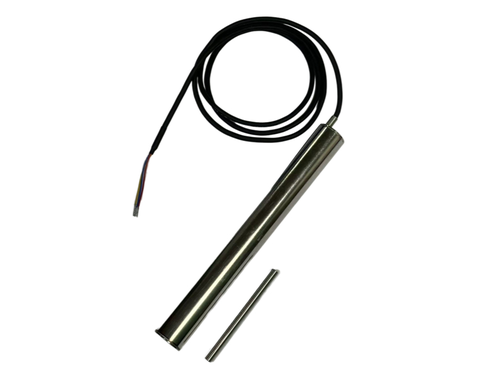
先说结构。磁致伸缩这条线是滑块式和磁环式两种非接触结构,位置磁铁套在测杆外面,测量元件和磁铁之间不碰,靠波导丝里的应变脉冲时差算位置。输出上模拟量和数字量都有,最被看重的一点是绝对值——断电再上电,位置直接还在,不用回零。
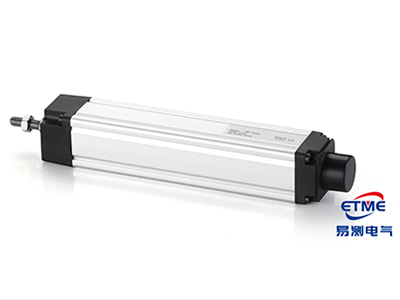
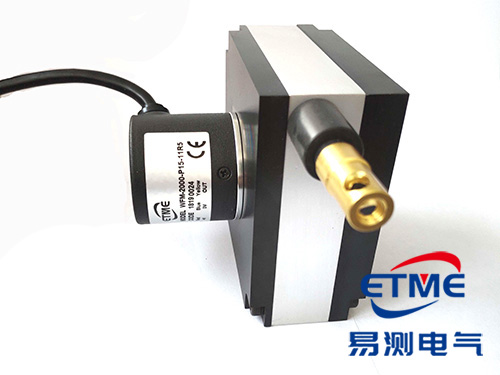
直线电子尺也叫电阻尺,是拉杆式和滑块式两种导电塑料结构,靠电刷压在电阻体上取分压信号,属于接触式测量。另外还有线性旋转型和信号变送器配套,需要转成角度反馈、或者要把信号换个形式送出去的场合会用上。
- 磁致伸缩位移传感器:滑块式、磁环式非接触结构,模拟量与数字量输出都有,无机械磨损、绝对值输出,适合油缸内置、冶金、注塑这类高可靠要求场合。
- 直线位移传感器(电子尺/电阻尺):拉杆式、滑块式导电塑料结构,性价比高,适合注塑机、木工机械这类常规位置反馈。
磁致伸缩这条线:钱花在非接触和绝对值上
油缸内置是它最典型的用法。活塞上装一个位置磁铁,测杆从缸尾伸进去,磁铁跟着活塞走,测杆一点不碰它。这种结构没有相对摩擦的磨损件,也不会有电刷磨下来的粉屑跑进液压油。密封一般用 O 型圈加固定圈,测杆的螺纹常见 M18×1.5 这类规格,具体以厂家样本为准。
代价在钱上。同一量程,磁致伸缩的价格通常比电子尺高出一截,量程越长差距越明显。另外它对安装同轴度有要求——磁铁和测杆不同心,或者磁铁卡座松动,读数就会偶尔跳一下。工程上要算总账:高频往复、油污重的工位,免维护省下来的停机损失,往往比那点差价大得多。
直线电子尺这条线:便宜换来什么代价
导电塑料电子尺结构简单、价格低,同行程下比磁致伸缩便宜不少,这也是它在注塑机、木工机械上用得多、用得住的原因。它给的是相对位置,电刷在电阻体上滑动取分压,输出以模拟量为主,配信号变送器也能把信号换一种形式送出去。
代价是磨损。电刷和电阻体是一对摩擦副,动作次数上去,电阻体表面会被磨出痕迹,阻值慢慢变化,反映到读数上就是同一个位置来回差零点几毫米到几丝,或者零点一点点漂掉。粉尘、切削液、油雾渗进去,磨损速度还会更快。这类工位,电子尺要按耗材的节奏去打算。
两条线对着看:一张表就够了
| 对照项 | 磁致伸缩位移传感器 | 直线电子尺(电阻尺) |
|---|---|---|
| 测量方式 | 非接触,位置磁铁与测杆不碰 | 接触式,电刷压在电阻体上 |
| 磨损件 | 无相对摩擦的磨损部件 | 电刷与电阻体,属耗损件 |
| 断电后位置 | 绝对值,上电即有效 | 相对位置,需回机械原点 |
| 输出形式 | 模拟量与数字量,接口看型号定 | 以模拟量为主,可配信号变送器 |
| 典型工况 | 油缸内置、冶金、注塑等要求高的工位 | 注塑机调模、木工机械等常规反馈 |
| 维护重点 | 防油污、保同轴、查磁铁固定 | 定期查电刷、阻值与输出线性 |
| 采购成本 | 偏高,量程越长差距越明显 | 偏低 |
怎么选:五个现场判断
- 有没有磨损条件:粉尘、切削液、油雾能钻进去的工位,别让电刷去扛,优先非接触。
- 断电要不要记位置:开机就要马上知道位置、又没法回机械原点的,选绝对值输出。
- 动作频次高不高:高频往复的工位按动作次数估寿命,电子尺就当耗材来排计划。
- 行程有多长:长行程选磁致伸缩要算价格,选电子尺要确认电阻体长度和安装空间都够。
- 安装空间与同轴:油缸内置得有孔位和同轴条件;空间紧装不进去,外置式或拉杆式更省事。
这两年碰到的两个典型情况
第一个:某台注塑机的调模机构原来用电子尺,用了不到一年,位置读数开始在同一位置来回跳。拆开看,电阻体表面磨出一条明显亮痕,电刷也短了一截,根子在车间粉尘大、又没加防护。处理是先给位置加一段防尘挡板,再换成非接触的磁致伸缩,之后两年没再因为位置反馈停过机。
第二个反过来:有台设备本身干净、动作也慢,客户一开始上了磁致伸缩,装的时候磁铁卡座没做正,读数偶尔跳一下。查了半天是卡座松动,磁铁和测杆偏心。重新做卡座、把同轴度调好,问题就没了。这种工况其实用电子尺就够,钱能省下来。
常见问题
问:GEFRAN杰佛伦位移传感器这两条线,到底怎么分工?
答:要非接触、长寿命、断电不丢位置,用磁致伸缩,滑块式或磁环式,适合油缸内置、冶金、注塑这类要求高的工位;只做常规定位、预算敏感、能接受定期更换,用直线电子尺,拉杆式或滑块式导电塑料结构。
问:电子尺用在油污、高频往复工位会出什么问题?
答:它靠电刷压着电阻体接触取信号,油污里的脏东西、切削液渗进去,电刷就磨得飞快。本该用好几年的东西,几个月就开始跳数、阻值往上飘,整条位置反馈一点点失准。这种工况老实说就该换磁致伸缩。
问:断电再上电位置就错,是磁致伸缩还是电子尺的问题?
答:多半出在电子尺上。它给的是相对位置,一重启就得先去机械原点找基准,程序里漏了回零这一段,上电位置自然是错的。磁致伸缩给的是绝对值,断了电再送电也不用找零;油缸塞在里面、根本不好回原点的场合,用它就省事。
问:干净工位、预算又紧,用磁致伸缩是不是浪费?
答:是有点多花钱。它的主场在油缸内置、冶金这类高要求场景;普通注塑机调模这类工况,直线电子尺完全够,性价比高得多。
问:磁致伸缩读数偶尔跳一下,先查什么?
答:先查磁铁。卡座松动、磁铁和测杆不同心、或者安装件用了带磁性的材料,都会让读数不稳。其次看信号线有没有和动力线捆在一起走。这两样都排除掉,再怀疑传感器本体。
GEFRAN杰佛伦位移传感器两条线的选型与应用问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号