


压块机磁致伸缩位移传感器:替代接近开关的位置改造
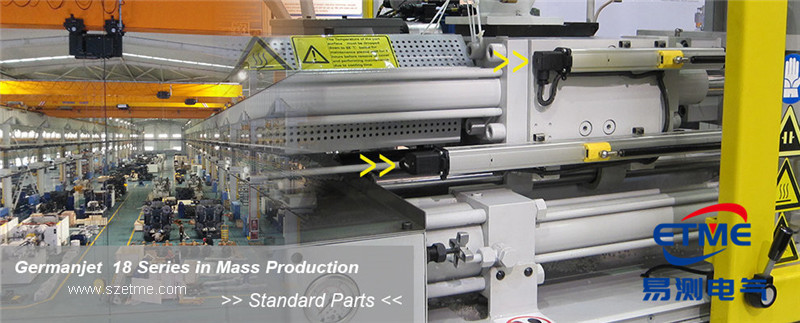
压块机磁致伸缩位移传感器在这套方案里替掉的是接近开关:位置反馈从"几个固定点"变成连续的一条线,装配和检修都省事,屏幕上也终于能把整个挤压过程画出来。这套用法来自德国 Weima Maschinenbau GmbH(威马机械)——一家专做压块机和粉碎机的厂,他们把双挤压机构、压杆、预压缩机三处原来靠接近开关检测的位置,陆续换成了德敏哲 19P 和 18 系列磁致伸缩位移传感器。下面把改造的思路、核对项和调试步骤拆开说。
压块机磁致伸缩位移传感器要盯的三个位置
一台压块机上,需要知道位置的地方有三处,用途各不相同,别混在一起谈。
- 预压缩机:在上方把小压力把碎屑压实,防止碎屑失控冲进挤压室。它要按长度模式逐渐补料,直到达到规定木块长度,所以必须要连续位置,不能只有"到位"信号。
- 压杆:把碎屑挤压成型,需要知道挤压活塞的起点和终点,但更需要知道过程中走到了哪。
- 双挤压机构:木块被交替从左右两侧弹出。右侧挤压时左侧出块,然后左侧机构移到压缩缸前,接着右侧出块、左侧成型,如此循环。这个顺序里,任何时刻两套机构中必须有一套正好挡在压杆前面。
为什么原来的接近开关在这个工况上吃亏
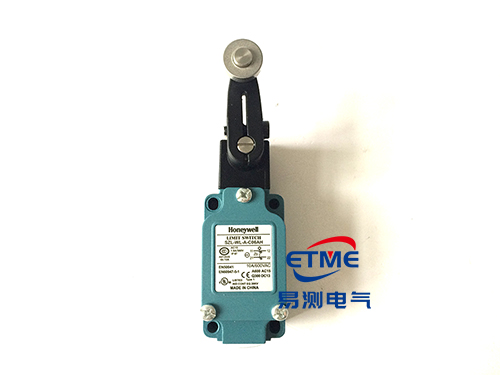
威马早期用的是电感式接近开关,一台机器上要装好几个,检测三个距离或位置。问题出在三方面:
一是调节靠手感。装配工得把开关一只只拧进去,反复对位置、临时上紧、再最终固定。销售经理 Jorg Topfer 说过一句很实在的话:开关没调准,很快就开始坏。压块机工作时振动大、粉尘重,开关的感应距离本来就只有几毫米,一旦被撞偏,位置就不准了。
二是只有开关量。接近开关只告诉你"到了"或"没到",中间过程一无所知。预压缩机要按长度补料,光有开关点没法算料量。
三是原来的链条方案太麻烦。预压缩机处,他们一度是自己设计了一套机构:一个接近开关扫描气缸上的滚珠链条,链条由金属和非金属滚珠交替组成,活塞运动时开关取脉冲,PLC 数脉冲算距离。这套东西不精确,安装和校准工作量还大。
| 对比项 | 接近开关 / 滚珠链脉冲 | 压块机磁致伸缩位移传感器 |
|---|---|---|
| 输出信息 | 只有开关点或脉冲计数 | 连续绝对位置,量程内任意一点都读得到 |
| 安装调节 | 逐只拧进去、反复对位、多次上紧 | 固定在液压缸上,定位件接活塞,一次装到位 |
| 抗振与耐粉尘 | 感应距离小,被撞偏就失准 | 非接触结构,磁环与测杆之间不接触 |
| 断电后 | 脉冲计数需重新回零 | 绝对输出,断电不丢位置 |
| 可视化 | 屏幕上只能概略显示行程 | 整个挤压过程可逐个跟踪与设置 |
| 检修成本 | 开关损坏频繁,停机换件多 | 无磨损件,检修工作量明显下降 |
表格里最值钱的一行其实是最后一行。接近开关本身不贵,贵的是它坏的时候机器得停。换成一整套连续位置反馈之后,客户拿到手的就是更低的维护成本,这一点在设备全生命周期里才看得出来。
改造怎么落地:先核对三样,再动安装位
老设备换传感器,最怕拿过来就装。按下面三样先核一遍,能省掉大半返工:
- 行程:量准这一处实际要走多远。压块机的三个位置行程差别很大,双挤压机构的行程往往比预压缩机长得多,别按某一处的量程统一报。
- 安装位:尽量沿用原来的安装基准面。19P 装在双挤压机构的液压缸上,定位件接到液压活塞;18 系列装在压杆的液压缸上,定位件接挤压活塞。装反了或者基准不共面,读数会随机构晃动变。
- 输出类型:这几处的 PLC 都要 4~20mA 模拟量。传感器输出要和 PLC 模拟量卡件匹配,量程要覆盖全行程并留一点余量。
装法本身不复杂:把传感器固定在液压缸上,把带导轨的定位元件连到活塞上,就这些。关键是安装面要和活塞运动方向平行,不然磁环走的是斜线,读数会在同一个位置反复跳。
调试:让 PLC 自己去学两个端点
装好之后不需要像接近开关那样一个个对螺钉。威马的做法是电气人员直接用 PLC 给传感器做示教:让机构走到"最左位置"停下,把当前测量值记下来当左限;再走到"最右位置",记下右限。PLC 用这两个端点算出 4~20mA 的对应关系,这个模拟量只和双挤压机构的两个位置有关,直接拿去显示。
所以对编程的人来说,这套传感器用起来和一个开关一样顺手——只不过多了一条连续的位置曲线。三处的设置方式完全一样,都能通过 PLC 的示教程序做。
调完之后一定要走两三个整循环,重点看两件事:一是双挤压机构交替出块时,两条曲线有没有同时落到"没挡住压杆"的区间;二是屏幕上的位置和实际木块长度对不对得上。
现场容易出岔子的地方
另一个常见情况是信号跳。传感器线顺着液压管路走、和电磁阀控制线捆在一个线槽里,读数上就会有毛刺。把传感器线单独穿管、屏蔽层单端接地,问题基本消失。这在压块机这种电磁阀密集的设备上尤其要注意。
还有预压缩机这一处。它要按长度补料,对位置精度反倒最敏感——位置偏差几毫米,木块长度就跟着差几毫米,长度模式下的产品一致性直接受影响。所以这一路的零点和端点示教宁可多做一遍。
常见问题
问:压块机上必须三处都换成磁致伸缩吗?
答:不一定,但三处换的思路是一样的。双挤压机构那处最值得换,因为它涉及 600 bar 压力下的安全逻辑;压杆和预压缩机两处换了之后主要收益是位置连续、可视化好做。可以先换一处跑一段时间,看效果再铺开。
问:原来接近开关的位置能直接挪过去用吗?
答:位置大致能沿用,但不能照搬。接近开关的安装点是按感应距离定的,位移传感器要按测杆行程和安装基准面重新核。原来的安装支架通常也要重做,尽量让安装面和活塞运动方向平行。
问:PLC 示教的端点会不会因为断电丢掉?
答:传感器本身输出的是绝对位置,断电不丢。但 PLC 里记录的左限、右限数值是程序里的参数,靠 PLC 的掉电保持区域或重新示教来保。建议把示教值也记在设备参数表里,换 PLC 电池或者改程序时能对回来。
问:压块机粉尘这么重,用久了要不要专门维护?
答:磁致伸缩本身没有滑动磨损件,维护量比接近开关小得多。要盯的是定位元件紧固件有没有松、磁环有没有被撞偏、电缆接头有没有进粉尘受潮。振动大的设备,紧固件每季度看一眼比较稳妥。
相关产品与资料
压块机、粉碎机这类振动粉尘工况的位置改造,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号