


液压硫化机磁致伸缩位移传感器:合模行程闭环与调试
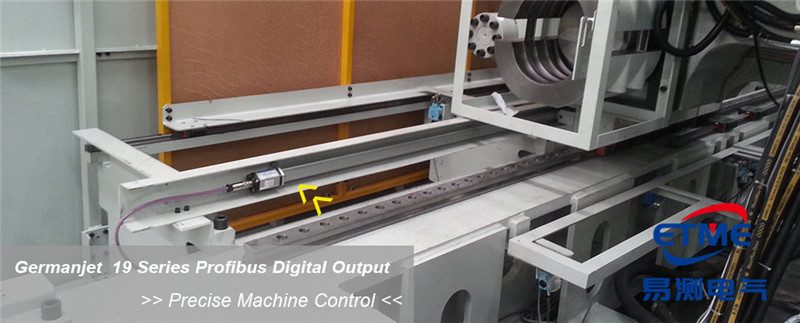
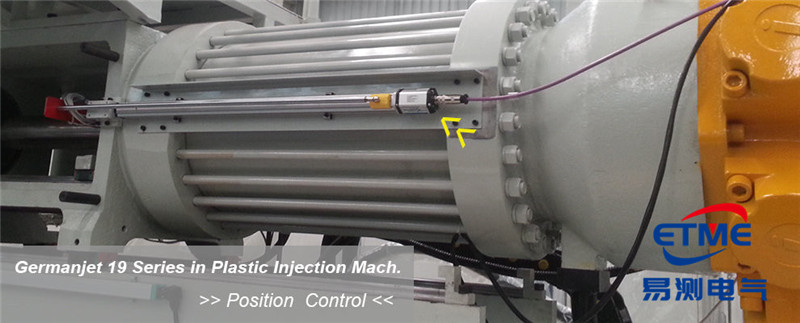
液压硫化机磁致伸缩位移传感器主要用在合模油缸和上环升降油缸上,把活塞的实际位置直接送进 PLC,做合模行程和胶囊高度的闭环。它非接触、无磨损、绝对位置输出,断电再上电位置不丢,这对轮胎硫化这种连续生产、一停就要重新定型的设备来说,是最实在的一点。
液压硫化机本身也是轮胎硫化的第二次飞跃:机械式硫化机取代硫化罐是第一次,液压式取代机械式是第二次。液压硫化机吸收了机械式硫化机的优点,克服了它固有的弱点,精度和自动化程度更高、硫化的轮胎均匀性更好,尤其适合子午线轮胎这类高等级胎。机械式硫化机那套靠限位块和行程开关定合模位置的做法,精度和重复性都已经跟不上了,这也是位移传感器从「选配」变成「标配」的原因。
液压硫化机磁致伸缩位移传感器装在设备哪几个位置
一台双模液压硫化机上,这套传感器通常盯三个地方。第一是合模油缸,也就是主油缸,测上模垂直上下的实时位置,合模距离和合模力都由它反馈。第二是上环升降油缸,控制中心机构上环的高度,让胶囊的伸缩定位准确可靠,以适应不同规格尺寸的胎胚。第三是装胎机构,装胎机构多为油缸升降、气缸旋转式,抓胎器中心定位套要与中心机构活塞杆自动找正定位,位置反馈准确了,轮胎定位和重复精度才有保证。
这些信号最终都汇到电气控制系统里。老机型上常见 PLC 加 PV550 这类人机界面的组合,对采集到的各种硫化数据参数做监控与运算处理;新机型基本都换成了带总线通讯的控制器。因为每支传感器的量程可以独立设定,也可以对每个模腔的合模距离单独控制,各个模腔独立工作、互不牵连——这对左右机架结构、双模配置的机器特别有用。
内置式怎么装:传感器埋进油缸里的结构
液压硫化机上用得最多的是 H 系列这类内置式结构,也就是把传感器装进油缸内部。结构上分三件:固定在油缸体上的不锈钢耐压外管、穿在管内的不锈钢波导杆,以及固定在活塞上的磁环。活塞一动,磁环跟着动,传感器读出磁环的位置,也就是活塞的位置。
内置式的好处很直接:传感器整个躲在油缸里,不怕撞、不怕脏,机床外观也干净。更关键的是维护方式——磁致伸缩传感器不需要泄压,直接分离安装在油缸内部的不锈钢耐压外管与其内部的不锈钢波导杆,就能做检测维护。这跟液压硫化机「各动作简单有效、尽量没有易损件」的设计思路是一致的,能少掉机械式硫化机那种定期中修、大修的麻烦,运行成本自然下来。
从受力角度看,硫化机机体是固定的框架式结构,结构紧凑、刚性好。用内置式传感器油缸垂直合模时变形小,开合模过程中上模部分只在传感器精密测量下做垂直上下运动,机架在合模力作用下的微小变形以模具中心线对称,对中精度和重复精度都能保持住。
合模行程闭环:参数该怎么提、怎么核
选型和验收时,下面这几项是必须逐条对上的。同一份样本上,写「精度」还是写「重复性」口径完全不同,问清楚再比价。
| 参数项 | 常规做法/常见范围 | 为什么要盯它 |
|---|---|---|
| 有效量程 | 按最大合模行程选,两端各留余量 | 行程贴满上限,容易撞端,重复精度也差 |
| 分辨力 | 内置式可达 0.001mm 级别(以厂家样本为准) | 合模距离要细分控制,分辨力不够就白调 |
| 重复性 | 比线性度更关键,验收以它为主 | 同一合模位置批与批要一致,靠的就是重复性 |
| 输出方式 | 模拟量(4-20mA/0-10V)、SSI、CANopen、Profibus 等 | 要和 PLC 或总线主站匹配,别到现场才发现接不上 |
| 工作温度 | 按缸内实际油温核对,以厂家样本为准 | 缸体附近温度条件与室温差别不小,不能想当然 |
| 耐压等级 | 按系统工作压力选,内置式看外管耐压 | 外管是承压件,选错直接影响安全和使用寿命 |
输出方式这一项特别要说一句:老机器改造时,控制柜里往往只有模拟量输入模块,那就老老实实选 4-20mA 或 0-10V;如果机器本身走总线,选 SSI 或 CANopen、Profibus 版本,位置是绝对值,断电重启不用回零,少一个开机动作就少一次出错机会。
安装与标定:按这个顺序走
- 先定磁环安装位置。磁环要牢靠地固定在活塞或运动件上,不能有相对松动。磁环与波导杆必须同轴,偏心会让读数出现周期性的偏差。
- 再核机械同轴度与安装面。耐压外管必须与活塞运动方向平行,安装面要一次加工到位,别用垫片找平——垫片在振动的合模动作下会慢慢跑位。
- 然后设定零点。把上模停到设定的合模起点(通常是模具接触前的参考位),确认读数落在零点附近;需要偏移就在控制器里改零点参数,别靠挪传感器本体去凑。
- 再走满量程核对。手动或点动把上模开到最大开模位,比较读数与实测行程。偏差超出允许范围,先查磁环是否松动、外管是否歪,再怀疑传感器。
- 最后往复两三个来回,看同一位置的读数重复性。来回差得多,优先怀疑安装对中,而不是产品本身。
- 把 PLC 侧的量程和分辨率对齐。两边的量程口径不一致,读数会在某个小数位「卡住不动」——这不是表坏,是量程设定没对上。
现场最常碰到的三类问题
第一类是合模高度批与批对不上。现象是同一副模具、同样的设定,连续几模的合模位置差出零点几毫米,轮胎出现偏磨或厚度不均。拆开看,多半是磁环的压紧结构松了,或者固定磁环的支架焊完没做去应力处理,反复交变载荷下应力慢慢释放,把磁环姿态带偏了。处理办法是重新固定并紧固到位,焊过的支架按工艺做退火,再重新标定零点。
第二类是读数偶发跳变。合模过程中位置值突然跳一下又回来,重复几次之后又正常。这类问题九成不在传感器,在信号线和接地:信号线跟伺服动力线挤在一个线槽里走,屏蔽层两端都接了地形成地环流,或者中间某个接线端子压得不实。把信号线单独走槽、屏蔽层改到控制柜侧单点接地、端子重新压紧,跳变基本就消失。
第三类是断电重启后位置丢失。如果用的是模拟量输出,重启后需要回零,这属于正常;如果本来就是绝对值输出却出现位置不对,先查是不是接线被改动、或者电源与信号线接错,而不是第一时间换表。
维护:比机械式省在哪
磁致伸缩传感器整体是非接触测量,波导杆和磁环之间没有机械摩擦,没有磨损件,所以不需要像机械式硫化机那样安排定期中修、大修。日常要看的其实只有几项:磁环固定是否松动、外管表面有无磕碰划伤、信号线在油缸走线处有没有被挤压、接线盒内有没有积油积水。高湿、油雾重的环境,接线盒的密封和防水接头要定期看一眼,这类位置进水比传感器本身坏得更快。
常见问题
问:为什么不用机械限位和行程开关,非得用位移传感器?
答:限位块和行程开关只能给出「到位没到位」的开关量,给不出连续位置值。合模行程要按胎胚规格细分控制、每个模腔独立设定,必须用连续的位置反馈,这也是液压硫化机精度能提上来的前提。
问:内置式和外置式怎么选?
答:新机、结构允许的优先内置式,传感器躲在油缸里不怕撞、不怕脏,检修时分离耐压外管即可,不必泄压。老机改造、油缸上没有预留安装位,或者现场不方便动油缸的,用外置式配套方案更省事,但要额外做机械连接和防护。
问:传感器装在油缸里,会不会受硫化高温影响?
答:硫化高温主要在模具和蒸汽侧,传感器在油缸内,环境以液压油温为主,两者不是一个温度条件。具体能承受多少、要不要加装隔热措施,按缸内实际温度核对并以厂家样本为准,不要按模具温度去选型。
问:一台机上好几支传感器,会互相干扰吗?
答:磁致伸缩测量靠磁环自身的磁场定位,各支传感器之间不存在机械耦合,可以各管各的油缸、各自设定量程。要注意的是电源和信号走线别捆在一起,多支表的线要有规划地分开走,避免信号线之间串扰。
问:读数漂移,先查哪里?
答:顺序是:磁环有没有松动、外管和活塞是否平行、信号线是否压紧和屏蔽单点接地、PLC 侧量程口径是否一致。这四项排除完,再怀疑传感器本体。
液压硫化机磁致伸缩位移传感器的选型、安装与合模行程调试问题,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号