


Germanjet德敏哲高炉位移传感器-料流阀控制应用
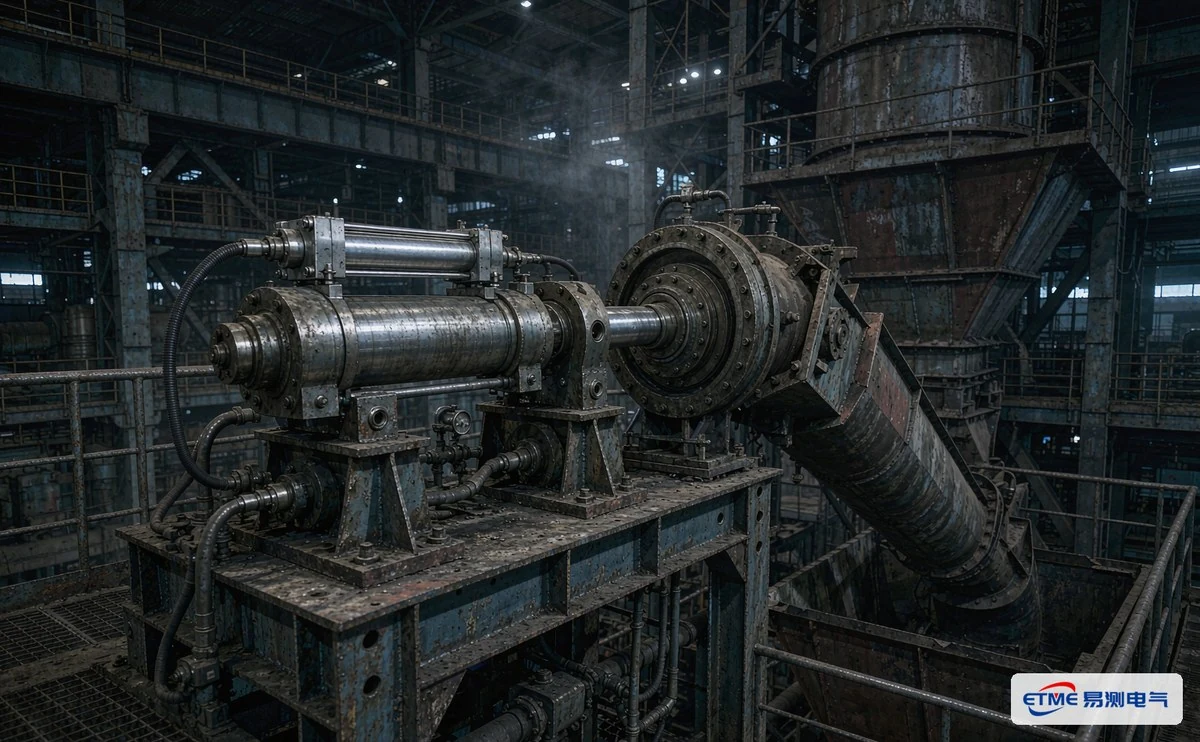
高炉位移传感器在冷钢这套系统里测的不是别的,就是炉顶料流阀的开度——阀开多大,直接决定每炉料的布料精度。阀位不靠限位开关点动判断,而是由磁致伸缩位移传感器把油缸行程实时测出来,换算成实际角度反馈给西门子 PLC 做位置闭环。PLC 收到炉顶控制系统的开度指令后,处理成 4~20mA 送给比例阀集成放大器,由放大器驱动比例阀控制油缸。

高炉位移传感器在料流阀上测什么
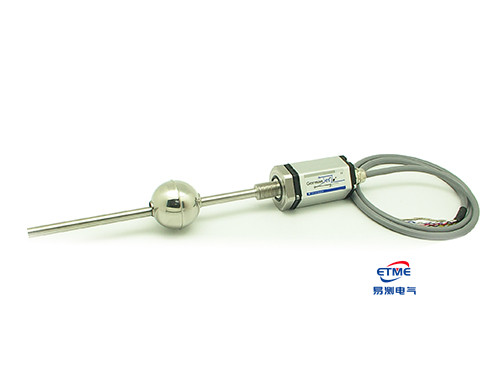
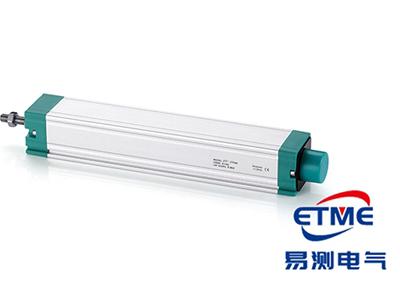
测的是油缸行程,用的是它换算出来的阀位角度。传感器装在炉顶料流阀的液压缸上,磁环随活塞走,测杆不动,行程是绝对位置输出,中途断电也不丢零。
为什么绕一圈用油缸行程去换角度?因为阀板那一侧高温、多粉尘、空间又窄,把角度传感器直接搭到阀轴上不现实。装在液压缸上,位置远离高温区,安装和维护都省事。换算关系在 PLC 里做,标定一次以后按行程比值折到角度就行。
这套系统目前还是以开环为主,油缸速度和推力没有做连续调节,精度上还有提升空间,改造方向是开环加闭环结合。这一点实话实说,别把它想成全闭环伺服系统。
高炉位移传感器与阀位的电流对应关系
阀位和电流有明确的对应关系,现场调试照着对就行。PLC 输出 12mA,料流阀停止并保持;输出 16mA,阀开、卸料;输出 8mA,阀关。
| PLC 输出 | 料流阀动作 | 液压锁 | 说明 |
|---|---|---|---|
| 12 mA | 停止保持 | 断电、锁紧油缸 | 位移传感器实测角度到设定值后回落保持 |
| 16 mA | 开阀、卸料 | 得电、松开 | 比例阀线圈通电,油缸打开 |
| 8 mA | 关阀 | 得电、松开 | 全开时间到,转 8mA 关阀 |
完整动作过程是这样:高炉接到下料指令,PLC 输出 16mA,比例阀线圈通电,油缸打开卸料;位移传感器实测的阀位角度到设定值,PLC 回落到 12mA,阀停在该角度,同时液压锁断电把油缸锁住。炉料卸完后,线圈再通 16mA、液压锁得电,阀全开,到位后回 12mA 锁止;全开时间到,通 8mA 关阀。现场跑下来,这种方式的控制精度能到 0.8 度左右。
炉顶为什么选磁致伸缩位移传感器
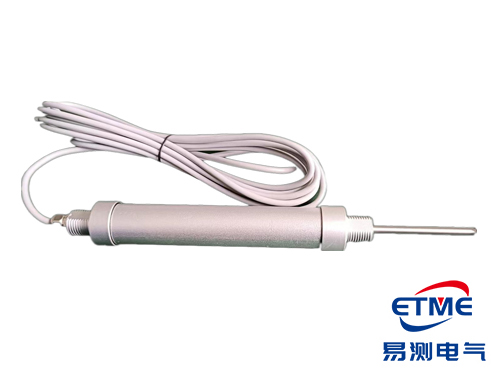
炉顶的环境摆在那儿:高温、粉尘重、振动大。普通接触式的电子尺装上去,电刷和电阻体天天磨,没多久就废。磁致伸缩是非接触测量,磁环套在测杆外面随油缸走,中间没有摩擦件,寿命长。
另一个好处是绝对值输出。突然停电再来电,不用重新找零点,阀位照样读得出来——对高炉这种不允许"先回零再干活"的场合,这一条比精度还值钱。响应也快,跟得上料流阀的动作节奏。
选型与安装要点
测杆长度按油缸行程定。先量油缸的实际行程,测杆长度覆盖它,两端再留余量,别让磁环走到测杆的盲区里去。具体留多少按厂家样本的安装要求来。
输出按控制系统定。这里用模拟量 4~20mA 就够。要是 PLC 端用了总线,也可以选 SSI 或总线输出,但要注意信号刷新周期和阀位响应时间的匹配。
磁环对中。磁环和测杆要同轴,固定支架用非磁性材料,别拿铁件去卡磁环。偏了或者间隙超差,读数会在小范围里晃,看着像干扰,其实是机械没装正。
走线。传感器信号线单独走线槽,别跟比例阀的动力线捆一起。模拟量用双绞屏蔽线,屏蔽层单点接地。这条在炉顶上尤其重要,比例阀电流一变,旁边的信号线就跟着受影响。
现场两个坑:PID 振荡和反馈跳变
坑一,阀板抖动,电流在两点之间来回跳。我们碰到过调试时一直稳不下来的,液压伺服比例系统本身放大系数就高,再叠加机械系统的固有频率,PID 的比例、微分、积分系数和延时、偏移量没配好,系统就会在阀位附近来回振荡。处理办法是从小增益往上慢慢加,听到液压系统有啸叫,或者看阀位曲线开始发散,就往回退一档。别指望一次写对,要反复试。
坑二,阀位反馈偶发跳变,PLC 收到的角度值带毛刺。查下来多半不是传感器坏,而是线走错了:传感器信号线和比例阀动力线在同一个线槽里,屏蔽层又是两头接地,形成地环路。处理是分开走线槽、把屏蔽改成单点接地,模拟量线换双绞屏蔽的。改完再观察一个班次,看毛刺还在不在。
日常维护看三点
一是测杆和磁环的间隙有没有被粉尘糊住,炉顶粉尘大,积厚了会影响磁耦合;二是连接器和电缆有没有被烤老化、被振动磨破;三是接线盒的密封和接地有没有松。
阀位读数和实际阀板对不上时,别急着调传感器,先看机械连接有没有松、液压锁有没有内漏。机械这边变了,换算关系跟着变,光调零位是治不好的。
高炉位移传感器常见问题
问:高炉料流阀用磁致伸缩位移传感器,12mA 代表阀什么状态?
答:12mA 是停止保持。16mA 开阀、8mA 关阀。PLC 收到开度指令后转成 4~20mA 送比例阀集成放大器驱动油缸,位移传感器实测阀位角度到位,就回落到 12mA,液压锁断电把油缸锁住。
问:冷钢高炉料流阀的阀位检测,精度能做到多少度?
答:这套系统现场跑下来控制精度能到 0.8 度左右。阀位不是靠限位开关点动判断的,是磁致伸缩位移传感器把油缸行程实时测出来,换算成角度反馈给 PLC 做位置闭环。
问:阀板抖动、电流来回跳,先查什么?
答:先查 PID 参数,多半是比例、微分、积分系数和延时、偏移量没配好。液压伺服比例系统放大系数本来就高,参数要从小增益往上慢慢加,听到啸叫或曲线发散就往回退。
问:炉顶为什么用磁致伸缩,不用接触式电子尺?
答:那地方又热、粉尘又重、振动也大,接触式尺子的电刷和电阻体很快就磨坏。磁致伸缩的磁环套在测杆外、跟着油缸走,两者不接触,没有磨耗件;它还是绝对值输出,断电再来电不用重新回零。
问:换成总线输出的磁致伸缩传感器可以吗?
答:可以,SSI、CANopen、Profibus 这些在同类产品上都有,关键看 PLC 端接口和刷新周期跟不跟得上料流阀的动作。这套系统原来的模拟量 4~20mA 方案已经够用,改总线要一并评估通讯周期和故障处理逻辑。
高炉冶金场合的位移传感器选型、安装与调试有疑问,易测电气磁致伸缩位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号