


压铸机位移传感器怎么选:压射与合模两处测点
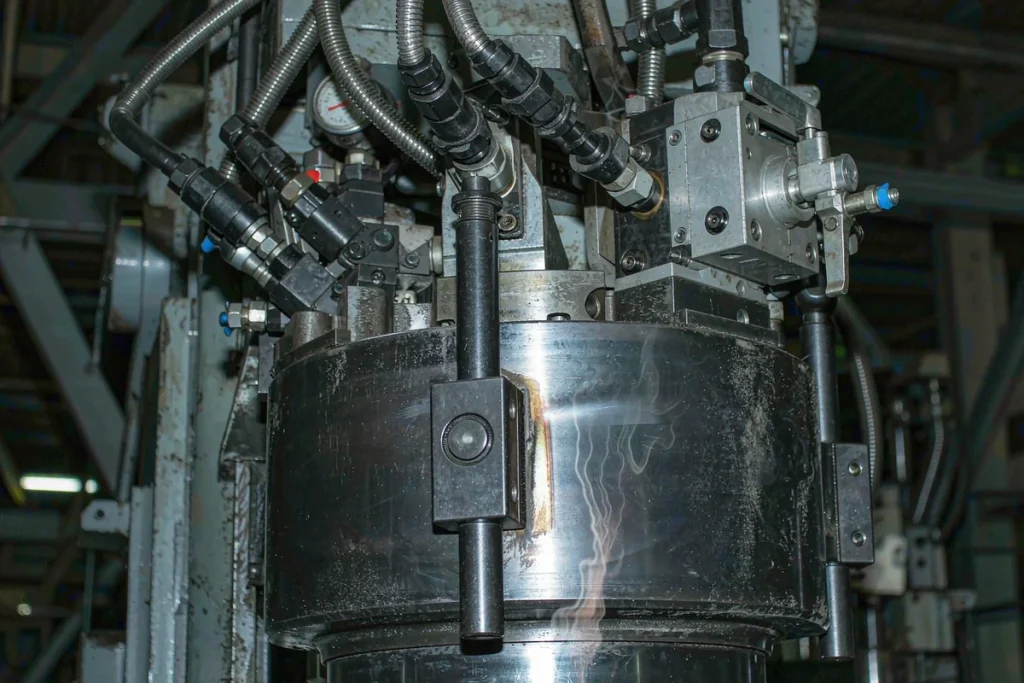
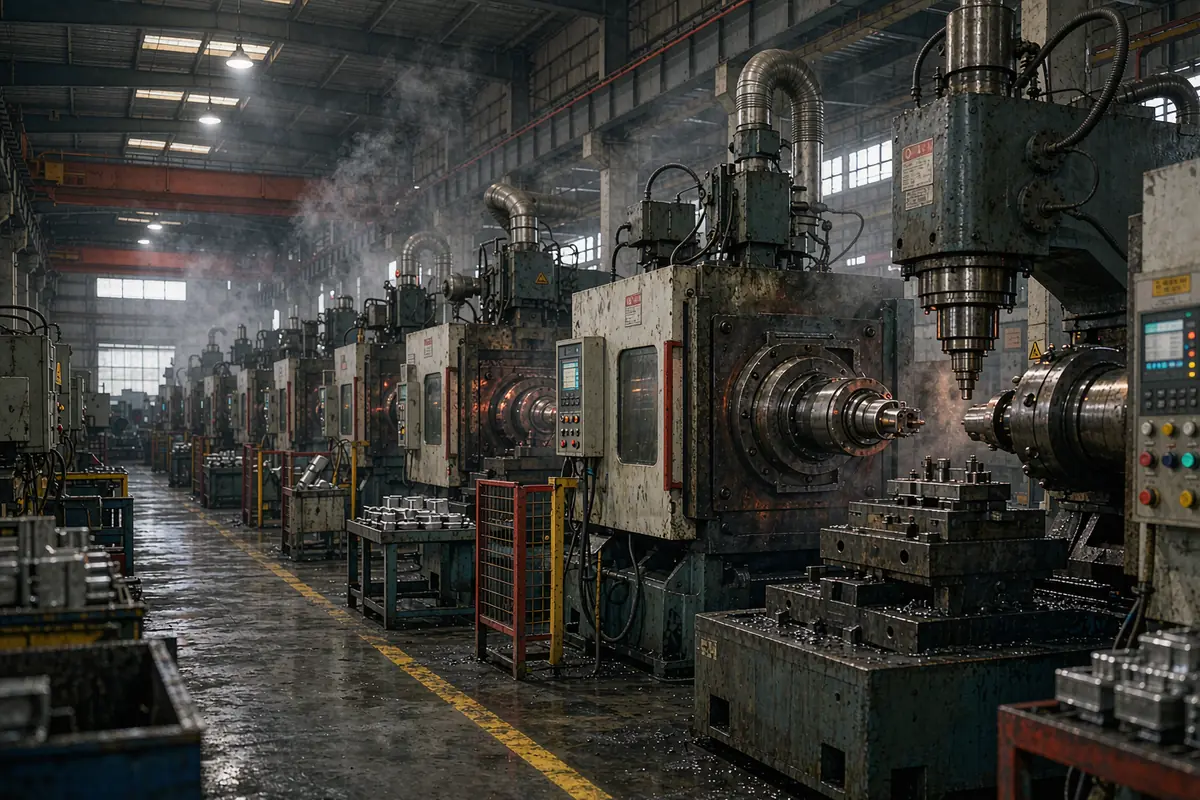
注塑车间和压铸车间,看起来都是一台机器合模、射料、开模、顶出,但干过现场的人都知道,这两个地方的温差完全不是一个量级。注塑机料筒两三百摄氏度,模温几十到一百多度;压铸机这边,铝液从保温炉出来到压射室,通常落在六百五十到七百摄氏度这个区间,开模那一瞬间的热浪、夜间的脱模剂喷雾、金属飞溅的细小颗粒,全往传感器上招呼。
更麻烦的是节拍。压铸机一个循环常在几十秒量级,一天下来几千次冲击,压射那一"撞"的加速度很大。位移传感器就装在这么个环境里,还要把位置反馈做到零点几毫米以内——因为压射杆的切换点差一毫米,铸件的致密度、卷气、飞边就跟着变。
这篇把压铸机上的测点分布、各测点的要求差异、以及落地的三条硬要求讲清楚:选什么、装在哪儿、怎么让它在高温飞溅里活下来。文末给一张选型与安装核对表,现场拿着就能对。
压铸机上到底要测哪几个位置
压铸机上的位移反馈,主要是四个地方,要求各不相同,别用一个标准去套所有点:
| 测点 | 测什么 | 典型量程 | 关键要求 | 输出倾向 |
|---|---|---|---|---|
| 压射杆位置 | 慢压射行程、快压射切换点、增压起点与终点 | 0.5~1.5 米 | 响应快、重复性高、能装进压射缸(耐压) | 模拟量与总线都要,切换点要实时 |
| 合模动模板位置 | 开合模行程、锁模到位、模具保护区间 | 0.5~2 米 | 行程长、抗振、耐磨 | 模拟量或总线均可 |
| 顶出位置 | 顶出行程、到位与退回确认 | 0.1~0.5 米 | 空间小、便宜可靠 | 模拟量为主 |
| 给汤机/料筒 | 汤勺倾转与给料位置 | 0.2~1 米 | 耐热辐射、防飞溅 | 模拟量为主 |
注意最后一个点:给汤机在保温炉上方作业,热辐射比压射缸还直接,而且离铝液近、飞溅多。这一处的传感器经常是最先坏的,做方案时别把它当附属件随手配。
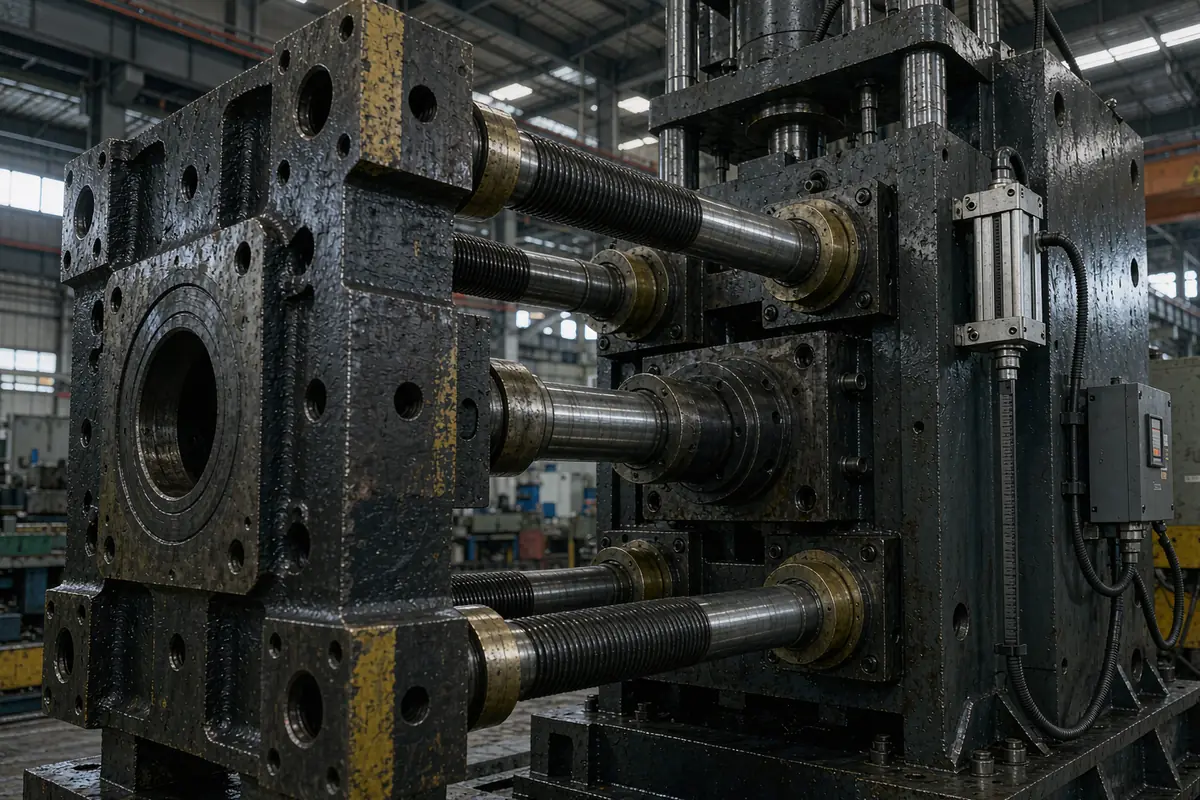
压射位置反馈:为什么它是整台机的命门
压射过程一般分成几段:慢压射把金属液平稳推进去,避免卷气;到设定位置后切快压射,把液流高速推到型腔;再进增压,把压力顶上去让铸件致密。整个过程里,"在哪个位置切快压射"是最要命的一个数。
- 切换点偏早:液流还没稳就提速,容易卷气,铸件内部出现气孔;
- 切换点偏晚:前段推进太慢,液面前端温度掉得快,容易形成冷隔、充填不足。
所以压射位置反馈要的不是"大概在哪儿",而是每一次都停在同一个点上。它的核心指标其实是重复性,而不是分辨率——分辨率再高,每次停位差两毫米,切换点照样飘。这也是为什么现场用磁致伸缩这类绝对式、非接触的方案比较多:没有磨损件,重复性不容易随使用时间下降,而且可以直接做进压射缸里,省掉外置拉杆机构。
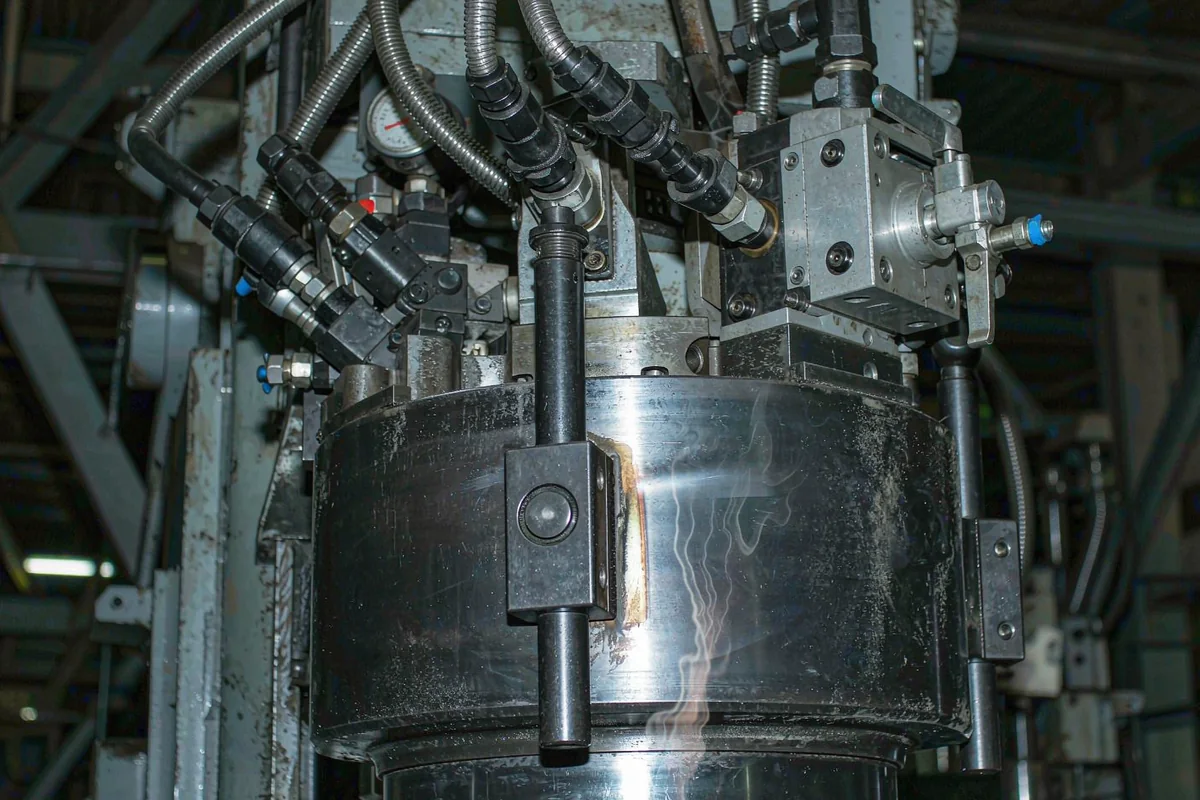
三条硬要求,一条都不能少
要求一:扛得住高温与热辐射
传感器本体一般不能直接待在七八十摄氏度以上的环境里长期工作,而压射缸附近、给汤机上方,热辐射相当可观。三条常用做法:
- 用隔热延长杆把本体"挪远":测杆伸进热区,电子仓留在外侧,靠长度换温度;
- 加装隔热板与热辐射屏蔽罩:注意别把传感器的散热也一起挡死,留出对流通道;
- 选用耐高温型电缆:普通 PVC 线在高温区很快发硬开裂,接头处最先出问题。
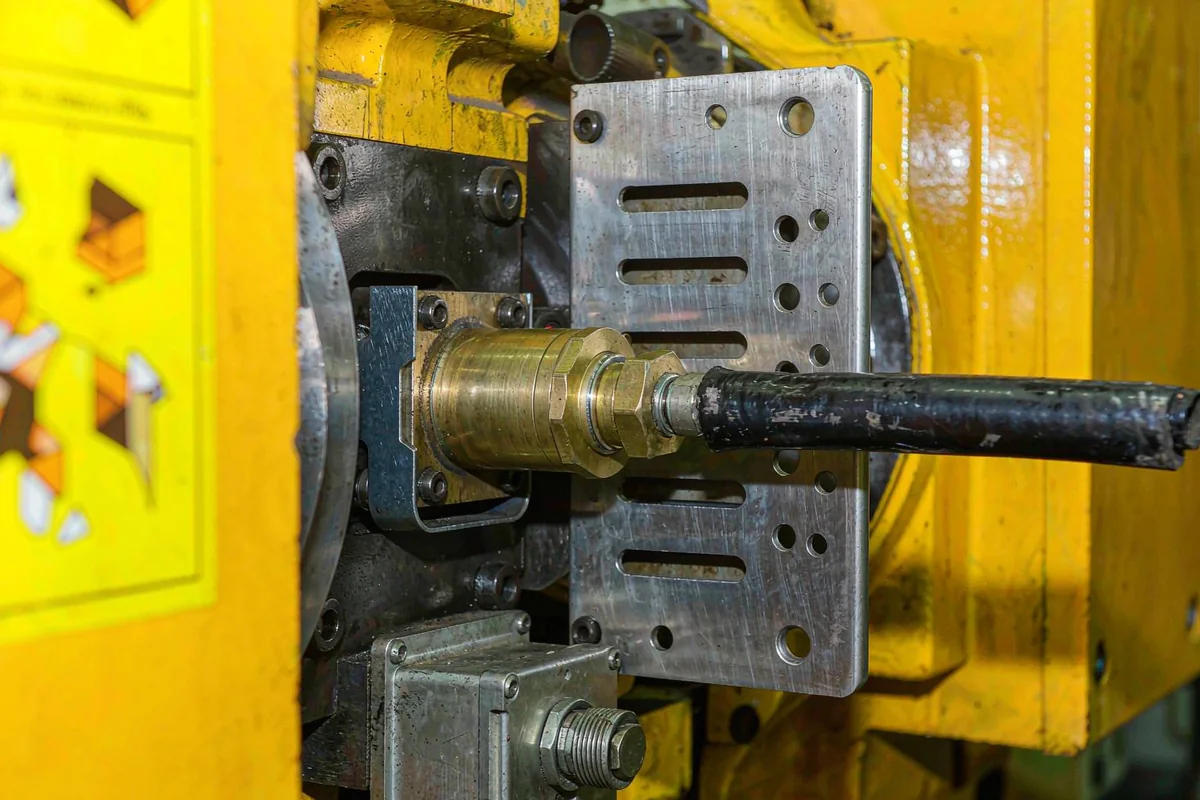
要求二:扛得住飞溅与脱模剂
脱模剂喷雾是碱性的水基雾,加上铝屑飞溅,落到接插件与电缆进线口上,会慢慢爬进密封面。要守住的几处:
- 外壳与接头防护等级要够,接线口朝下或朝侧,别朝上兜水;
- 接插件加防护套或做灌封处理,别让雾直接打到针脚上;
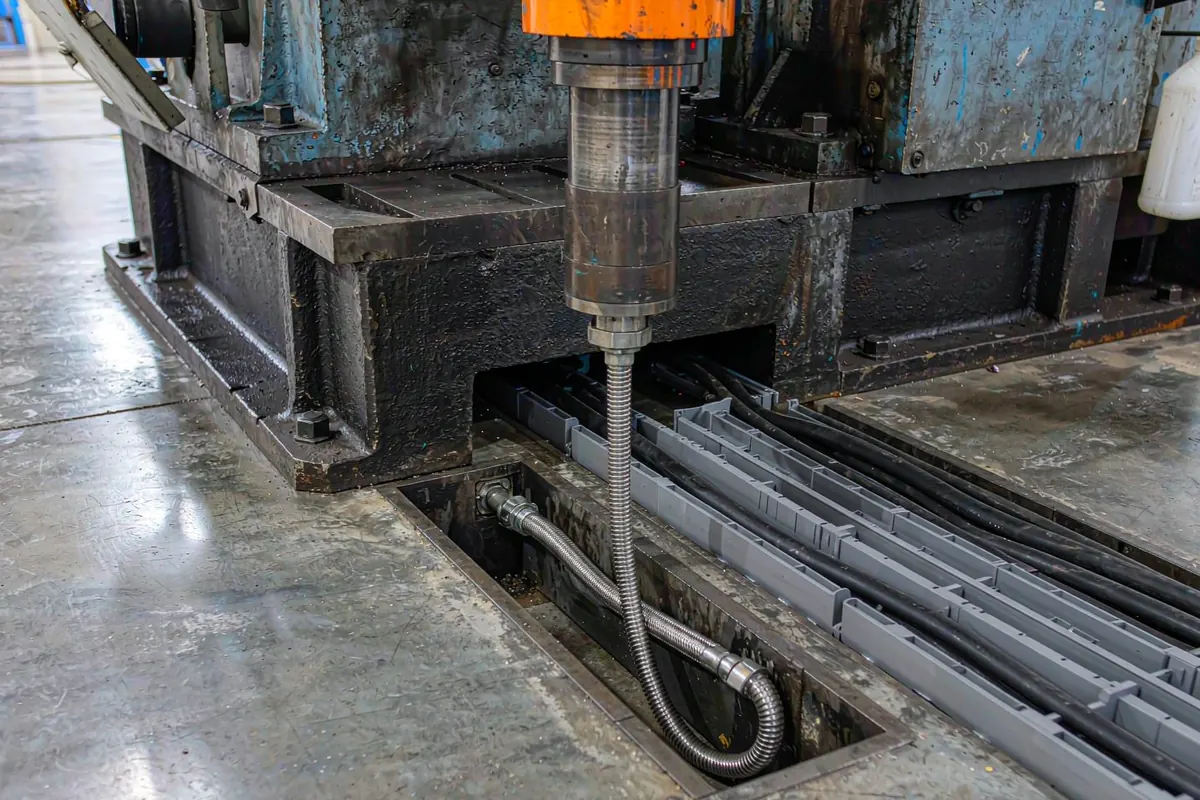
- 电缆加波纹管或金属软管,但注意软管末端要做滴水弯,别让水顺着管子流进接头;
- 避免传感器装在积油积水的低洼处,那儿是长期泡着的。
要求三:扛得住冲击与振动
压射那一下的冲击不小,安装刚性不足就会出问题:
- 支架用厚料、加宽支撑面,别靠一颗细螺栓悬着;
- 螺栓加防松措施,锁模冲击下最容易松;
- 电缆在传感器出口附近做应力释放,别让电缆把振动直接传到接线端子上;
- 移动的磁环与固定的测杆之间保持顺畅滑动,不允许有卡涩或摩擦感。
安装与调试常踩的坑
按现场出现频率排,前四个是这些:
- 同轴度没找正:测杆与运动方向不平行,磁环在杆上别劲,跑几天就磨出偏心,读数开始不稳。
- 内置式选错耐压等级:要做进压射缸的,得按系统工作压力选,不能按"差不多"估。压力等级不够,早期不出问题,用久了密封渗油才发现。
- 行程没有留余量:把量程正好卡在最大行程上,撞到机械限位就顶死。两端都留出余量,别省这一点。
- 电缆与动力线一起走:压铸机动力线缆又多又粗,信号线若不分开走,干扰直接进采样,表现为切换点判断忽早忽晚。
压铸机位移传感器一页核对表
| 项目 | 要点 | 判据 |
|---|---|---|
| 测点与量程 | 压射 / 合模 / 顶出 / 给汤分别定 | 行程两端各留余量,不卡机械限位 |
| 压射缸内置 | 按系统工作压力选耐压等级 | 达不到压力等级就改外置方案 |
| 高温防护 | 隔热延长杆、屏蔽罩、耐高温电缆 | 本体长期工作温度在允许范围内,连接一个班次后读数不单向漂移 |
| 飞溅防护 | 防护等级、接线口朝向、防护套或灌封 | 接头无积雾积水,滴水弯到位 |
| 抗振加固 | 厚支架、防松、电缆应力释放 | 冲击后支架无位移,端子无受力 |
| 电气布线 | 信号线与动力线分槽、屏蔽单端接地 | 切换点判断不忽早忽晚 |
| 调试顺序 | 机械限位 → 校零满量程 → 标切换点 | 顺序不倒,标定结果可复现 |
压铸机位移传感器常见问题
问:压铸机的位移传感器为什么比注塑机上坏得快?
答:环境差得多。压铸这边是六七百摄氏度的铝液热辐射、脱模剂水雾、金属飞溅,还有更大的锁模与压射冲击。同样一只传感器,在压铸机上的实际负担更重,防护与隔热必须单独设计。
问:压射位置反馈最看重分辨率还是重复性?
答:重复性。切换点是靠"到达某个位置"来触发的,每次停位的一致性直接决定切换时刻是否稳定。分辨率再高,重复性差也会让切换点来回飘。
问:传感器能直接装在压射缸里吗?
答:可以,前提是选耐压型并按系统工作压力确定压力等级。压力等级不够的,用久了会出现密封渗油,读数随之异常。
问:读数跑一个班次后慢慢偏移,是不是该换了?
答:先看趋向。整条基准缓慢单向移动,多是热影响(本体温度偏高或热辐射累积);先改隔热与散热,再评估。若同一位置反复走的极差也在变大,才考虑测杆与磁环的磨损。
问:信号线能不能跟动力线一起走?
答:尽量不要。压铸机动力线缆密集,信号应单独走槽或加金属软管,屏蔽层单端接地,并让电缆在传感器出口处先做应力释放。
想接着往下看
注塑机上的测点布置与精度提升,可以看 注塑机磁致伸缩位移传感器三处测点;合模位置反馈的价值分析,见 注塑机位移传感器为何从选配变标配。液压设备的油缸位移监测思路,翻 液压机油缸位移监测;超长行程的支撑与温漂处理,见 超长行程位移传感器安装。防爆场合的选型差异,见 本安防爆位移传感器选型对比。
压铸机、注塑机位移反馈的选型与高温高湿工况处理,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 传感器数据滤波入门:从毛刺到有效信号的顺序[2026-09-26]
- CAN总线入门:差分信号、终端电阻与ID仲裁[2026-09-26]
- 液压机油缸位移监测:预测性维护怎么做[2026-09-24]
- 风电变桨位移监测国产替代-接口校零与低温应对要点详解[2026-09-24]
- 注塑机位移传感器为何从选配变标配-合模位置反馈价值分析[2026-09-23]


 粤公网安备 44030602003587号