


液压砖机油缸装配磁致伸缩直线位移传感器压制尺寸控制
液压砖机压制油缸里装磁致伸缩直线位移传感器,图的就一件事:砖坯厚度由活塞压到最底那一刻的终点位置定,不是靠压力表估。传感器把终点位置实时报给 PLC,厚度就锁住了;换砖模也只要在程序里改一个数,机械不用动。下面按装配顺序,把死区、隔磁、密封、标定这几件最容易漏的事讲透。
磁致伸缩直线位移传感器在压制油缸里怎么闭环
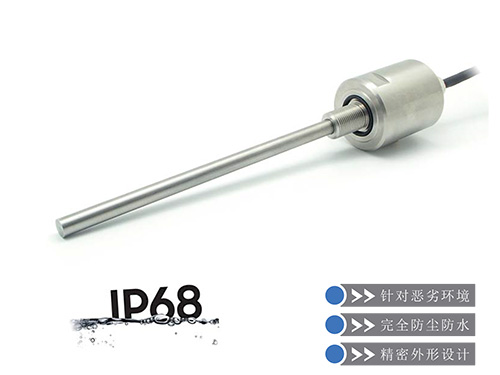
免烧粉煤灰液压砖机要把砖坯压密实、尺寸又一致,靠的是压制油缸的位置控制。这种场合用的传感器是内置式的:测杆固定在缸体里,磁环套在活塞上跟着走。活塞到哪,磁环就到哪,行程直接送 PLC。PLC 拿这个数去做闭环,压到设定终点就换向回程,整个过程不看压力表。
压制分三段走。预压先排气,成型压是高压把坯料压实,保压把残余空气排干净、减少回弹。三段的动作都靠这同一支传感器的位置反馈来触发和切换,所以它对压制的意义是「定位置」,不是「看压力」。
砖坯厚度由成型压的终点位置决定,这也是为什么必须用位移传感器而不是压力表:同一压力下,料温、含水率、模具磨损都会让实际厚度飘,只有终点位置是硬指标。压力表能告诉你「用了多大劲」,位移传感器才能告诉你「压到了多深」。
油缸内置装配:四条不能省的动作
第一,行程要把死区扣掉再加。测杆两端各有一段量不到的死区,光按油缸行程报数就会短一截,压到极限时读数到头、控制来回撞。订货时把油缸实际行程、两端想留的安全余量、死区长度一起给厂家,让厂家按样本折算量程,别自己拍脑袋加个整数。
第二,隔磁处理必须做。油缸是铁磁材料,磁环底下要垫非磁隔磁垫圈,固定螺钉也用非磁材料,否则磁场被铁壳短路,信号变弱甚至读不出来。这一点装配时最容易被忽略,等装完再返工,整台油缸要重新拆一遍。
第三,测杆的密封和导向要到位。高压油不能渗进电子仓。这一步短期内看不出问题,往往过了几个检修周期电子仓才进油,到那时候基本修不回来,只能换整支。
第四,活塞杆别受侧向力。侧向力会让测杆和磁环别着磨,磨出来的铁屑还会吸在磁环上,变成新的误差源——这类误差跟行程大小有关,重复性会明显变差。
三段压制对位置反馈的要求
同样是报位置,三段压制对传感器的关注点并不一样,选型和调试时分开看:
| 阶段 | 目的 | 对传感器的要求 |
|---|---|---|
| 预压 | 排出坯料里大部分空气 | 位置连续可读,速度跟得上 |
| 成型压 | 高压压实、形成强度 | 重复精度高,直接决定砖坯厚度一致 |
| 保压 | 让残余空气排净、减少回弹 | 位置保持稳定,读数不漂 |
重复精度是这里的关键指标,具体数值以厂家样本为准。内置油缸常用的绝对值型,重复性大致在满量程 0.01%~0.02% 这个量级。反过来,分辨率标得再高,重复性不行,砖坯厚度照样一批一个样——用户量的是砖,不是分辨率。
砖机现场的两个典型故障:现象、原因、怎么处理
现象一:压制过程中厚度读数乱跳,换料、换模都压不住。拆开看,磁环的固定螺钉已经松了。砖机振动大,磁环跟着活塞长期高频往复,螺纹一旦有微量松动就会持续退扣,磁环位置不再和活塞严格同步。处理很直接:按力矩把磁环螺钉复紧,最好加螺纹胶或防松垫;复紧后重新标定一次零点和满量程再投产。
现象二:一批砖坯越压越厚,而且误差跟行程大小有关、重复性变差。这种情况多半是活塞杆受了侧向力,导向套磨损后测杆和磁环别着磨,磨出的铁屑吸在磁环上。先把导向套、同轴度查一遍,恢复同轴;再把磁环取下来清掉吸附的铁屑。只换传感器不解决受力,新件上去照样磨。
选型与标定:订货前要报清的几项
内置油缸的传感器不是标准货随便挑,订货前把这些报清楚,厂家才能一次给对:油缸实际行程(含两端余量)、缸内可用安装长度和电子仓引出方式、油缸工作压力与油温范围、输出信号类型(模拟量还是 SSI、CANopen 这类数字量)、是否需要冗余双支。缺一项都可能要返工。
标定很简单,但必须做:让活塞手动走到全关位,在 PLC 里把这一点定为位置零点;再走到全开位,把满量程对上。换模、换传感器、拆过机械件的,这一步都不能省。绝对值输出断电后不用回零参考,但零点对不对,还得靠这次标定来确认。
常见问题
问:液压砖机控制砖坯厚度,磁致伸缩直线位移传感器到底测哪个点?
答:测的就是压到最底那一下的终点位置。活塞走到哪,磁环跟到哪,行程直接送 PLC;砖坯有多厚,全看这个终点落在哪,不用人盯着压力表估。换上别的砖模,只要在程序里把终点值改一下,换完模自己就匹配上了。
问:油缸内置为什么磁环底下要垫非磁垫圈?
答:油缸是铁磁材料,磁环下面不垫非磁隔磁垫圈、螺钉又用普通钢的,磁场就被铁壳短路了,信号变弱甚至读不出来。垫圈和螺钉都得用非磁材料,这一步装的时候就要做,事后返工要把油缸再拆一遍。
问:选行程时为什么要扣掉死区?
答:测杆两端各有一段量不到的死区,直接按油缸行程报量程,实际能用的行程就短了,压到极限时读数到头、控制容易来回撞。正确做法是把油缸行程、两端安全余量和死区一起报给厂家,按样本折算。
问:三段压制的位置反馈各管什么?
答:预压负责排气,位置要连续可读;成型压是高压压实,靠重复精度决定砖坯厚度一致;保压让空气排净、减少回弹,要求位置稳住不漂。三段都用同一支传感器,活塞杆别受侧向力,否则测杆和磁环会对磨。
液压砖机压制油缸内置磁致伸缩直线位移传感器的选型、装配与标定,易测电气位移传感器工程师欢迎您的咨询。
推荐文章
- 机加工位移传感器怎么装?FCD12 回弹式测头在夹具工位上的用法[2026-10-19]
- 水泥窑位移传感器怎么选:回转窑、篦冷机与立磨的测点[2026-10-08]
- 光伏设备位移传感器怎么选:拉晶炉、切片机与层压机的测点[2026-10-08]
- 造纸机械位移传感器怎么选?压光辊缝、卷取与网部测点[2026-10-04]
- 轧机位移传感器怎么选:辊缝、压下与弯辊[2026-10-01]
 粤公网安备 44030602003587号